Postizanje besprijekorne, ponovljive završne obrade površine u velikom broju ostaje glavno usko grlo u proizvodnji posuđa od nehrđajućeg čelika. Postrojenja se neprestano bore da uravnoteže zahtjeve za visokom propusnošću proizvodnje sa strogim estetskim i higijenskim zahtjevima vrhunskog posuđa. Potrebni su vam dosljedni zrcalni ili satenski završni slojevi. Međutim, nedostatak kvalificirane radne snage, tvrdokorni ostaci spojeva i prekomjerni abrazivni otpad to otežavaju. Ručne stanice za poliranje često povećavaju količinu rada i potrošnog materijala, istovremeno unoseći neprihvatljive varijacije u kvalitetu površine.
Prijelaz sa zastarjelih ručnih stanica na optimizirane, automatizirane Linija za poliranje više nije opcija za moderne proizvođače. Automatizirano podešavanje stabilizira izlaz jedinice i jamči dosljednost završne obrade u velikim proizvodnim serijama. Također pojednostavljuje daljnje procese pakiranja i čišćenja. Uklanjanjem ljudske varijable iz teških abrazivnih radova, postrojenja mogu drastično smanjiti stope površinskih oštećenja. Ovaj pomak omogućuje vam održavanje stroge kontrole kvalitete uz ispunjavanje agresivnih proizvodnih kvota.
Automatizacija diktira dosljednost: prelazak na poluautomatiziranu ili potpuno robotsku liniju za poliranje smanjuje stope površinskih oštećenja i standardizira Ra (prosjek hrapavosti) vrijednosti u proizvodnim serijama.
Arhitektura odgovara volumenu: Linearne prijenosne linije odgovaraju proizvodnji velike količine/niske mješavine, dok robotske ćelije nude fleksibilnost potrebnu za vrhunsko posuđe za kuhanje velike količine/male količine.
Priprema nakon poliranja je ključna: linija za poliranje je dobra onoliko koliko je dobra njezina integrirana faza čišćenja; uklanjanje zapečene paste za poliranje i obnavljanje sloja pasivnog oksida ključno je za sprječavanje korozije i mrlja na razini potrošača.
Sukladnost se ne može pregovarati: moderne linije za poliranje zahtijevaju integrirane, ATEX/NFPA-kompatibilne sustave mokre ekstrakcije prašine kako bi se ublažile ozbiljne opasnosti od zapaljive prašine povezane sa završnom obradom metala.
Sadržaj
Prebacivanje
Definiranje kriterija uspjeha za vašu liniju za poliranje
Prije odabira opreme, morate uspostaviti stroge kriterije uspjeha na temelju vaših specifičnih zahtjeva posuđa. Dobro definiran standard sprječava skupe prerade i osigurava da konačni proizvod ispunjava očekivanja potrošača u pogledu estetike i sigurnosti hrane. Morate pogledati točne mehaničke zahtjeve metala koji obrađujete.
Specifikacije za završnu obradu površine i dopuštena odstupanja
Morate definirati ciljane Ra (prosjek hrapavosti) i Rz vrijednosti za unutarnje i vanjske površine. Unutarnje površine zahtijevaju izuzetno glatku završnu obradu kako bi se spriječilo prianjanje hrane i omogućilo jednostavno čišćenje. Obično ciljamo na Ra od 0,2 do 0,4 mikrona na površinama koje dolaze u dodir s hranom. Vanjske površine često zahtijevaju zrcalne završne obrade visokog sjaja ili usmjerene satenske brušene teksture. Zrcalni završni slojevi visokog sjaja zahtijevaju višestruke uzastopne stupnjeve poliranja korištenjem progresivno finijih spojeva. Usmjerene satenske završne obrade oslanjaju se na specifična zrna abrazivne trake i dosljedan linearni pritisak. Utvrđivanje ovih osnovnih razlika diktira broj stanica potrebnih na vašoj liniji.
Kako bi postigli ove specifikacije, operateri moraju slijediti strogi slijed primjene abraziva. Preskakanje veličine zrna ostavit će duboke ogrebotine koje sljedeći mekši kotači ne mogu ukloniti. Ovdje je standardni redoslijed za postizanje zrcalne završne obrade na nehrđajućem čeliku 304:
Početno rezanje pomoću abrazivnih traka od 120 zrna za uklanjanje tragova matrice s preše za žigosanje.
Sekundarno pročišćavanje pomoću traka granulacije 240 za izravnavanje površine i pripremu za poliranje.
Teško brušenje kotača od sisala u kombinaciji s agresivnom smjesom za rezanje za uklanjanje linija remena.
Prošiveni pamučni kotačić poliran srednjem smjesom za rez/boju za uspostavljanje početnog sjaja.
Labavi pamuk ili flanelski kotačić za poliranje s visokobojnim rumenilom za postizanje konačne zrcalne jasnoće.
Postfinišna pasivizacija i otpornost na koroziju
Agresivno mehaničko poliranje fizički mijenja površinu nehrđajućeg čelika. Ovaj postupak može privremeno ugroziti sloj pasivnog krom oksida koji nehrđajućem čeliku daje otpornost na koroziju. Morate procijeniti nužnost inline pasiviziranja odmah nakon abrazivnih faza. Pravilna pasivizacija sprječava probleme na razini potrošača poput duginih mrlja, mrlja od čaja i preuranjene korozije. Integracija ovog koraka osigurava da posuđe za kuhanje ostane izdržljivo i sigurno za dugotrajnu kulinarsku upotrebu.
Toplina nastala tijekom procesa poliranja također može ugraditi čestice ugljičnog čelika u nehrđajuću površinu ako dođe do unakrsne kontaminacije u trgovini. Namjenska pasivna kupka dušične ili limunske kiseline otapa te naslage slobodnog željeza. Bez ovog kemijskog obnavljanja, čak i na najispoliranijoj tavi pokazat će se mrlje hrđe nakon prvog prolaska kroz perilicu posuđa.
Zahtjevi za protok i vrijeme ciklusa
Izračunavanje potrebnih dijelova po minuti (PPM) ključno je za sprječavanje uskih grla. Odjel za završnu obradu mora držati korak s prethodnim prešama za duboko izvlačenje i štancanje. Morate uzeti u obzir vrijeme utovara i istovara, intervale rotacijskog indeksiranja i vrijeme ciklusa primjene smjese. Manje kašnjenje na jednoj puferskoj stanici kaskadira se kroz cijeli sustav. Precizni izračuni vremena ciklusa diktiraju trebate li kontinuirani linearni sustav ili robotsku postavu s više ćelija kako biste ispunili zahtjeve za volumenom.
Prilikom izračuna vremena ciklusa, morate uzeti u obzir fizička ograničenja abrazivnog medija. Prejako guranje kotača da bi se smanjile sekunde ciklusa izgorjet će spoj na metal. To stvara golema uska grla za čišćenje nizvodno. Morate uravnotežiti mehaničku brzinu dodavanja s toplinskim ograničenjima nehrđajućeg čelika.
Ekonomika jediničnih troškova
Uspostavite osnovne metrike za prihvatljivu cijenu po dijelu za mjerenje operativne učinkovitosti. Trebali biste uzeti u obzir smanjenje režijskih troškova rada, stope upotrebe abrazivne smjese i degradaciju ploče za poliranje. Praćenje ovih metrika pomaže u optimizaciji parametara procesa. Minimiziranjem trošenja kotača i optimiziranjem intervala prskanja tekuće smjese, možete značajno poboljšati ukupnu učinkovitost završne obrade.
Praćenje točne potrošnje tekućeg spoja po ciklusu praktičan je način kontrole otpada. Pretjerano nanošenje smjese ne reže metal brže; jednostavno se skine s kotača i napuni sakupljač prašine. Fino podešavanje mjerača vremena pištolja za prskanje do milisekunde osigurava da kotač ostane napunjen bez trošenja skupih abraziva.
Kategoriziranje arhitektura linija za poliranje
Odabir ispravne arhitekture u potpunosti ovisi o vašem miksu proizvoda i zahtjevima za količinom. Svaka konfiguracija nudi različite prednosti u pogledu otiska, fleksibilnosti i ukupne propusnosti. Morate uskladiti stil stroja sa stvarnom realnošću proizvodnog pogona.
Linearne linije za poliranje prijenosa
Postavke linearnog prijenosa sastoje se od konfiguracija s više stanica gdje se posuđe kreće linearno pored uzastopnih glava za poliranje. Ove glave obično koriste kotače od sisala, pamuka i flanela. Ova arhitektura najbolje odgovara proizvodnim okruženjima s velikim količinama i malom mješavinom, kao što je proizvodnja standardnih lonaca. Primarni kompromis je fleksibilnost. Iako nude maksimalnu propusnost, linearni sustavi zahtijevaju dugotrajne mehaničke promjene kako bi se prilagodili različitim geometrijama posuda.
Tipična linearna linija može se protezati 50 stopa preko tvorničkog poda. Zahtijeva masivan kanal za usisavanje prašine koji se proteže cijelom dužinom. Prednost je u tome što nakon što postavite kutove kotača i pritiske za određeni lonac, stroj će pokretati tisuće identičnih dijelova uz minimalan unos operatera. To je grubi pristup proizvodnji velikih količina.
Sustavi rotirajućih stolova za indeksiranje
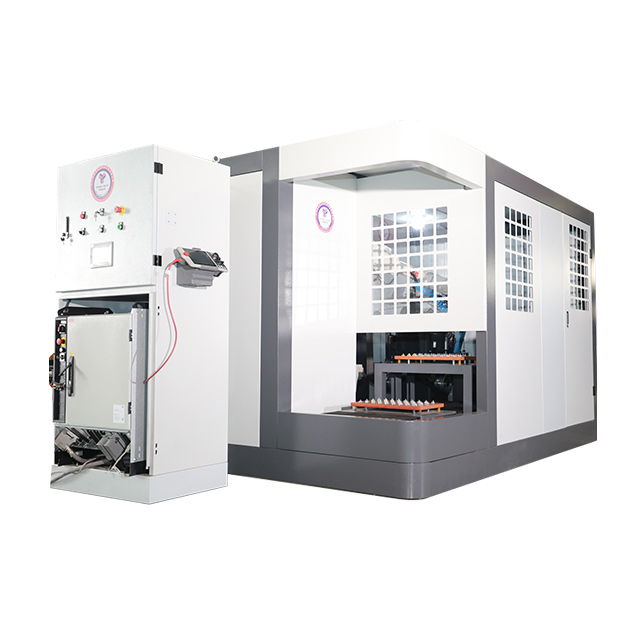
Sustavi rotacijskog indeksiranja imaju kružnu konfiguraciju. Središnji brojčanik indeksira posuđe kroz više perifernih stanica za završnu obradu. Ova postavka idealna je za proizvodnju srednjeg do velikog volumena koja zahtijeva kompaktnu tvorničku površinu. Kružni dizajn štedi dragocjeni podni prostor. Međutim, ti su sustavi ograničeni fizičkim brojem glava za poliranje koje mogu stati oko kotačića za indeksiranje. Ovo ograničenje ograničava broj uzastopnih završnih koraka koje možete primijeniti u jednom ciklusu.
Ovi se strojevi ističu u završnoj obradi okruglih, simetričnih dijelova poput tava i poklopaca. Središnji stol se okreće, predstavljajući dio rotirajućoj glavi za poliranje. Možete konfigurirati glave tako da istovremeno udaraju u dno, bočne stijenke i rub posude. Mehaničko indeksiranje mora biti nevjerojatno precizno kako bi se spriječilo zabijanje kotača za poliranje u učvršćenje.
Potpuno robotizirane ćelije za poliranje
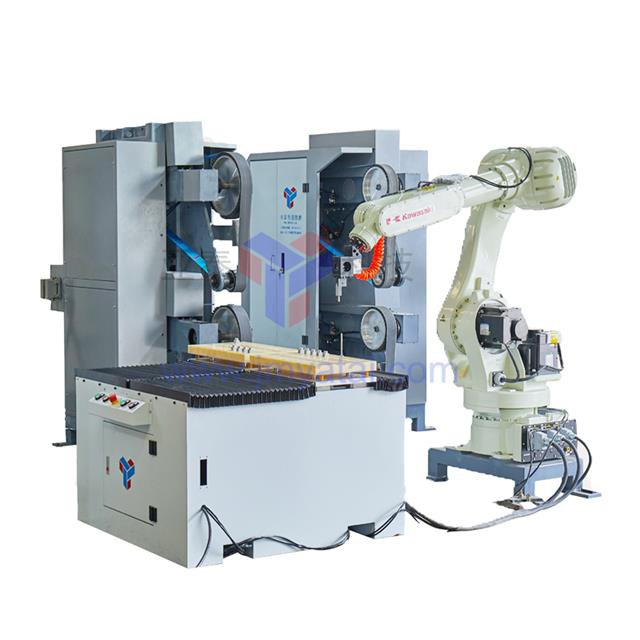
Potpuno robotizirane ćelije koriste industrijske robote sa 6 osi. Ovi roboti manipuliraju ili posuđem protiv statičnih remena i kotača ili manipuliraju alatom za završnu obradu protiv stegnutog posuđa. Ova je arhitektura savršena za proizvodnju visoke mješavine i složene geometrije kao što su tanjuri, zakrivljene tave i višeslojno presvučena tijela. Premium linije koje zahtijevaju preciznu kontrolu sile imaju velike koristi od robotske integracije. Iako zahtijevaju specijalizirano offline programiranje, robotske ćelije nude neusporedivu fleksibilnost i brze promjene.
Roboti vam omogućuju programiranje složenih putanja alata koje slijede točnu konturu jedinstveno oblikovane posude. Ako proizvodite četvrtaste rešetke ili ovalne pečenjare, robot je jedini automatizirani način za postizanje ravnomjernog završetka u kutovima. Robot može artikulirati dio kako bi brusni kotač cijelo vrijeme držao okomito na površinu.
Vrsta arhitekture
Najbolja aplikacija
Primarna prednost
Glavno ograničenje
Tipični otisak
Linearni prijenos
Velika glasnoća, slabo miješanje
Maksimalna kontinuirana propusnost
Dugotrajne mehaničke izmjene
Vrlo velik (dug)
Rotacijsko indeksiranje
Srednje veliki volumen, skučen prostor
Kompaktan tvornički otisak
Ograničen broj stanica za obradu
Srednje (kružno)
Robotske stanice
Visoka mješavina, složene geometrije
Fleksibilnost i preciznost bez premca
Zahtijeva specijalizirane vještine programiranja
Varijabilno (modularno)
Osnovne tehničke evaluacijske dimenzije
Procjena tehničkih sposobnosti a Linija za poliranje zahtijeva pregled osnovnih specifikacija. Morate procijeniti kako oprema podnosi fizičku stvarnost uklanjanja teških metala i neprekidnog rada. Stroj mora izdržati stalne vibracije i abrazivnu prašinu.
Sukladnost snage vretena i aktivne sile
Konzistentan pritisak je vitalan za jednoliku završnu obradu. Morate procijeniti potrebu za aktivnom kontrolom sile, bilo pneumatskom ili servo pogonjenom. Ova tehnologija održava konstantan pritisak na radni komad čak i kada se brusni diskovi neizbježno troše. Dodatno, procijenite snage motora vretena u kW. Rezanje i bojanje nehrđajućeg čelika zahtijeva jak pritisak. Premali motori će se zaustaviti ili pregrijati, što će dovesti do nedosljednih završnih obrada i preranog kvara opreme.
Kada kotač od sisala od 24 inča zahvati lonac od nehrđajućeg čelika, trenje stvara ogroman otpor zakretnom momentu. Ako motor vretena nema potrebne konjske snage, broj okretaja kotača će pasti. Pad broja okretaja u minuti mijenja dinamiku rezanja, što rezultira mutnim ili izgrebanim završnim slojem. Uvijek specificiramo prevelike motore za aplikacije od nehrđajućeg čelika kako bismo osigurali konstantnu brzinu kotača pod velikim opterećenjem.
Primjena abrazivnih medija i automatska kompenzacija
Metoda nanošenja abrazivnog medija drastično utječe i na kvalitetu završne obrade i na potrošni otpad. Usporedite aplikatore za krutu pastu i visokotlačne pištolje za raspršivanje tekuće smjese. Tekući sustavi često pružaju dosljedniju pokrivenost i smanjuju količinu otpada. Nadalje, procijenite automatizirane sustave kompenzacije trošenja kotača. Ovi sustavi dinamički prilagođavaju položaj glave za poliranje kako bi uzeli u obzir degradaciju kotača. Ova automatizacija eliminira potrebu za stalnom ručnom intervencijom operatera.
Sustavi s tekućim spojevima zahtijevaju pažljivo održavanje. Abrazivne čestice suspendirane u tekućini brzo će nagrizati mlaznice pištolja za prskanje. Morate primijeniti strogi raspored preventivnog održavanja kako biste obnovili oružje i isprali vodove. Ako to ne učinite, dolazi do začepljenih mlaznica, suhih kotača za poliranje i uništenog posuđa.
Integrirane linijske faze pranja i odmašćivanja
Besprijekorna završna obrada je beskorisna ako je prekrivena zapečenim ostacima. Utvrdite kako se oprema integrira s nizvodnim tunelima za ultrazvučno pranje i kemijsko odmašćivanje. Tvrdokorne, visokotemperaturne paste vezane životinjskom masnoćom i sintetikom moraju se odmah ukloniti. Ako se ostave na metalu, ti se ostaci zapeku na površini, uzrokujući otrovne ostatke i zamućenje površine. Automatizirano unutarnje pranje sprječava te nedostatke.
U postupku pranja moraju se koristiti specifični alkalni deterdženti zagrijani na odgovarajuću temperaturu kako bi se razgradila veziva u smjesi za poliranje. Ultrazvučni pretvarači uzburkavaju vodu, stvarajući kavitacijske mjehuriće koji ribaju mikroskopske pukotine u metalu. Završno ispiranje deioniziranom vodom sprječava stvaranje mrlja prije nego posuđe uđe u pećnicu za sušenje.
Usisavanje prašine i usklađenost s okolišem
Završna obrada metala stvara opasne nusprodukte. Morate analizirati integraciju mokrih sakupljača prašine. Ovi sustavi sigurno hvataju čestice od nehrđajućeg čelika i lako zapaljive spojeve. Provjerite je li sustav za ekstrakciju u skladu s regionalnim propisima o zapaljivoj prašini, kao što su NFPA 484 ili ATEX direktive. Ispravno vađenje štiti vaš objekt od katastrofalnih požara i osigurava sigurno okruženje za disanje za vašu radnu snagu.
Suhi sakupljači prašine potpuno su neprihvatljivi za ovu primjenu. Kombinacija užarenih metalnih iskri i suhe pamučne dlačice zajamčeni je izvor paljenja. Mokri pročistači tjeraju izvučeni zrak kroz vodenu zavjesu, trenutno gaseći iskre i hvatajući prašinu u spremniku za mulj. Morate uspostaviti rutinu pražnjenja ovog spremnika za mulj prije nego što se skrutne.
Rizici provedbe i strategije ublažavanja
Uvođenje automatizirane opreme za završnu obradu uvodi specifične operativne rizike. Proaktivne strategije ublažavanja osiguravaju glatko povećanje i štite vaša kapitalna ulaganja. Ne možete jednostavno uključiti stroj i očekivati savršene dijelove prvog dana.
Upravljanje opasnostima od zapaljive prašine
Nakupljanje metalne prašine i ostataka spojeva predstavlja ozbiljan rizik od tvorničkih požara i eksplozija. Ovo je sigurnosni problem koji zahtijeva svakodnevnu pozornost. Kako biste ublažili ovu opasnost, obavezna je uporaba integriranih mokrih pročišćivača. Provedite stroge dnevne protokole održavanja kako biste spriječili nakupljanje prašine na površinama iznad glave. Dodatno, instalirajte automatizirane CO2 sustave za suzbijanje požara izravno unutar kućišta stroja kako biste trenutačno ugasili iskre.
Rukovatelji moraju biti obučeni da prepoznaju znakove neodgovarajućeg usisavanja prašine. Ako se prašina počne nakupljati na instalacijama stroja ili podu oko ćelije, vjerojatno je začepljen cjevovod ili je potrebno održavanje mokrog stroja za pranje. Odmah zatvorite liniju i riješite problem protoka zraka prije nastavka proizvodnje.
Varijacije uzvodnog procesa
Nedosljedni procesi dubokog izvlačenja ili utiskivanja često ostavljaju duboke tragove na praznim posuđima. Standardni ciklusi završne obrade ne mogu ukloniti te duboke udubine unutar dodijeljenog vremena ciklusa. Kako biste to ublažili, odmah nakon žigosanja primijenite stroga ograničenja kvalitete. Razmislite o dodavanju namjenske stanice za brušenje abrazivne trake na samom početku linije kako biste izravnali ozbiljne površinske nedostatke prije početka poliranja.
Ne možete ispolirati udubljenje. Automatizirana linija pretpostavlja da je svaki dolazni dio dimenzijski identičan. Ako operater preše za utiskivanje koristi previše mase za izvlačenje ili ako je matrica istrošena, rezultirajući nedostaci će proći ravno kroz kotače za poliranje. Kontrola kvalitete uzvodno je jedini način da se osigura uspjeh dorade.
Rukovanje estetskim otpadom i ponovno poliranje petlji
Tijekom automatiziranog ciklusa mogu se pojaviti manje površinske ogrebotine, opekline od spojeva ili mikro-rupice. Odbacivanje cijelog obratka zbog manjeg kvara vrlo je neučinkovito. Dizajnirajte namjensku izvanmrežnu ručnu ili poluautomatiziranu premosnu petlju unutar tijeka rada. To omogućuje rukovateljima da ispoliraju lokalizirane nedostatke i vrate vrhunski zrcalni završetak bez odbacivanja skupog uzorka od nehrđajućeg čelika.
Ova stanica za preradu trebala bi biti opremljena ručnim tokarilicama s promjenjivom brzinom i potpuno istim spojevima koji se koriste na automatiziranoj liniji. Operater može brzo pomiješati kvar i vratiti dio u tunel za pranje. Praćenje učestalosti i mjesta ovih nedostataka daje vrijedne podatke za fino podešavanje parametara automatiziranog stroja.
Obuka rukovatelja i složenost promjene
Složena mehanička podešavanja ili opsežno reprogramiranje robota mogu uzrokovati produljene zastoje tijekom promjene proizvoda. To smanjuje ukupnu učinkovitost opreme. Odredite učvršćenja za brzu izmjenu bez alata kako biste ubrzali mehaničke izmjene. Koristite softver za izvanmrežno programiranje (OLP) za brzu rekonfiguraciju robotske ćelije. OLP omogućuje inženjerima da programiraju sljedeću seriju dok stroj još uvijek izvodi trenutnu seriju.
Što je više moguće standardizirajte dizajn svoje opreme. Ako jedna pneumatska hvataljka može držati tri različite veličine lonca širenjem iznutra, eliminirate dvije mehaničke promjene. Obučite svoje tehničare za postavljanje da izvrše izmjene poput ekipe u boksu, postavljajući sve potrebne alate i programe prije nego što stroj prestane raditi.
Zaključak
Optimalna arhitektura u potpunosti ovisi o vašem specifičnom omjeru volumena i raznolikosti i zahtjevima ciljane površine. Procijenite svoja trenutna uska grla kako biste odredili pravi put naprijed. Uspješan prijelaz na automatizirani tijek rada visoke propusnosti zahtijeva rigoroznu ravnotežu između mogućnosti zakretnog momenta vretena, dosljednog doziranja abraziva i strogih sigurnosnih protokola.
Kao vrhunski globalni inovator u visokopreciznoj pripremi površine i automatiziranim sustavima za završnu obradu po principu 'ključ u ruke', Yatai inženjeri razvijaju napredna rješenja linija za poliranje za teške uvjete rada skrojena izričito prema strogim estetskim i sanitarnim standardima industrije vrhunskog posuđa. Naši prilagođeni konfigurirani linearni, rotacijski i robotski sustavi kombiniraju preciznu usklađenost sa servo pogonjenom silom s integriranim višefaznim linijskim pranjem i mokrim čistačima koji su kompatibilni s ATEX/NFPA, omogućujući industrijskim proizvođačima neprimjetno skaliranje proizvodnje uz smanjenje režijskih troškova po jedinici potrošnog materijala.
Za učinkovitu implementaciju ove tehnologije, slijedite ove korake:
Započnite tehničku reviziju vaših trenutnih uskih grla ručne ili poluručne završne obrade kako biste identificirali točne nedostatke vremena ciklusa.
Zatražite obrade uzoraka i sveobuhvatne vremenske studije od vrhunskih proizvođača opreme koristeći vaše stvarne praznine posuđa.
Provedite strogu prethodnu kontrolu kvalitete kako biste osigurali da otisnuti prazni proizvodi zadovoljavaju dimenzijske tolerancije potrebne za automatiziranu završnu obradu.
Uspostavite raspored preventivnog održavanja posebno za pištolje za raspršivanje tekuće smjese i sustave za mokro usisavanje prašine.
FAQ
P: Koje je tipično vrijeme ciklusa za automatiziranu liniju za poliranje posuđa od nehrđajućeg čelika?
O: Vremena ciklusa variraju ovisno o veličini posuđa i zahtjevima završne obrade. Standardna linearna linija može obraditi lonac svakih 10 do 15 sekundi. Složenim robotskim stanicama za postizanje vrhunskih zrcalnih završetaka može biti potrebno 45 do 90 sekundi po komadu. Točno vrijeme ovisi o početnoj hrapavosti površine i broju potrebnih faza brušenja.
P: Kako robotska linija za poliranje rukuje različitim veličinama lonaca i tava?
O: Robotske linije obrađuju varijacije kroz programabilne putanje alata i pneumatske hvataljke s brzom izmjenom. Fleksibilnost robota u 6 osi omogućuje dinamičku prilagodbu prilaznog kuta i pritiska. Operateri jednostavno odabiru odgovarajući program za određenu veličinu tave, a robot automatski prilagođava svoje pokrete bez mehaničkog ponovnog opremanja.
P: Koja je razlika između tekućih i čvrstih smjesa za poliranje u automatiziranim linijama?
O: Čvrste smjese nanose se mehaničkim potiskivačima na kotač, što može dovesti do neravnomjernog nanošenja i većeg otpada. Tekuće smjese raspršuju se izravno na kotač preko visokotlačnih mlaznica. Tekući sustavi nude precizno doziranje, bolju kontrolu temperature i lakšu integraciju s automatiziranim sustavima za čišćenje.
P: Kako automatizirane linije kompenziraju trošenje kotača za poliranje tijekom vremena?
O: Automatizirani vodovi koriste aktivne sustave usklađenosti sile, kao što su pneumatski cilindri ili servo motori, za održavanje konstantnog tlaka. Dodatno, laserski senzori ili monitori opterećenja motora otkrivaju smanjenje promjera kotača. Upravljački sustav stroja tada automatski pomiče vreteno bliže izratku kako bi nadoknadio izgubljeni promjer.
P: Zašto je potrebno mokro usisavanje prašine za poliranje nehrđajućeg čelika?
O: Proces stvara finu prašinu od nehrđajućeg čelika pomiješanu s lako zapaljivim pamučnim dlačicama i ostacima spoja. Sustavi suhe ekstrakcije predstavljaju veliki rizik od eksplozije. Mokro usisavanje prašine tjera čestice kroz vodenu kupelj, trenutačno neutralizirajući iskre i sprječavajući nakupljanje zapaljive prašine, osiguravajući sukladnost sa sigurnosnim propisima.