giriiş
arasındaki temel fark, Taşlama ve zımparalama bunların birincil amacıdır: taşlama genellikle şekilleri veya yüzey düzensizliklerini düzeltmek için daha fazla malzeme çıkarır; zımparalama pürüzlü yüzeyleri pürüzsüzleştirir ve daha düzgün bir doku oluşturur.
Parlatma, yüzeyin pürüzsüzlüğünü ve görünümünü daha da iyileştirirken, Çapak alma , işleme, kesme veya dökümden kaynaklanan istenmeyen çapakları ve keskin kenarları giderir.
Bu dört süreç metal üretiminde önemli rol oynar. Farklılıklarını anlamak, üreticilerin malzemeye, istenen son işleme ve üretim gereksinimlerine göre doğru yüzey bitirme işlemini seçmesine yardımcı olur. Bu kılavuzda bunların uygulamaları, sonlandırma sonuçları ve uygun ekipmanlar karşılaştırılmaktadır.
Taşlama, Zımparalama, Parlatma ve Çapak Alma: Hızlı Karşılaştırma
İşlem |
Ana Amaç |
Tipik Ekipman |
Sonuç |
Bileme |
Malzemeyi çıkarın ve şekli düzeltin |
Taşlama makinesi |
Düzeltilmiş boyutlar veya yüzey |
Zımparalama |
Pürüzsüz pürüzlü yüzeyler |
Bant zımpara makinesi |
Düzgün yüzey dokusu |
Parlatma |
Yüzey görünümünü iyileştirin |
Parlatma makinesi |
Pürüzsüz, parlak veya ayna benzeri kaplama |
Çapak alma |
Çapakları ve keskin kenarları çıkarın |
Çapak alma makinesi |
Temiz, daha güvenli kenarlar |
Temel fark amaçlanan sonuçta yatmaktadır: taşlama malzeme kaldırma ve geometriye odaklanır, zımparalama yüzey hazırlığına, cilalama son görünüme ve çapak giderme kenar kalitesine odaklanır. Bazı üretim operasyonları, gerekli bitişi elde etmek için bu proseslerin birkaçını birleştirir.
1. Taşlama Nedir?
Taşlama, fazla malzemeyi çıkarmak, yüzey düzensizliklerini düzeltmek ve belirli boyut veya yüzey gereksinimlerini karşılamak için kullanılan aşındırıcı bir işleme işlemidir. Metal iş parçalarını işlemek için genellikle taşlama taşları veya aşındırıcı bantlar kullanılır. Zımparalama ve cilalamayla karşılaştırıldığında taşlama genellikle daha çok malzeme kaldırma ve şekil düzeltmeye odaklanır. Endüstriyel taşlama makineleri, sonraki bitirme işlemleri için dökümlerin, kaynakların ve fabrikasyon metal bileşenlerin hazırlanmasında yaygın olarak kullanılmaktadır.
Ortak Uygulamalar:
Fazla malzemenin metal dökümlerden çıkarılması
Kaynak dikişlerinin ve düzgün olmayan yüzeylerin pürüzsüzleştirilmesi
Metal bileşenlerin şeklinin düzeltilmesi
İş parçalarını zımparalama veya cilalama için hazırlama
2. Zımparalama Nedir?
Zımparalama, pürüzlülüğü azaltmak, küçük yüzey kusurlarını gidermek ve daha düzgün bir doku oluşturmak için aşındırıcı bantlar, diskler veya tabakalar kullanan bir yüzey bitirme işlemidir. Zımparalama, taşlamanın aksine genellikle daha hafif malzeme çıkarma ve yüzey hazırlama amacıyla kullanılır. Metal üretiminde, yüzey tutarlılığını ve görünümünü iyileştirmek için genellikle cilalama, kaplama veya diğer bitirme işlemlerinden önce zımparalama yapılır.
Ortak Uygulamalar:
Çiziklerin ve küçük yüzey kusurlarının giderilmesi
Düzgün fırçalanmış veya saten yüzeyler oluşturma
Metal yüzeylerin polisaj için hazırlanması
Paslanmaz çelik levhaların ve fabrikasyon parçaların bitirilmesi
3. Parlatma Nedir?
Parlatma, yüzey pürüzsüzlüğünü iyileştirmek, ince çizikleri azaltmak ve metal bileşenlerin görünümünü iyileştirmek için tasarlanmış bir son işlemdir. Satenden yüksek parlaklığa kadar değişen yüzeyler üretmek için genellikle parlatma diskleri, parlatma pedleri veya aşındırıcı bileşikler kullanılır. Taşlama ve zımparalamanın aksine cilalama, önemli miktarda malzeme çıkarılmasından ziyade esas olarak yüzeyin iyileştirilmesine odaklanır. Otomatik cilalama makineleri genellikle paslanmaz çelik, alüminyum ve dekoratif metal ürünlerde tutarlı yüzeyler elde etmek için kullanılır.
Ortak Uygulamalar:
Parlak veya ayna benzeri metal yüzeyler elde etme
İnce çiziklerin ve bitirme işaretlerinin giderilmesi
Paslanmaz çelik ve alüminyum bileşenlerin parlatılması
Dekoratif metal parçaların görünümünün iyileştirilmesi
4. Çapak Alma Nedir?
Çapak alma, kesme, delme, frezeleme, damgalama veya döküm sırasında oluşan istenmeyen çapakları, keskin kenarları ve küçük malzeme çıkıntılarını gidermek için kullanılan bir üretim işlemidir. Yüzey görünümüne odaklanan cilalamanın aksine, çapak alma öncelikle kenar kalitesini, parça uyumunu ve kullanım güvenliğini artırır. Robotik sistemler de dahil olmak üzere endüstriyel çapak alma makineleri, karmaşık şekilli veya çok kenarlı metal bileşenleri işlemek için yaygın olarak kullanılır.
Ortak Uygulamalar:
CNC ile işlenmiş parçalardaki çapakları giderme
Döküm bileşenlerdeki keskin kenarların temizlenmesi
Damgalanmış ve lazerle kesilmiş metal parçaların bitirilmesi
Bileşenleri montaj veya kaplama için hazırlama
![FINESYSTEM robot robotu özet (robot-digest)]()
Taşlama, Zımparalama, Parlatma ve Çapak Alma Arasındaki Temel Farklılıklar
Taşlama, zımparalama, cilalama ve çapak alma işlemlerinin tümü yüzey işlemini gerektirse de, malzeme kaldırma, yüzey kalitesi ve amaçlanan uygulamalar açısından farklılık gösterir. Bu farklılıkları anlamak, üreticilerin metal bileşenleri için uygun prosesi seçmelerine yardımcı olur.
Taşlama ve Zımparalama: Fark Nedir?
Taşlama ve zımparalamanın her ikisi de aşındırıcı işlemlerdir ancak malzeme kaldırma, yüzey kalitesi ve tipik uygulamalar açısından farklılık gösterirler. Taşlama genellikle daha ağır malzemelerin çıkarılması, şekil düzeltme ve kaynak bitirme için kullanılırken, zımparalama yüzeyleri düzleştirmeye ve düzgün dokular oluşturmaya odaklanır.
Özellik |
Bileme |
Zımparalama |
Birincil Amaç |
Malzeme çıkarma ve şekil düzeltme |
Yüzey düzeltme ve hazırlama |
Aşındırıcılar |
Taşlama taşları, aşındırıcı bantlar |
Zımpara bantları, diskler, zımpara kağıtları |
Malzeme Kaldırma |
Genellikle daha yüksek |
Genellikle daha hafif |
Yüzey İşlemi |
Aşındırıcı ve proses ayarlarına bağlıdır |
Genellikle daha ince, daha düzgün doku |
Ortak Kullanımlar |
Dökümler, kaynaklar, metal bileşenler |
Paslanmaz çelik, fabrikasyon parçalar, yüzey hazırlığı |
Hangisini Seçmelisiniz?
İş parçanız önemli ölçüde malzeme kaldırma veya geometrik düzeltme gerektirdiğinde taşlamayı seçin. Amaç çizikleri düzeltmek, yüzey tutarlılığını iyileştirmek veya malzemeyi cilalama veya kaplamaya hazırlamak olduğunda zımparalamayı seçin.
Taşlama ve Çapak Alma: Fark Nedir?
Taşlama esas olarak malzemeyi çıkarmak, yüzey düzensizliklerini düzeltmek veya belirli boyutlara ulaşmak için kullanılır. Çapak alma, işleme, kesme veya dökümden kaynaklanan istenmeyen çapakları ve keskin kenarları gidermeye odaklanır.
Bazen çapakları gidermek için taşlama kullanılabilirken, özel çapak alma ekipmanı, özellikle karmaşık metal bileşenlerde tutarlı kenar bitirme işlemleri için genellikle daha uygundur.
Zımparalama ve Parlatma: Hangisi Daha İyi Bir Son İşlem Sağlar?
Zımparalama, küçük yüzey kusurlarını ortadan kaldırır ve tutarlı bir doku oluşturur; bu da onu daha sonraki son işlemlerden önce metal parçaların hazırlanması için uygun hale getirir. Parlatma işleminde, daha pürüzsüz, daha parlak bir yüzey elde etmek için giderek daha ince aşındırıcılar veya parlatma bileşikleri kullanılır.
Temel Fark: Zımparalama düzgün bir yüzey oluştururken cilalama pürüzsüzlüğü ve parlaklığı artırır. Daha iyi seçim gerekli kaplamaya bağlıdır.
Taşlama ve Parlatma: Her Birini Ne Zaman Kullanmalısınız?
Taşlama, fazla malzemeyi çıkarmak, yüzey düzensizliklerini düzeltmek veya belirli boyutlara ulaşmak için daha önceki üretim aşamalarında yaygın olarak kullanılır. Parlatma genellikle yüzey kalitesini ve görünümünü iyileştirmek için daha sonra yapılır.
Temel Fark: Taşlama, malzemenin çıkarılmasına ve yüzeylerin düzeltilmesine odaklanırken, cilalama, son cilanın iyileştirilmesine odaklanır.
Çapak Alma ve Parlatma: Aynı mı?
Çapak alma, işleme, kesme veya döküm sırasında oluşan istenmeyen çapakları ve keskin kenarları giderir. Parlatma ince çizikleri azaltır ve yüzey görünümünü iyileştirir. Bazı otomatik sonlandırma sistemleri her iki işlemi de gerçekleştirebilse de temel amaçları farklıdır.
Temel Fark: Çapak alma kenar kalitesini ve kullanım güvenliğini artırırken, cilalama yüzey pürüzsüzlüğünü ve görünümünü iyileştirir.
Taşlama, Zımparalama, Parlatma ve Çapak Alma Birlikte Kullanılabilir mi?
Evet. Taşlama, zımparalama, cilalama ve çapak alma, metal üretiminde belirli yüzey kalitesi, boyut ve kenar bitirme gereksinimlerinin elde edilmesi için birleştirilebilir. Her işlem farklı bir amaca hizmet eder ve üreticiler malzemeye, iş parçasının durumuna ve istenen son işleme bağlı olarak iki veya daha fazla işlem kullanabilir.
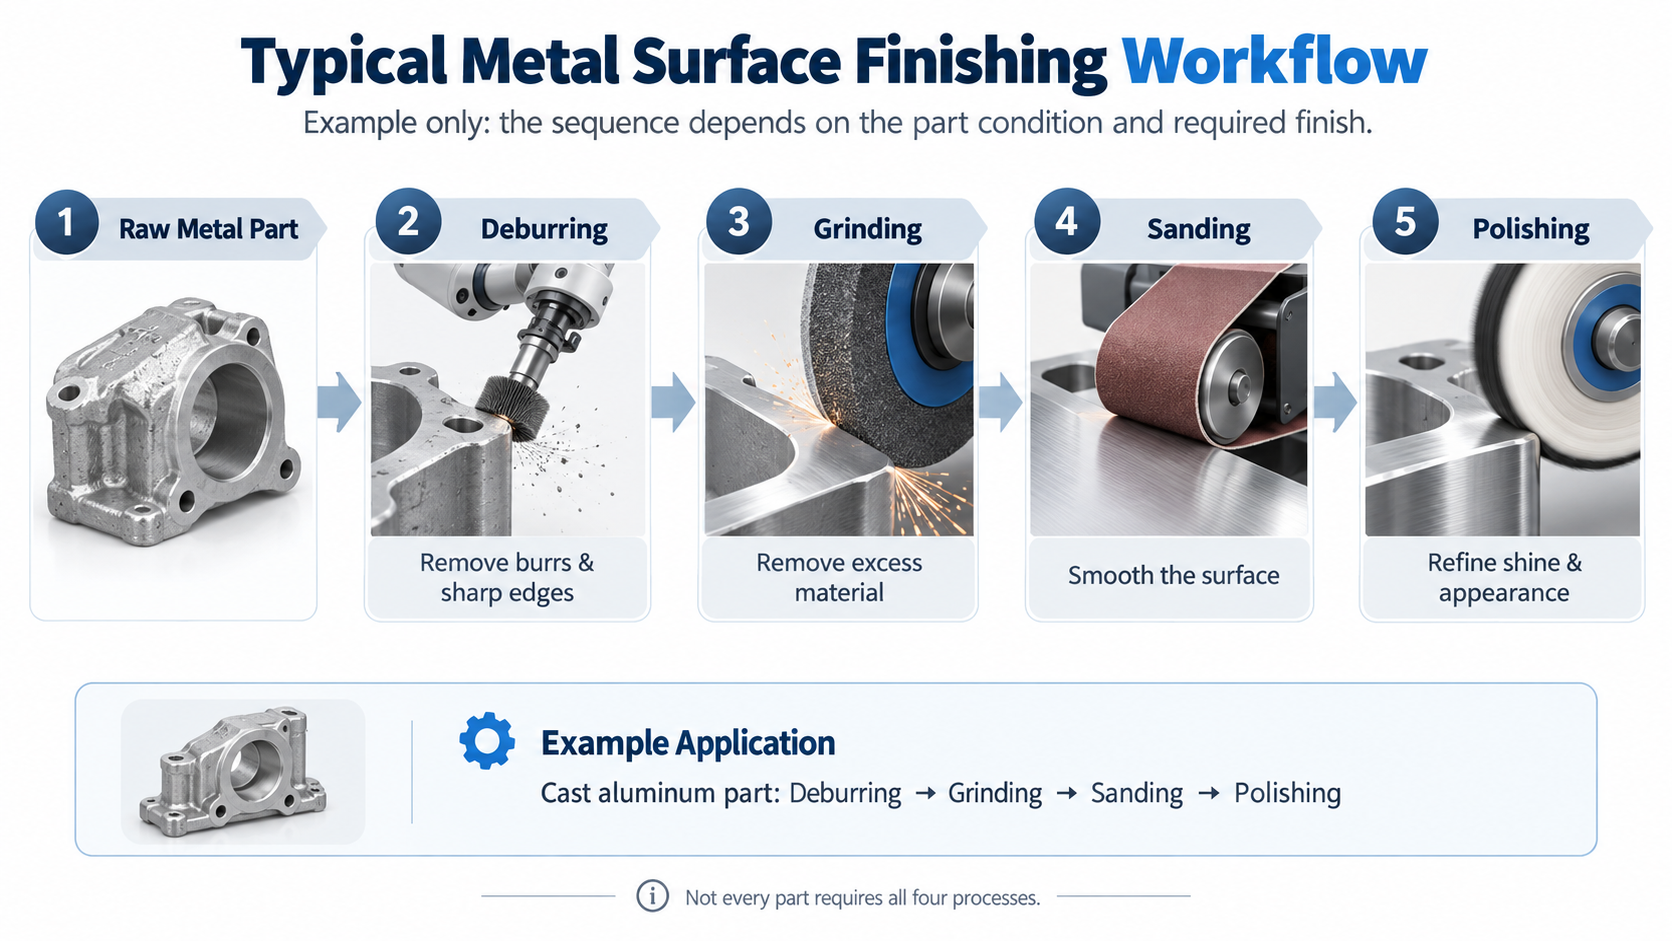
Tipik Metal Yüzey İşlem İş Akışı
![4d166366-1cac-41a5-b741-035428173560]()
Örnek: Metal Dökümün Bitirilmesi
Dökme alüminyum bir bileşen için çapak alma öncelikle istenmeyen çapakları ve keskin kenarları giderebilir. Taşlama daha sonra fazla malzemeyi veya döküm düzensizliklerini ortadan kaldırabilir, ardından daha tutarlı bir yüzey dokusu oluşturmak için zımparalama yapılabilir. Dekoratif veya çok parlak bir yüzey gerekiyorsa son adım olarak cilalama eklenebilir.
Her metal bileşen dört işlemin tamamını gerektirmez. Örneğin, CNC ile işlenmiş bir parça yalnızca çapak alma işlemine ihtiyaç duyabilirken dekoratif bir paslanmaz çelik bileşen, zımparalama ve ardından cilalama gerektirebilir.
Metal İmalatında Yaygın Uygulamalar
Taşlama, zımparalama, cilalama ve çapak alma, metal imalatında yüzey kalitesini iyileştirmek, işleme kusurlarını gidermek ve bileşenleri montaj veya daha ileri bitirme işlemlerine hazırlamak için yaygın olarak kullanılmaktadır. Farklı endüstriler malzemeye, parça geometrisine ve istenen sonuçlara bağlı olarak farklı yüzey bitirme işlemleri gerektirir.
Metal Döküm ve Döküm Parçaları
Alüminyum ve çinko döküm bileşenler genellikle parlamayı, keskin kenarları ve istenmeyen çıkıntıları ortadan kaldırmak için çapak alma gerektirir. Zımparalama, yüzey düzensizliklerini düzeltmek için de kullanılabilir; zımparalama ise daha sonraki son işlemler için görünür yüzeyleri hazırlar. Bu işlemler genellikle döküm gövdelere, braketlere ve endüstriyel bileşenlere uygulanır.
Önerilen Prosesler: Çapak Alma, Taşlama, Zımparalama
Otomotiv ve Makine Bileşenleri
Otomotiv ve makine üreticileri, işlenmiş parçaları bitirmek, keskin kenarları çıkarmak ve bileşenleri montaja hazırlamak için taşlama ve çapak alma işlemlerini kullanır. Gereksinimlere bağlı olarak yüzeyin tutarlılığını ve görünümünü iyileştirmek için zımparalama veya cilalama da yapılabilir.
Önerilen Prosesler: Taşlama, Çapak Alma, Parlatma
Paslanmaz Çelik Ürünler
Paslanmaz çelik ürünler genellikle tutarlı fırçalanmış, saten veya yüksek parlaklıkta yüzeyler elde etmek için zımparalama ve cilalama gerektirir. Bu işlemler genellikle paslanmaz çelik borular, donanım, mutfak ekipmanları ve dekoratif metal bileşenler için kullanılır.
Önerilen İşlemler: Zımparalama, Parlatma
Metal Donanım ve Fabrikasyon Parçalar
Sac metal parçalar, damgalı bileşenler ve fabrikasyon donanım, üretim sonrasında çapak, kaynak izleri veya düzgün olmayan yüzeyler içerebilir. Çapak alma keskin kenarları giderir, taşlama fazla malzemeyi azaltır ve zımparalama, kaplama veya montaj öncesinde daha düzgün bir yüzey oluşturur.
Önerilen Prosesler: Çapak Alma, Taşlama, Zımparalama
Doğru Yüzey İşlem Makinesi Nasıl Seçilir?
Doğru yüzey bitirme makinesinin seçimi iş parçası malzemesine, parça geometrisine, gerekli yüzey kalitesine ve üretim hacmine bağlıdır. Malzeme çıkarma, yüzey düzeltme, cilalama veya çapak giderme için farklı makineler tasarlanmıştır.
Aşağıdaki kılavuz, üreticilerin metal kaplama uygulamaları için uygun ekipmanı seçmelerine yardımcı olur.
Yüzey İşlem Makinası Seçim Kılavuzu
Bitirme Gereksinimi |
Önerilen Ekipman |
Fazla malzemeyi veya düz olmayan yüzeyleri kaldırın |
Taşlama Makinesi |
Pürüzsüz çizikler ve düzgün dokular oluşturun |
Zımpara Makinası |
Pürüzsüz veya ayna benzeri yüzeyler elde edin |
Parlatma Makinesi |
Keskin kenarları ve işleme çapaklarını giderin |
Çapak Alma Makinası |
Karmaşık parçaları tekrar tekrar işleyin |
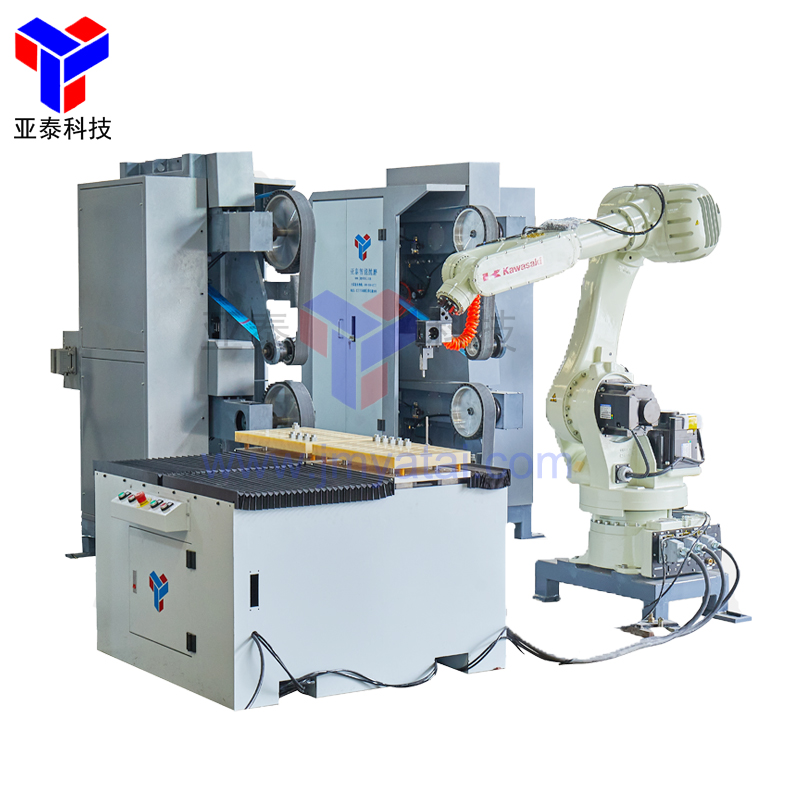
Robotik Bitirme Sistemi |
Yüzey İşlem Ekipmanlarını Keşfedin

Makine Seçmeden Önce Nelere Dikkat Etmelisiniz?
Ekipmanı seçmeden önce imalatçılar iş parçası malzemesini, boyutunu, şeklini, gereken son işlemi ve üretim kapasitesini değerlendirmelidir. Karmaşık bileşenler veya yüksek hacimli üretim için robotik taşlama, cilalama veya çapak alma sistemleri daha tutarlı işleme sağlayabilir.
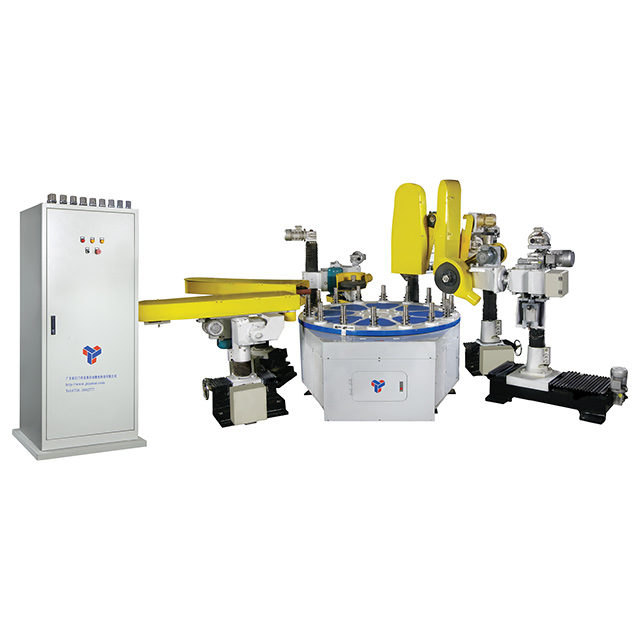
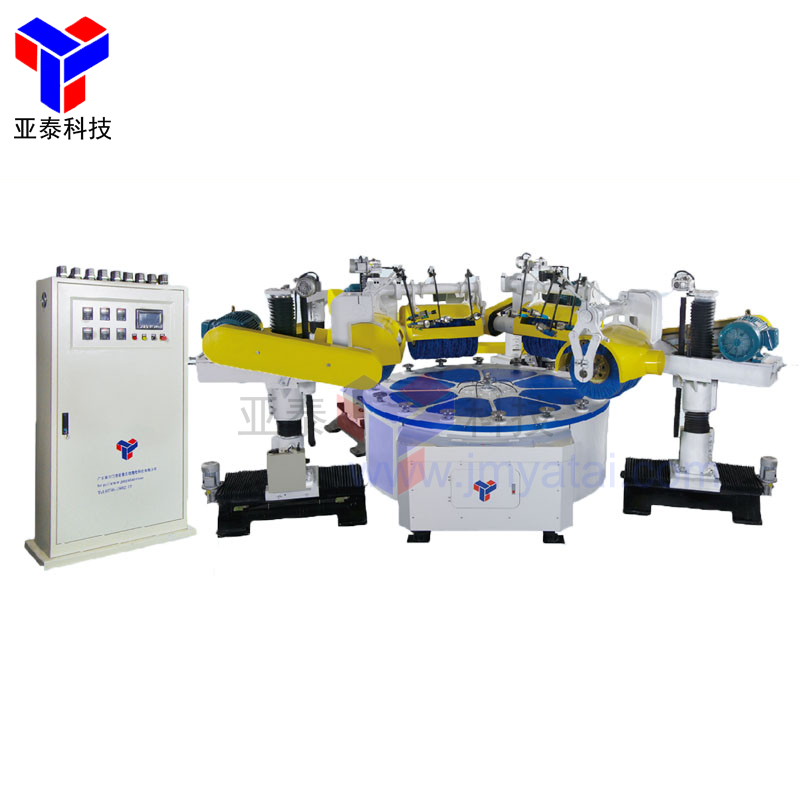
Yatai'de çeşitli endüstriyel uygulamalar için otomatik metal kaplama çözümleri sunuyoruz. İş parçası gereksinimlerinizi ve uygun ekipman seçeneklerini görüşmek için ekibimizle iletişime geçin.
Üretim Verimliliği ve Maliyet Hususları
Yüzey bitirme ekipmanı seçilirken üretim hacmi, işlem süresi, işçilik gereksinimleri ve ekipman bakım maliyetleri de dikkate alınmalıdır. Yüksek hacimli üretim için otomatik taşlama, cilalama ve çapak alma makineleri, işleme tutarlılığının artırılmasına ve manuel çalışmanın azaltılmasına yardımcı olabilir. En uygun maliyetli çözüm, iş parçası tasarımına, gerekli bitirme işlemine ve üretim kapasitesine bağlıdır.
Diğer Metal Yüzey İşlem İşlemleri
Üreticiler taşlama, zımparalama, cilalama ve çapak almanın yanı sıra yüzey dokusu, boyutsal doğruluk ve kenar kalitesine ilişkin özel gereksinimleri karşılamak için başka yüzey bitirme teknikleri de kullanırlar.
Aşağıdaki işlemler metal üretiminde yaygın olarak kullanılır:
İşlem |
Ana Amaç |
Ortak Uygulamalar |
Fırçalama |
Düzgün, yönlü bir yüzey dokusu oluşturur |
Paslanmaz çelik paneller, metal donanım |
Parlatma |
Parlatma tekerlekleri ve bileşikleri kullanarak yüzey parlaklığını artırır |
Dekoratif metal parçalar, paslanmaz çelik ürünler |
Alıştırma |
Son derece düz ve pürüzsüz birleşme yüzeyleri üretir |
Sızdırmazlık yüzeyleri, hassas bileşenler |
Honlama |
İç deliklerin geometrisini ve yüzey kalitesini iyileştirir |
Motor silindirleri, hidrolik bileşenler |
Saten Kaplama |
Yumuşak, az parlak bir yüzey görünümü üretir |
Mutfak ekipmanları, mimari donanım |
Pah kırma |
İş parçalarında eğimli kenarlar oluşturur |
İşlenmiş parçalar, metal bağlantı parçaları |
Kenar Yuvarlama |
Keskin köşeleri yuvarlatılmış profillere dönüştürür |
Sac metal parçalar, damgalı bileşenler |
Bu tekniklerin bazıları taşlama, zımparalama veya cilalamayla örtüşürken, her biri belirli bir bitirme gereksinimine hizmet eder. Üreticiler parça geometrisine, yüzey özelliklerine ve amaçlanan uygulamaya göre uygun prosesi seçmelidir.
Çözüm
Taşlama, zımparalama, cilalama ve çapak alma metal yüzey bitirme işlemlerinde farklı roller oynar. Taşlama fazla malzemeyi giderir, zımparalama düzgün yüzeyler oluşturur, cilalama yüzey görünümünü iyileştirir ve çapak alma istenmeyen çapakları ve keskin kenarları ortadan kaldırır.
Doğru prosesin seçilmesi iş parçası malzemesine, yüzey gereksinimlerine ve üretim ihtiyaçlarına bağlıdır. Birçok üretim uygulamasında birden fazla son işlem prosesinin birleştirilmesi daha iyi sonuçların elde edilmesine yardımcı olabilir.
Yatai Polishing Machine Co., Ltd., çeşitli metal işleme uygulamaları için otomatik taşlama, parlatma ve çapak alma çözümleri sunar. İster yüzey kalitesini iyileştirmeye ister üretimi kolaylaştırmaya ihtiyacınız olsun, ekibimiz uygun son işlem ekipmanını seçmenize yardımcı olabilir.
Metal yüzey bitirme gereksinimlerinizi görüşmek için Yatai ile iletişime geçin.
SSS
1. Taşlama ve Zımparalama Arasındaki Fark Nedir?
Taşlama öncelikle fazla malzemeyi çıkarmak, şekilleri düzeltmek ve önemli yüzey düzensizliklerini ortadan kaldırmak için kullanılır. Zımparalamada genellikle yüzeyleri pürüzsüzleştirmek, çizikleri azaltmak ve düzgün dokular oluşturmak için daha ince aşındırıcılar kullanılır. Taşlama genellikle daha ağır malzemelerin çıkarılması için kullanılırken, zımparalama yüzey hazırlığı ve bitirme işlemlerine odaklanır.
2. Zımparalamak Cilalamakla Aynı Şey mi?
Hayır. Zımparalama yüzey kusurlarını giderir ve tutarlı bir doku oluşturur; cilalama ise daha pürüzsüz veya daha parlak bir yüzey elde etmek için yüzeyi daha da iyileştirir. Zımparalama genellikle cilalamadan önce, özellikle de paslanmaz çelik, alüminyum ve diğer metal bileşenler işlenirken yapılır.
3. Parlatma Taşlama İzlerini Kaldırabilir mi?
Evet, cilalama ince taşlama izlerini azaltabilir ancak derin çizikler veya kaba taşlama desenleri genellikle cilalamadan önce ek zımparalama gerektirir. Üreticiler genellikle istenen cilalı yüzeye ulaşmadan önce metal yüzeyleri hazırlamak için giderek daha ince aşındırıcılar kullanırlar.
4. Çapak Alma Cilalamadan Önce mi Sonra mı Yapılmalıdır?
Çapak alma genellikle işleme veya kesme sırasında oluşan keskin kenarları ve istenmeyen çapakları gidermek için son cilalamadan önce yapılır. Ancak asıl sıra iş parçası geometrisine, malzemeye ve bitirme gereksinimlerine bağlıdır. Bazı otomatik sistemler çapak alma ve yüzey bitirme işlemlerini birleştirebilir.
5. Çapak Alma ve Kenar Yuvarlama Arasındaki Fark Nedir?
Çapak alma, üretim süreçlerinin bıraktığı istenmeyen çapakları ve keskin çıkıntıları ortadan kaldırır. Kenar yuvarlatma kasıtlı olarak pürüzsüz, yuvarlak bir kenar profili oluşturur. Her iki işlem de kenar kalitesini iyileştirse de kenar yuvarlama, belirli bir yarıçapa ulaşmak için ek malzeme kaldırma gerektirebilir.
6. Taşlama Makinesi ile Parlatma Makinesi Arasında Nasıl Seçim Yapabilirim?
Ana amacınız malzeme kaldırma, yüzey düzeltme veya boyut ayarlaması olduğunda taşlama makinesini seçin. Pürüzsüzlüğün arttırılması, ince yüzey işaretlerinin kaldırılması ve dekoratif yüzey kaplamalarının elde edilmesi için bir cilalama makinesi daha uygundur. Nihai seçimde iş parçası malzemesi, gerekli yüzey işlemi ve üretim hacmi dikkate alınmalıdır.
7. Taşlama ve Parlatma Arasındaki Fark Nedir?
Taşlama öncelikle şekilleri, boyutları veya yüzey düzensizliklerini düzeltmek için malzemeyi çıkarır. Parlatma, yüzeyin pürüzsüzlüğünü ve parlaklığını arttırmak için yumuşak tekerlekler ve parlatma bileşikleri kullanır. Taşlama genellikle daha önceki bitirme aşamalarında gerçekleştirilir, perdahlama ise görünümü iyileştirmek için genellikle işlemin sonuna doğru kullanılır.