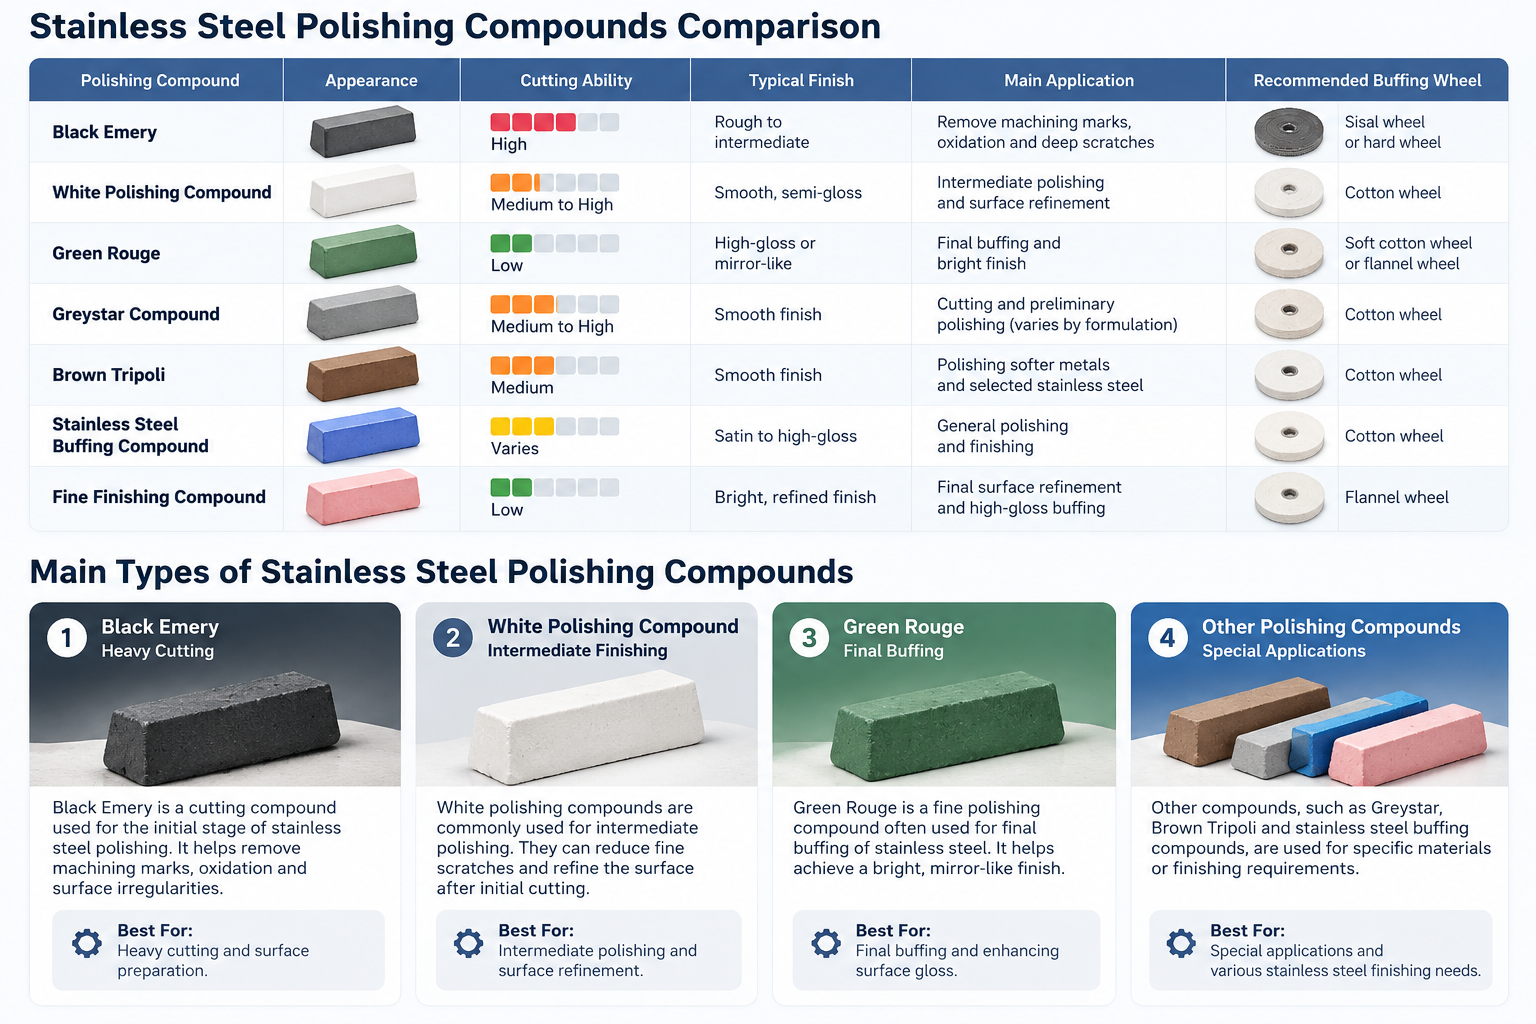
Výběr nejlepší leštící směsi pro nerezovou ocel závisí na stavu povrchu, fázi leštění a požadované povrchové úpravě. Různé směsi jsou navrženy pro těžké řezání, odstraňování škrábanců, střední leštění nebo konečné leštění.
U nerezové oceli jsou směsi černého smirku běžně spojovány s těžším řezáním, bílé leštící směsi mohou být vhodné pro mezioperační nebo dokončovací operace a směsi zelené rouge jsou často vybírány pro dosažení jasného zrcadlového povrchu. Skutečný výkon se však liší podle složení směsi, brusného kotouče a podmínek leštění.
Tato příručka porovnává běžné lešticí a leštící směsi na nerezovou ocel, vysvětluje jejich použití a pomáhá vám vybrat správnou směs a leštící kotouč pro průmyslové dokončování kovů.
Jaká je nejlepší leštící směs na nerezovou ocel?
Neexistuje jediná leštící směs, která by fungovala nejlépe pro každou aplikaci na nerezovou ocel. Správná volba závisí na tom, zda potřebujete odstranit škrábance, zušlechtit povrch nebo dosáhnout zrcadlového lesku.
Požadavek na leštění |
Doporučený typ směsi |
Těžké řezání a příprava povrchu |
Black Emery nebo vhodnou řeznou směsí |
Mezileštění |
Bílá leštící směs |
Zrcadlová úprava |
Green Rouge nebo kompatibilní jemná dokončovací směs |
Obecné leštění nerezové oceli |
Leštící směs z nerezové oceli |
Nejlepších výsledků dosáhnete, když leštící směs sladíte s vhodným leštícím kotoučem a použijete-li povrch, který vyžaduje více stupňů, progresivní dokončovací proces.
Srovnání leštících směsí na nerez
Různé leštící směsi na nerezovou ocel jsou navrženy pro specifické stupně konečné úpravy, od odstranění povrchových škrábanců až po dosažení vysokého lesku. Výběr správné směsi závisí na jejích brusných vlastnostech, stavu obrobku a požadované kvalitě povrchu.
Následující srovnání zdůrazňuje běžné leštící směsi a jejich typické aplikace při povrchové úpravě nerezové oceli.
Leštící směs |
Schopnost řezání |
Typická úprava |
Nejlepší aplikace |
Černý Emery |
Vysoký |
Hrubé až středně pokročilé |
Těžké řezání, odstraňování stop po obrábění |
Bílá leštící směs |
Střední až vysoká |
Hladký, pololesklý |
Mezileštění a zušlechťování povrchu |
Green Rouge |
Nízký |
Vysoce lesklý nebo zrcadlový |
Konečné leštění nerezové oceli |
Směs Greystar |
Střední až vysoká |
Hladký povrch |
Řezání a předběžné leštění v závislosti na složení |
Leštící směs z nerezové oceli |
Liší se |
Saténový do vysokého lesku |
Obecné leštění a konečná úprava |
Hnědý Tripolis |
Střední |
Hladký povrch |
Především měkčí kovy; vybrané aplikace z nerezové oceli, pokud jsou kompatibilní |
Jemné dokončovací směsi |
Nízký |
Světlý, rafinovaný povrch |
Konečné leštění a odstranění jemných stop po dokončení |
Poznámka: Řeznost a kvalita povrchové úpravy se liší podle výrobce, složení brusiva, leštícího kotouče a provozních podmínek. Tabulka představuje spíše obecné aplikace než standardizované hodnocení výkonu.
Jakou leštící směs si vybrat?
Pro povrchy z nerezové oceli s viditelnými stopami po obrábění lze během počáteční dokončovací fáze použít vhodnou řeznou směs, jako je Black Emery. Bílé leštící směsi mohou pomoci zjemnit povrch, zatímco Green Rouge nebo jiná kompatibilní jemná směs se často používá pro konečné leštění.
Pro průmyslové leštění nerezové oceli by měla být směs vybrána společně s brusným kotoučem, leštícím tlakem a požadovanou povrchovou úpravou.
Druhy leštících směsí na nerez

Lešticí směsi na nerezovou ocel jsou k dispozici v různých brusných složeních pro řezání, střední leštění a konečné leštění. Jejich výkon závisí na abrazivním materiálu, složení směsi, brusném kotouči a podmínkách leštění.
Pochopení hlavních typů pomáhá výrobcům vybrat vhodné směsi pro různé požadavky na povrchovou úpravu nerezové oceli.
1. Black Emery – Heavy Cutting
Black Emery je řezná směs běžně používaná během počátečních fází leštění kovů. Jeho abrazivní vlastnosti pomáhají odstranit stopy po obrábění, oxidaci a nepravidelnosti povrchu před jemnějším leštěním.
Obvykle se používá s vhodnými řeznými kotouči pro předběžnou přípravu povrchu nerezové oceli.
Nejlepší pro: Počáteční řezání, odstraňování povrchových defektů a příprava kovu pro jemnější konečnou úpravu.
2. Bílá leštící hmota – mezifiniš
Bílé leštící směsi se běžně používají pro mezioperační nebo dokončovací operace na nerezové oceli a jiných kovech. V závislosti na jejich složení mohou pomoci snížit jemné škrábance a zjemnit povrchy po počátečním řezání.
Často jsou spárovány s vhodnými bavlněnými brusnými kotouči, aby se dosáhlo hladšího a jednotnějšího povrchu.
Nejlepší pro: Střední leštění, snížení lehkých stop po konečné úpravě a příprava povrchů pro konečné leštění.
3. Green Rouge – Final Buffing
Green Rouge je jemná leštící směs běžně používaná pro konečné leštění nerezové oceli a jiných tvrdých kovů. Mnoho přípravků obsahuje abraziva na bázi oxidu chromu určená k zušlechtění povrchu a vytvoření lesklého povrchu.
Obvykle se nanáší měkkými brusnými kotouči poté, co byly odstraněny těžší škrábance.
Nejlepší pro: Konečné leštění, zvýšení lesku povrchu a dosažení zrcadlových povrchů z nerezové oceli.
4. Ostatní leštící směsi – speciální aplikace
Kromě Black Emery, White Compound a Green Rouge mohou výrobci použít jiné složení pro specifické materiály nebo požadavky na konečnou úpravu.
Typ sloučeniny |
Typická aplikace |
Greystar |
Řezání a předběžné leštění v závislosti na složení |
Hnědý Tripolis |
Běžně se používá pro měkčí kovy, jako je mosaz a hliník |
Leštící směs z nerezové oceli |
Určeno pro řezání nebo konečnou úpravu nerezové oceli v závislosti na jakosti |
Jemné dokončovací směsi |
Finální zušlechtění povrchu a leštění do vysokého lesku |
Ne všechny směsi jsou vhodné pro každý druh nerezové oceli nebo leštící systém. Před výrobou vždy zkontrolujte specifikace výrobce a otestujte směs na vzorcích obrobků.
Jak vybrat správnou leštící směs na nerez
Výběr správné lešticí směsi na nerezovou ocel vyžaduje zvážení stavu obrobku, požadované povrchové úpravy, leštícího zařízení a výrobních požadavků. Směs, která funguje dobře pro počáteční řezání, nemusí být vhodná pro konečné zrcadlové leštění.
1. Vyhodnoťte stav povrchu
Začněte tím, že zkontrolujete, zda nerezová ocel nemá stopy po opracování, škrábance, oxidaci nebo jen drobné nedokonalosti povrchu. Těžké řezné směsi jsou obecně vhodné pro počáteční úběr materiálu, zatímco jemnější směsi se používají pro zušlechťování předem připravených povrchů.
2. Určete požadovaný povrch
Různé dokončovací cíle vyžadují různé přístupy k leštění. Kartáčovaný nebo saténový povrch může vyžadovat opracování brusným pásem, zatímco zrcadlový povrch často zahrnuje postupné leštění a konečné leštění jemnou směsí.
3. Spojte směs s Buffing Wheel
Obrušovací kotouč ovlivňuje činnost řezání, kontakt s povrchem a kvalitu dokončení. Sisalové kotouče nebo kotouče z upravené bavlny se běžně používají pro agresivnější leštění, zatímco kotouče z měkčí bavlny nebo flanelu se obvykle upřednostňují pro jemné dokončování. Vždy ověřte kompatibilitu s vybranou sloučeninou.
4. Zvažte požadavky průmyslové výroby
U automatického leštění nerezové oceli zvažte geometrii obrobku, leštící tlak, rychlost kotouče, aplikaci směsi a objem výroby. Otestujte kombinaci směsi a kola na vzorových dílech, než ji použijete v plnohodnotné výrobě.
Průvodce výběrem lešticí směsi na nerezovou ocel Požadavek
| na povrch |
Navrhovaná směs |
Typická fáze konečné úpravy |
| Těžké stopy po obrábění |
Vhodná řezná směs, např. Black Emery |
Počáteční řezání |
| Lehké škrábance a matné povrchy |
Kompatibilní bílá leštící směs |
Mezileštění |
| Vysoký lesk nebo zrcadlový povrch |
Green Rouge nebo jiná jemná dokončovací směs |
Závěrečné leštění |
| Obecná povrchová úprava z nerezové oceli |
Formulovaná leštící směs z nerezové oceli |
Závisí na kvalitě směsi |
Důležité: Barvy a složení směsí nejsou standardizovány mezi výrobci. Před výrobou vždy ověřte specifikace směsi a otestujte konečný výsledek.
Který brusný kotouč funguje nejlépe s každou leštící směsí?
Výběr správného brusného kotouče je stejně důležitý jako výběr správné leštící směsi na nerez . Různé materiály a konstrukce kotoučů ovlivňují řezný výkon, leštící tlak, tvorbu tepla a konečnou kvalitu povrchu.
Pro průmyslové leštění nerezové oceli se obvykle používají tvrdší kotouče pro počáteční řezání, zatímco měkčí kotouče jsou preferovány pro konečnou úpravu.
Lešticí směs na nerezovou ocel a leštící kotouč Kompatibilita
| leštící směs |
Doporučená leštící směs |
Hlavní použití |
| Černý Emery |
Sisalové nebo upravené bavlněné kolečko |
Těžké řezání a příprava povrchu |
| Bílá leštící směs |
Spirálově šité bavlněné kolečko |
Mezileštění a zjemnění škrábanců |
| Green Rouge |
Měkké bavlněné nebo flanelové kolečko |
Finální leštění a zrcadlová úprava |
| Směs Greystar |
Sisalové nebo šité bavlněné kolečko, v závislosti na složení |
Řezání a předběžné leštění |
| Leštící směs z nerezové oceli |
Bavlněné nebo sisalové kolečko, v závislosti na kvalitě směsi |
Obecné leštění kovů |
| Jemná dokončovací směs |
Měkké bavlněné nebo flanelové kolečko |
Finální povrchová úprava |
Poznámka: Toto jsou spíše typické kombinace než univerzální pravidla kompatibility. Vždy dodržujte doporučení výrobce směsi a kol.
Tipy pro lepší výsledky leštění nerezové oceli
1. Použijte samostatná kola pro různé směsi
Vyvarujte se míchání hrubých řezných směsí s jemnými dokončovacími směsmi na stejném brusném kotouči. Křížová kontaminace může způsobit škrábance během konečného leštění.
2. Ovládejte leštící tlak a rychlost kotouče
Nadměrný tlak nebo nevhodné otáčky kotouče mohou zvýšit tvorbu tepla, způsobit nerovnoměrné povrchové úpravy a urychlit opotřebení kotouče. Používejte provozní parametry vhodné pro zařízení a obrobek.
3. Před výrobou otestujte kombinaci
Před leštěním velkých sérií dílů z nerezové oceli otestujte vybranou směs a leštící kotouč na vzorcích obrobků, abyste potvrdili požadovanou povrchovou úpravu a konzistenci procesu.
Jak leštit nerezovou ocel krok za krokem
![b86a7778-a4bd-4553-81c5-a53abb932793]()
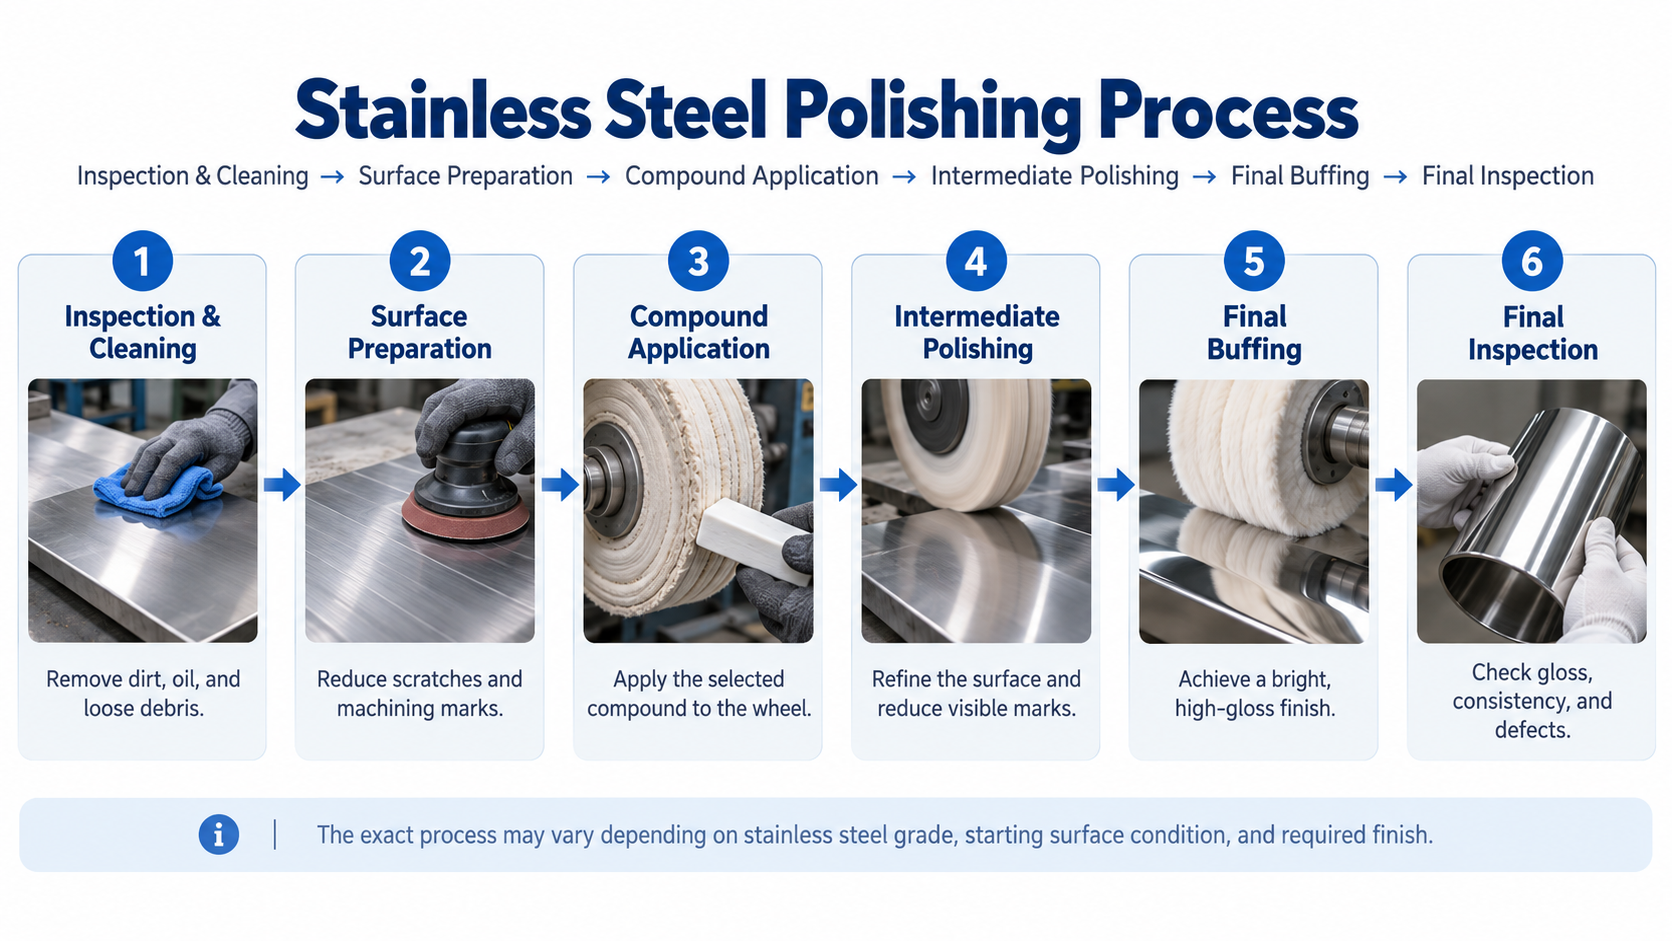
Leštění nerezové oceli vyžaduje náležitou přípravu povrchu, vhodné leštící směsi a kontrolované podmínky konečné úpravy. U průmyslových aplikací proces obvykle postupuje od odstraňování povrchových defektů k jemnému leštění v závislosti na požadované povrchové úpravě.
Krok 1: Zkontrolujte a připravte povrch
Zkontrolujte obrobek z nerezové oceli, zda nevykazuje škrábance, stopy po obrábění, oxidaci a znečištění povrchu. Před leštěním odstraňte olej, nečistoty a uvolněné nečistoty pomocí vhodné metody čištění.
Krok 2: Odstraňte nedokonalosti povrchu
Použijte vhodné brusné pásy nebo řezné směsi ke snížení viditelných stop po obrábění a škrábanců. U silně poškozených povrchů může být nutné broušení nebo broušení před leštěním na bázi směsi.
Krok 3: Naneste leštící směs
Vyberte leštící směs podle stavu povrchu a požadavků na konečnou úpravu. Naneste vhodné množství na kompatibilní brusný kotouč podle pokynů výrobce směsi a zařízení.
Krok 4: Proveďte střední leštění
Použijte vhodný leštící kotouč a směs pro zjemnění povrchu a snížení stop po dřívějším zpracování. Udržujte řízenou rychlost kotouče, přítlak a polohu obrobku, abyste zlepšili konzistenci dokončovacího zpracování.
Krok 5: Finální leštění a zrcadlení
Pro aplikace s vysokým leskem použijte jemnou dokončovací směs, jako je kompatibilní složení Green Rouge s měkkým bavlněným nebo flanelovým kotoučem. Zabraňte kontaminaci konečného brusného kotouče hrubými řeznými směsmi.
Krok 6: Vyčistěte a zkontrolujte hotový povrch
Zbytky leštící hmoty odstraňte vhodnou čisticí metodou. Zkontrolujte hotový obrobek, zda na něm nezůstaly škrábance, nerovnoměrný lesk a povrchové vady. Pokud je to nutné, upravte proces a opakujte příslušnou dokončovací fázi.
Poznámka: Ne každá součást z nerezové oceli vyžaduje všech šest kroků. Pořadí leštění závisí na výchozím stavu povrchu, jakosti materiálu a požadované povrchové úpravě.
Běžné problémy a řešení leštění nerezové oceli
Během leštění nerezové oceli se mohou povrchové vady objevit i při použití správné směsi a brusného kotouče. Mezi běžné problémy patří škrábance, nerovnoměrný lesk, stopy po leštění a usazování zbytků. Identifikace příčiny pomáhá zlepšit účinnost leštění a konečnou kvalitu povrchu.
| Problém |
Možné příčiny |
Doporučené řešení |
| Hluboké škrábance zůstávají viditelné |
Povrch nebyl řádně připraven; fáze řezání byla nedostatečná |
Zlepšete přípravu povrchu a před konečným leštěním použijte vhodnou řeznou směs |
| Nerovnoměrný lesk nebo zakalený povrch |
Nerovnoměrný leštící tlak, opotřebení kotouče nebo nesprávné použití směsi |
Udržujte stabilní leštící tlak, zkontrolujte brusný kotouč a použijte vhodnou dokončovací směs |
| Viditelné stopy po leštění |
Hrubá abraziva nebyla před další fází zcela odstraněna |
Použijte postupné leštění a mezi jednotlivými fázemi očistěte povrch |
| Zbytky směsi na povrchu |
Nadměrná aplikace směsi nebo špatné čištění po leštění |
Nanášejte směs v kontrolovaném množství a po každé fázi obrobek důkladně očistěte |
| Přehřátí nebo změna barvy |
Nadměrný tlak, otáčky kotouče nebo dlouhé leštění v jedné oblasti |
Snižte tlak, upravte rychlost a udržujte leštící pohyb rovnoměrný |
| Konečná úprava postrádá zrcadlový efekt |
Finální leštící směs nebo kotouč není vhodný pro povrchovou úpravu s vysokým leskem |
Použijte jemnou dokončovací směs, jako je kompatibilní Green Rouge, s měkkým bavlněným nebo flanelovým kolečkem |
Jak snížit vady leštění
Aby se zlepšila kvalita leštění nerezové oceli, měli by výrobci kontrolovat postup abraziva, používat samostatné brusné kotouče pro různé sloučeniny a testovat parametry leštění na vzorových dílech před plnou výrobou. Pravidelná kontrola leštících kotoučů a čištění obrobku mezi jednotlivými fázemi může také pomoci snížit opakující se vady.
Průmyslové aplikace leštění nerezové oceli
Lešticí směsi na nerezovou ocel jsou široce používány v průmyslové úpravě kovů k odstranění povrchových nedokonalostí, zjemnění povrchových textur a dosažení konzistentních saténových nebo zrcadlových povrchů. Kombinace leštící směsi, leštícího kotouče a zařízení by měla být zvolena podle geometrie obrobku, materiálu a požadavků na konečnou úpravu.
1. Nádobí a kuchyňské nádobí z nerezové oceli
Nerezové hrnce, pánve, kuchyňské náčiní a součásti nádobí často vyžadují broušení a leštění, aby bylo dosaženo hladkých dekorativních povrchů. Vhodné leštící směsi mohou pomoci snížit jemné stopy po konečné úpravě a vytvořit konzistentní saténový nebo vysoce lesklý povrch.
Běžné dokončovací procesy: broušení, mezileštění, konečné leštění
2. Vodovodní baterie a sanitární keramika
Nerezové baterie, koupelnové armatury a sanitární kování mohou vyžadovat několik dokončovacích fází, aby bylo dosaženo jednotného vzhledu povrchu. Řezné směsi pomáhají připravit nedokonalé povrchy, zatímco jemné leštící směsi mohou zvýšit lesk na vhodně připravených součástech.
Běžné dokončovací procesy: Příprava povrchu, leštění, leštění
3. Zámky a architektonické kování
Kliky dveří, zámky, panty a dekorativní kování z nerezové oceli často vyžadují kontrolované leštění, aby se odstranily výrobní značky a dosáhlo se konzistentní povrchové úpravy. Vhodná kombinace směsi a brusného kotouče závisí na tvaru produktu a specifikované struktuře povrchu.
Běžné dokončovací procesy: broušení, broušení, leštění
4. Automobilové a motocyklové komponenty
Součásti výfuku z nerezové oceli, dekorativní lemování a vybrané automobilové kování mohou vyžadovat leštění, aby se zlepšila kvalita povrchu a vzhled. Průmyslové leštící směsi se používají spolu s vhodným leštícím zařízením pro zušlechťování povrchů a dosažení požadovaného výsledku.
Běžné dokončovací procesy: Příprava povrchu, mezileštění, finální leštění
Průmyslová řešení leštění nerezové oceli od Yatai
Výběr vhodné leštící směsi je pouze jednou částí k dosažení konzistentních výsledků povrchové úpravy nerezové oceli. Kvalitu povrchu ovlivňuje také leštící stroj, leštící kotouč, polohování obrobku a parametry zpracování.
Yatai Polishing Machine Co., Ltd. poskytuje automatizovaná brusná, brousící a leštící zařízení pro průmyslové aplikace pro konečnou úpravu kovů.
Prozkoumejte naše řešení pro Nádobí a kuchyňské nádobí, Vodovodní baterie a sanitární keramika, Zámky a architektonické kování a Automobilové a motocyklové díly pro nalezení vybavení vhodného pro různé geometrie obrobků a požadavky na konečnou úpravu.
FAQ
1. Jaká je nejlepší leštící směs na nerezovou ocel?
Nejlepší leštící směs závisí na stavu povrchu a požadované povrchové úpravě. Black Emery se běžně používá pro těžší řezání, bílé leštící směsi pro mezidokončení a Green Rouge pro finální leštění. Pro průmyslové aplikace vždy vybírejte složení kompatibilní s třídou nerezové oceli, brusným kotoučem a lešticím zařízením.
2. Jaký je rozdíl mezi leštícím prostředkem a leštícím prostředkem?
Leštící směsi a leštící směsi spolu úzce souvisejí a termíny se často používají zaměnitelně. Lešticí směsi se však mohou vztahovat k materiálům používaným ve fázích řezání a dokončování, zatímco leštící směsi často zdůrazňují zjemnění povrchu a konečný lesk. Jejich skutečný výkon závisí spíše na složení brusiva než na názvu produktu.
3. Je zelená leštící směs vhodná pro nerezovou ocel?
Ano. Green Rouge se běžně používá pro finální leštění nerezové oceli, zvláště když je požadován lesklý nebo zrcadlový povrch. Mnoho zelených přípravků obsahuje abraziva na bázi oxidu chromitého. Složené barvy však nejsou standardizovány, takže výrobci by měli ověřit kompatibilitu a produkt před použitím vyzkoušet.
4. Jakou leštící směs bych měl použít pro zrcadlovou úpravu nerezové oceli?
Jemná dokončovací směs, jako je kompatibilní Green Rouge, se často používá s měkkým bavlněným nebo flanelovým brusným kotoučem, aby se dosáhlo zrcadlového povrchu. Hluboké škrábance a stopy po obrábění by měly být odstraněny během dřívějších fází broušení a leštění před konečným leštěním.
5. Může leštící směs odstranit škrábance z nerezové oceli?
Ano, vhodné leštící směsi mohou odstranit nebo snížit škrábance v závislosti na jejich hloubce a abrazivní síle. Těžké řezné směsi pomáhají řešit znatelnější povrchové stopy, zatímco jemnější směsi zlepšují povrch. Hluboké škrábance mohou vyžadovat broušení nebo broušení před leštěním na bázi směsi.
6. Který brusný kotouč bych měl použít s lešticí směsí na nerez?
Sisalové nebo upravené bavlněné kotouče se běžně používají s řeznými směsmi, zatímco šité bavlněné kotouče jsou vhodné pro mnoho mezileštících operací. Pro konečné leštění se obecně upřednostňují měkká bavlněná nebo flanelová kolečka. Ideální kombinace závisí na složení směsi, geometrii obrobku a požadavcích na konečnou úpravu.
7. Mohu použít stejnou leštící směs pro každou fázi konečné úpravy nerezové oceli?
Jedna směs může být vhodná pro určité omezené dokončovací úkoly, ale více stupňů často vyžaduje různé brusné formulace. Počáteční řezání odstraňuje povrchové vady, mezileštění zjemňuje povrch a konečné leštění zvyšuje lesk. Použití samostatných směsí a kompatibilních kotoučů může zlepšit konzistenci konečné úpravy a snížit křížovou kontaminaci.
Závěr
Výběr nejlepší leštící směsi pro nerezovou ocel závisí na stavu povrchu, požadované povrchové úpravě a procesu leštění. Black Emery se běžně používá pro počáteční řezání, bílé leštící směsi pro mezidokončení a Green Rouge pro konečné leštění. Skutečný výkon se však liší podle složení směsi a výběru brusného kotouče.
Pro průmyslové výrobce vyžaduje dosažení konzistentních výsledků leštění nerezové oceli více než jen správnou směs. Stejně důležité je vhodné leštící zařízení, řízené parametry zpracování a správná příprava povrchu.
Yatai Polishing Machine Co., Ltd. poskytuje automatizovaná řešení pro broušení a leštění kovů pro různé průmyslové aplikace. Prozkoumejte naše CNC lešticí stroje a Řešení průmyslového leštění pro nalezení zařízení vhodného pro vaše výrobní požadavky.