seçimi Paslanmaz çelik için en iyi cilalama bileşiğinin yüzeyin durumuna, cilalama aşamasına ve istenilen cilaya bağlıdır. Ağır kesme, çizik giderme, ara parlatma veya son parlatma için farklı bileşikler tasarlanmıştır.
Paslanmaz çelik için, siyah zımpara bileşikleri genellikle daha ağır kesmeyle ilişkilendirilir, beyaz parlatma bileşikleri ara veya bitirme işlemleri için uygun olabilir ve yeşil allık bileşikleri genellikle parlak, ayna benzeri bir yüzey elde etmek için seçilir. Ancak gerçek performans bileşik formülasyonuna, parlatma tekerleğine ve parlatma koşullarına göre değişir.
Bu kılavuz, yaygın olarak kullanılan paslanmaz çelik parlatma ve parlatma bileşiklerini karşılaştırır, bunların uygulamalarını açıklar ve endüstriyel metal kaplama için doğru bileşiği ve parlatma diskini seçmenize yardımcı olur.
Paslanmaz Çelik için En İyi Parlatma Bileşiği Nedir?
Her paslanmaz çelik uygulaması için en iyi sonucu veren tek bir parlatma bileşiği yoktur. Doğru seçim, çizikleri gidermeniz, yüzeyi iyileştirmeniz veya ayna kaplaması elde etmeniz gerekip gerekmediğine bağlıdır.
Parlatma Gereksinimi |
Önerilen Bileşik Türü |
Ağır kesme ve yüzey hazırlığı |
Siyah Zımpara veya uygun bir kesme bileşiği |
Ara parlatma |
Beyaz Parlatma Bileşiği |
Ayna benzeri kaplama |
Green Rouge veya uyumlu bir son kat bileşiği |
Genel paslanmaz çelik parlatma |
Paslanmaz Çelik Parlatma Bileşiği |
En iyi sonuçları elde etmek için parlatma bileşiğini uygun parlatma tekerleğiyle eşleştirin ve yüzey birden fazla aşama gerektirdiğinde aşamalı bir bitirme işlemi kullanın.
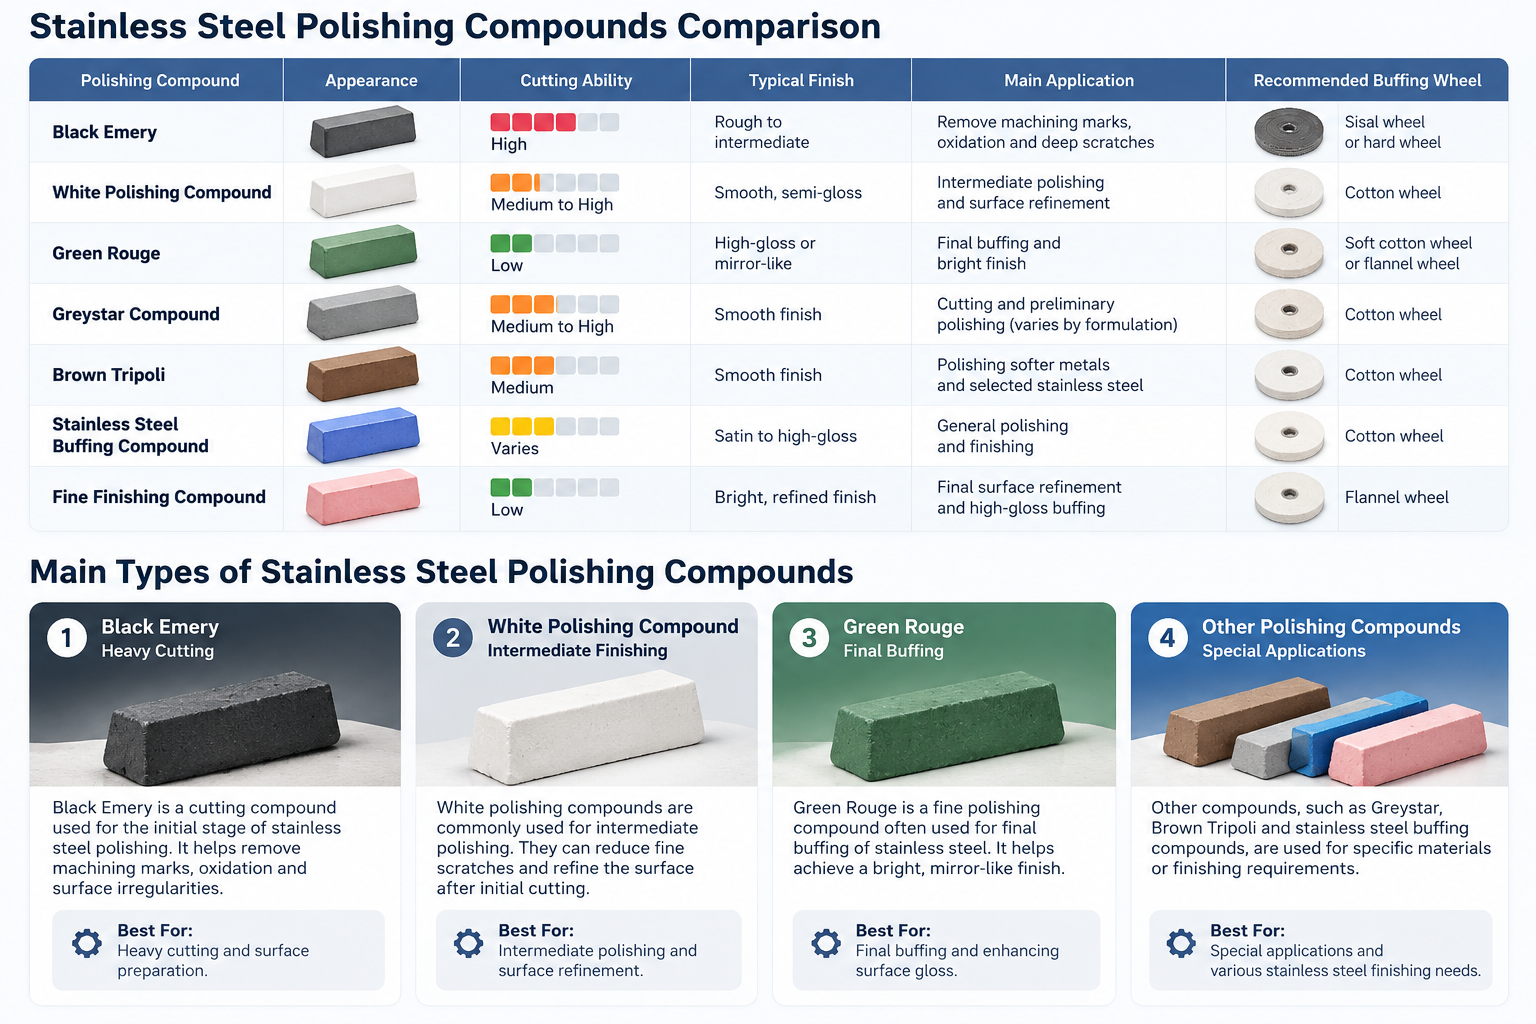
Paslanmaz Çelik Parlatma Bileşiklerinin Karşılaştırması
Farklı paslanmaz çelik parlatma bileşikleri, yüzeydeki çiziklerin giderilmesinden yüksek parlaklıkta bir yüzey elde etmeye kadar belirli bitirme aşamaları için tasarlanmıştır. Doğru bileşiğin seçilmesi aşındırıcı özelliklerine, iş parçasının durumuna ve istenen yüzey kalitesine bağlıdır.
Aşağıdaki karşılaştırma, yaygın parlatma bileşiklerini ve bunların paslanmaz çelik kaplamadaki tipik uygulamalarını vurgulamaktadır.
Parlatma Bileşiği |
Kesme Yeteneği |
Tipik Bitiş |
En İyi Uygulama |
Siyah Zımpara |
Yüksek |
Kaba ila orta düzey |
Ağır kesme, işleme izlerini kaldırma |
Beyaz Parlatma Bileşiği |
Orta ila Yüksek |
Pürüzsüz, yarı parlak |
Ara cilalama ve yüzey iyileştirme |
Yeşil Allık |
Düşük |
Çok parlak veya ayna benzeri |
Paslanmaz çeliğin son parlatılması |
Gri Yıldız Bileşiği |
Orta ila Yüksek |
Pürüzsüz yüzey |
Formülasyona bağlı olarak kesme ve ön cilalama |
Paslanmaz Çelik Parlatma Bileşiği |
Değişir |
Satenden yüksek parlaklığa |
Genel parlatma ve bitirme |
Kahverengi Trablus |
Orta |
Pürüzsüz yüzey |
Öncelikle daha yumuşak metaller; uyumluysa seçilmiş paslanmaz çelik uygulamaları |
İnce Son İşlem Bileşikleri |
Düşük |
Parlak, zarif kaplama |
Son cilalama ve ince bitirme işaretlerinin kaldırılması |
Not: Kesme yeteneği ve yüzey kalitesi üreticiye, aşındırıcı formülasyona, parlatma diskine ve çalışma koşullarına göre değişir. Tablo, standartlaştırılmış performans derecelendirmelerinden ziyade genel uygulamaları temsil etmektedir.
Hangi Parlatma Bileşimini Seçmelisiniz?
Görünür işleme izleri olan paslanmaz çelik yüzeyler için, ilk bitirme aşamasında Siyah Zımpara gibi uygun bir kesme bileşiği kullanılabilir. Beyaz cilalama bileşikleri yüzeyin iyileştirilmesine yardımcı olabilirken, Green Rouge veya başka bir uyumlu ince bileşik genellikle son cilalama için kullanılır.
Endüstriyel paslanmaz çelik parlatma için bileşik, parlatma tekerleği, parlatma basıncı ve gerekli yüzey kalitesi ile birlikte seçilmelidir.
Paslanmaz Çelik için Parlatma Bileşik Çeşitleri

Paslanmaz çelik parlatma bileşikleri kesme, ara parlatma ve son parlatma için farklı aşındırıcı formülasyonlarda mevcuttur. Performansları aşındırıcı malzemeye, bileşik bileşimine, parlatma diskine ve parlatma koşullarına bağlıdır.
Ana türleri anlamak, üreticilerin farklı paslanmaz çelik kaplama gereksinimleri için uygun bileşikleri seçmesine yardımcı olur.
1. Siyah Zımpara – Ağır Kesme
Siyah Zımpara, metal parlatmanın ilk aşamalarında yaygın olarak kullanılan bir kesme bileşiğidir. Aşındırıcı özellikleri, daha ince cilalamadan önce işleme izlerinin, oksidasyonun ve yüzey düzensizliklerinin giderilmesine yardımcı olur.
Genellikle paslanmaz çelik yüzey hazırlığı için uygun kesme diskleri ile kullanılır.
En İyisi: İlk kesim, yüzey kusurlarının giderilmesi ve metalin daha ince işlemlere hazırlanması.
2. Beyaz Parlatma Bileşiği – Ara Son İşlem
Beyaz parlatma bileşikleri, paslanmaz çelik ve diğer metaller üzerinde ara veya bitirme işlemleri için yaygın olarak kullanılır. Formülasyonlarına bağlı olarak ince çiziklerin azaltılmasına ve ilk kesimden sonra yüzeylerin iyileştirilmesine yardımcı olabilirler.
Daha pürüzsüz, daha düzgün bir yüzey elde etmek için genellikle uygun pamuklu cilalama diskleriyle eşleştirilirler.
En İyisi: Ara cilalama, hafif bitirme izlerinin azaltılması ve yüzeylerin son cilalama için hazırlanması.
3. Green Rouge – Son Parlatma
Green Rouge, paslanmaz çelik ve diğer sert metallerin son parlatılmasında yaygın olarak kullanılan ince bir parlatma bileşiğidir. Birçok formülasyon, yüzeyi inceltmek ve parlak bir yüzey elde etmek için tasarlanmış krom oksit aşındırıcılar içerir.
Genellikle daha ağır çizikler giderildikten sonra yumuşak cilalama diskleriyle uygulanır.
En İyisi: Son cilalama, yüzey parlaklığını arttırma ve ayna benzeri paslanmaz çelik yüzeyler elde etme.
4. Diğer Parlatma Bileşikleri – Özel Uygulamalar
Üreticiler, Siyah Zımpara, Beyaz Bileşik ve Yeşil Allık'ın yanı sıra, belirli malzemeler veya bitirme gereksinimleri için başka formülasyonlar da kullanabilir.
Bileşik Türü |
Tipik Uygulama |
Gri yıldız |
Formülasyona bağlı olarak kesme ve ön cilalama |
Kahverengi Trablus |
Genellikle pirinç ve alüminyum gibi daha yumuşak metaller için kullanılır |
Paslanmaz Çelik Parlatma Bileşiği |
Kaliteye bağlı olarak paslanmaz çeliği kesmek veya bitirmek için formüle edilmiştir |
İnce Son İşlem Bileşikleri |
Son yüzey iyileştirme ve yüksek parlaklıkta parlatma |
Her bileşik her paslanmaz çelik kalitesine veya cilalama sistemine uygun değildir. Üretimden önce her zaman üreticinin spesifikasyonlarını kontrol edin ve bileşiği örnek iş parçaları üzerinde test edin.
Doğru Paslanmaz Çelik Parlatma Bileşiği Nasıl Seçilir
Doğru paslanmaz çelik parlatma bileşiğini seçmek , iş parçasının durumunu, istenen yüzey kalitesini, parlatma ekipmanını ve üretim gerekliliklerini dikkate almayı gerektirir. İlk kesimde iyi sonuç veren bir bileşik, son ayna cilalaması için uygun olmayabilir.
1. Yüzey Durumunu Değerlendirin
Paslanmaz çelikte işleme izleri, çizikler, oksidasyon veya yalnızca küçük yüzey kusurları olup olmadığını kontrol ederek başlayın. Ağır kesme bileşikleri genellikle başlangıçtaki malzemenin çıkarılması için uygunken, daha ince bileşikler önceden hazırlanmış yüzeyleri iyileştirmek için kullanılır.
2. İstenilen Son Noktayı Belirleyin
Farklı bitirme hedefleri farklı cilalama yaklaşımları gerektirir. Fırçalanmış veya saten bir yüzey, aşındırıcı bant işlemi gerektirebilirken, ayna benzeri bir yüzey genellikle aşamalı cilalamayı ve ince bir bileşikle son parlatmayı içerir.
3. Bileşiği Parlatma Çarkı ile Eşleştirin
Parlatma tekerleği kesme eylemini, yüzey temasını ve bitirme kalitesini etkiler. Sisal veya işlenmiş pamuk diskler daha agresif cilalama için yaygın olarak kullanılırken, daha yumuşak pamuklu veya flanel diskler genellikle ince finisaj için tercih edilir. Her zaman seçilen bileşikle uyumluluğu doğrulayın.
4. Endüstriyel Üretim Gereksinimlerini Göz önünde bulundurun
Otomatik paslanmaz çelik parlatma için iş parçası geometrisini, parlatma basıncını, tekerlek hızını, bileşik uygulamasını ve üretim hacmini göz önünde bulundurun. Tam ölçekli üretime uygulamadan önce bileşik ve tekerlek kombinasyonunu örnek parçalar üzerinde test edin.
Paslanmaz Çelik Parlatma Bileşimi Seçim Kılavuzu
| Yüzey Gereksinimi |
Önerilen Bileşim |
Tipik Bitirme Aşaması |
| Ağır işleme izleri |
Siyah Zımpara gibi uygun kesme bileşiği |
İlk kesim |
| Hafif çizikler ve donuk yüzeyler |
Uyumlu Beyaz Parlatma Bileşiği |
Ara parlatma |
| Çok parlak veya ayna benzeri kaplama |
Green Rouge veya başka bir ince bitirme bileşiği |
Son parlatma |
| Genel paslanmaz çelik kaplama |
Formüle edilmiş paslanmaz çelik parlatma bileşiği |
Bileşik derecesine bağlıdır |
Önemli: Bileşik renkler ve formülasyonlar üreticiler arasında standartlaştırılmamıştır. Her zaman bileşik özelliklerini doğrulayın ve üretimden önce son işlem sonucunu test edin.
Hangi Parlatma Çarkı Her Parlatma Bileşiğiyle En İyi Şekilde Çalışır?
Doğru parlatma diskini seçmek, doğru seçmek kadar önemlidir paslanmaz çelik parlatma bileşiğini . Farklı disk malzemeleri ve yapıları kesme işlemini, parlatma basıncını, ısı üretimini ve son yüzey kalitesini etkiler.
Endüstriyel paslanmaz çelik parlatma için, ilk kesimde genellikle daha sert taşlar kullanılırken, son bitirme işleminde daha yumuşak taşlar tercih edilir.
Paslanmaz Çelik Parlatma Bileşiği ve Parlatma Çarkı Uyumluluğu
| Parlatma Bileşiği |
Tavsiye Edilen Parlatma Çarkı |
Ana Uygulama |
| Siyah Zımpara |
Sisal veya işlenmiş pamuklu tekerlek |
Ağır kesme ve yüzey hazırlığı |
| Beyaz Parlatma Bileşiği |
Spiral dikilmiş pamuklu tekerlek |
Ara cilalama ve çizik iyileştirme |
| Yeşil Allık |
Yumuşak pamuklu veya flanel tekerlek |
Son parlatma ve ayna benzeri bitirme |
| Gri Yıldız Bileşiği |
Formülasyona bağlı olarak sisal veya dikili pamuk çarkı |
Kesme ve ön cilalama |
| Paslanmaz Çelik Parlatma Bileşiği |
Bileşik derecesine bağlı olarak pamuk veya sisal tekerleği |
Genel metal parlatma |
| İnce Son İşlem Bileşiği |
Yumuşak pamuklu veya flanel tekerlek |
Son yüzey iyileştirme |
Not: Bunlar evrensel uyumluluk kurallarından ziyade tipik kombinasyonlardır. Her zaman bileşim ve tekerlek üreticilerinin tavsiyelerine uyun.
Daha İyi Paslanmaz Çelik Parlatma Sonuçları için İpuçları
1. Farklı Bileşikler İçin Ayrı Çarklar Kullanın
Aynı parlatma diskinde kaba kesme bileşimlerini ince bitirme bileşimleriyle karıştırmaktan kaçının. Çapraz kirlenme, son cilalama sırasında çiziklere neden olabilir.
2. Parlatma Basıncını ve Tekerlek Hızını Kontrol Edin
Aşırı basınç veya uygun olmayan tekerlek hızı, ısı oluşumunu artırabilir, düzgün olmayan yüzeylere neden olabilir ve tekerlek aşınmasını hızlandırabilir. Ekipmana ve iş parçasına uygun çalışma parametrelerini kullanın.
3. Üretimden Önce Kombinasyonu Test Edin
Büyük miktardaki paslanmaz çelik parçaları cilalamadan önce, gerekli yüzey kalitesini ve işlem tutarlılığını doğrulamak için seçilen bileşiği ve parlatma diskini örnek iş parçaları üzerinde test edin.
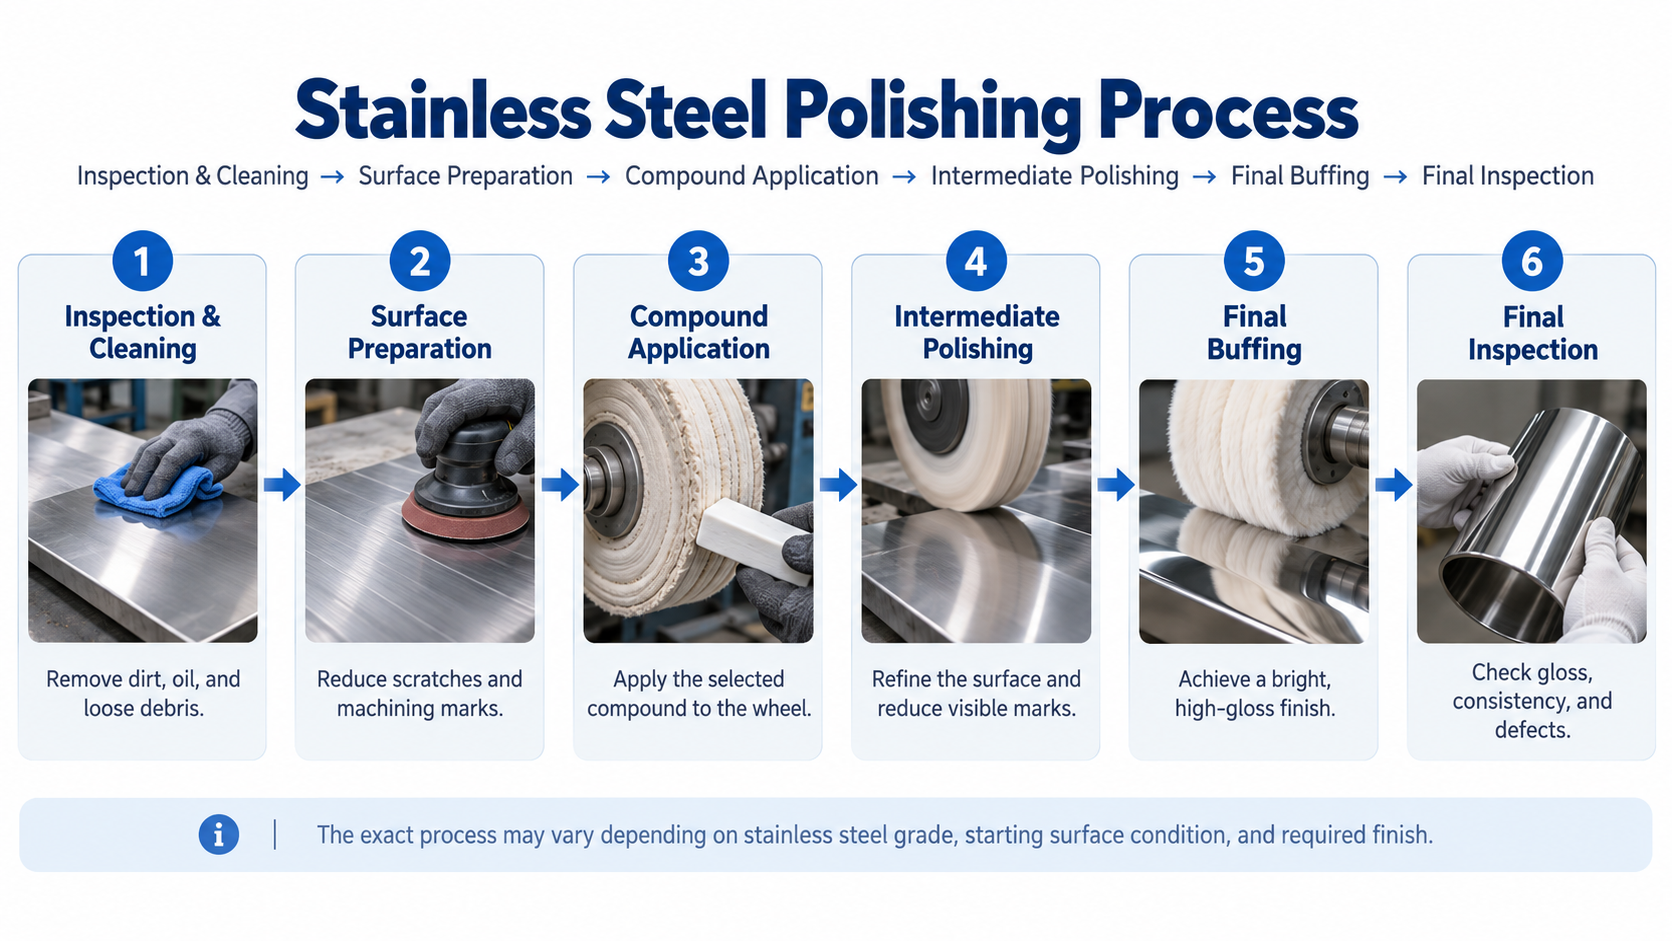
Paslanmaz Çelik Adım Adım Nasıl Parlatılır
![b86a7778-a4bd-4553-81c5-a53abb932793]()
Paslanmaz çeliğin parlatılması, uygun yüzey hazırlığı, uygun parlatma bileşikleri ve kontrollü bitirme koşulları gerektirir. Endüstriyel uygulamalarda süreç, gerekli yüzey kalitesine bağlı olarak tipik olarak yüzey kusurlarının giderilmesinden ince parlatmaya kadar ilerler.
Adım 1: Yüzeyi İnceleyin ve Hazırlayın
Paslanmaz çelik iş parçasını çizikler, işleme izleri, oksidasyon ve yüzey kirliliği açısından inceleyin. Cilalamadan önce uygun bir temizleme yöntemi kullanarak yağı, kiri ve gevşek kalıntıları temizleyin.
Adım 2: Yüzey Kusurlarını Giderin
Görünür işleme izlerini ve çizikleri azaltmak için uygun aşındırıcı bantlar veya kesme bileşikleri kullanın. Ağır hasar görmüş yüzeylerde, bileşik bazlı cilalama öncesinde taşlama veya zımparalama gerekli olabilir.
Adım 3: Parlatma Bileşimini Uygulayın
Yüzey durumuna ve bitirme gereksinimlerine göre bir parlatma bileşiği seçin. Bileşik ve ekipman üreticilerinin talimatlarını takip ederek uyumlu parlatma tekerleğine uygun bir miktar uygulayın.
Adım 4: Ara Parlatma işlemini gerçekleştirin
Yüzeyi iyileştirmek ve daha önceki işlemlerden kaynaklanan izleri azaltmak için uygun bir parlatma tekerleği ve bileşiği kullanın. Son işlem tutarlılığını artırmak için kontrollü tekerlek hızını, temas basıncını ve iş parçası konumlandırmasını koruyun.
Adım 5: Son Parlatma ve Ayna Son İşlemi
Çok parlak uygulamalar için, yumuşak pamuklu veya flanel çarklı uyumlu bir Green Rouge formülasyonu gibi ince bir son işlem bileşiği kullanın. Son parlatma çarkını kaba kesme bileşimleriyle kirletmekten kaçının.
Adım 6: Bitmiş Yüzeyi Temizleyin ve İnceleyin
Parlatma bileşiği kalıntısını uygun bir temizleme yöntemi kullanarak çıkarın. Bitmiş iş parçasını kalan çizikler, düzensiz parlaklık ve yüzey kusurları açısından inceleyin. Gerekirse prosesi ayarlayın ve ilgili bitirme aşamasını tekrarlayın.
Not: Her paslanmaz çelik bileşen altı adımın tamamını gerektirmez. Parlatma sırası başlangıç yüzey durumuna, malzeme kalitesine ve istenen bitişe bağlıdır.
Yaygın Paslanmaz Çelik Parlatma Sorunları ve Çözümleri
Paslanmaz çeliğin parlatılması sırasında, doğru bileşim ve parlatma diski kullanıldığında bile yüzey kusurları hala ortaya çıkabilir. Yaygın sorunlar arasında çizikler, düzensiz parlaklık, cila izleri ve kalıntı birikmesi yer alır. Nedenin belirlenmesi cilalama verimliliğinin ve son yüzey kalitesinin iyileştirilmesine yardımcı olur.
| Sorun |
Olası Nedenler |
Önerilen Çözüm |
| Derin çizikler hala görünüyor |
Yüzey uygun şekilde hazırlanmamıştı; kesme aşaması yetersizdi |
Yüzey hazırlığını iyileştirin ve son cilalamadan önce uygun bir kesme bileşiği kullanın |
| Düzensiz parlaklık veya bulanık yüzey |
Tutarsız parlatma basıncı, disk aşınması veya uygunsuz bileşik kullanımı |
Sabit parlatma basıncını koruyun, parlatma tekerleğini inceleyin ve uygun bir son işlem bileşiği kullanın |
| Görünür parlatma işaretleri |
Bir sonraki aşamaya kadar kaba aşındırıcılar tamamen temizlenmedi |
Aşamalı bir cilalama dizisi kullanın ve aşamalar arasında yüzeyi temizleyin |
| Yüzeydeki bileşik kalıntısı |
Aşırı bileşik uygulaması veya cilalama sonrasında yetersiz temizlik |
Bileşiği kontrollü miktarlarda uygulayın ve her aşamadan sonra iş parçasını iyice temizleyin |
| Aşırı ısınma veya renk değişikliği |
Bir alanda aşırı basınç, tekerlek hızı veya uzun süreli cilalama |
Basıncı azaltın, hızı ayarlayın ve parlatma hareketini eşit tutun |
| Son bitişte ayna etkisi yok |
Son parlatma bileşiği veya diski, yüksek parlaklıktaki son işlemler için uygun değildir |
Uyumlu bir Green Rouge gibi yumuşak bir pamuk veya flanel disk ile iyi bir son işlem bileşiği kullanın |
Parlatma Kusurları Nasıl Azaltılır
Paslanmaz çelik parlatma kalitesini iyileştirmek için üreticiler aşındırıcı ilerlemeyi kontrol etmeli, farklı bileşikler için ayrı parlatma tekerlekleri kullanmalı ve tam üretimden önce numune parçalar üzerinde parlatma parametrelerini test etmelidir. Parlatma disklerinin düzenli olarak kontrol edilmesi ve iş parçasının aşamalar arasında temizlenmesi de tekrar eden kusurların azaltılmasına yardımcı olabilir.
Endüstriyel Paslanmaz Çelik Parlatma Uygulamaları
Paslanmaz çelik parlatma bileşikleri, yüzey kusurlarını gidermek, yüzey dokularını iyileştirmek ve tutarlı saten veya ayna benzeri yüzeyler elde etmek için endüstriyel metal kaplamada yaygın olarak kullanılır. Parlatma bileşiği, parlatma tekerleği ve ekipmanın kombinasyonu, iş parçası geometrisi, malzeme ve bitirme gereksinimlerine göre seçilmelidir.
1. Paslanmaz Çelik Tencere ve Mutfak Gereçleri
Paslanmaz çelik tencereler, tavalar, mutfak eşyaları ve pişirme kabı bileşenleri, pürüzsüz, dekoratif yüzeyler elde etmek için sıklıkla zımparalama ve cilalama gerektirir. Uygun cilalama bileşikleri, ince bitirme izlerinin azaltılmasına ve tutarlı saten veya çok parlak yüzeylerin üretilmesine yardımcı olabilir.
Yaygın Bitirme İşlemleri: Zımparalama, Ara Parlatma, Son Parlatma
2. Musluklar ve Sağlık Gereçleri
Paslanmaz çelik musluklar, banyo armatürleri ve sıhhi tesisat donanımları, düzgün yüzey görünümü elde etmek için birden fazla son işlem aşaması gerektirebilir. Kesme bileşikleri kusurlu yüzeylerin hazırlanmasına yardımcı olurken, ince parlatma bileşikleri uygun şekilde hazırlanmış bileşenlerin parlaklığını artırabilir.
Yaygın Bitirme İşlemleri: Yüzey Hazırlama, Parlatma, Parlatma
3. Kilitler ve Mimari Donanım
Paslanmaz çelik kapı kolları, kilitler, menteşeler ve dekoratif donanımlar, üretim işaretlerini kaldırmak ve tutarlı yüzeyler elde etmek için sıklıkla kontrollü cilalama gerektirir. Uygun bileşik ve parlatma tekerleği kombinasyonu, ürünün şekline ve belirtilen yüzey dokusuna bağlıdır.
Yaygın Bitirme İşlemleri: Taşlama, Zımparalama, Parlatma
4. Otomotiv ve Motosiklet Bileşenleri
Paslanmaz çelik egzoz bileşenleri, dekoratif kaplamalar ve seçilen otomotiv donanımı, yüzey kalitesini ve görünümünü iyileştirmek için cilalamayı gerektirebilir. Endüstriyel parlatma bileşikleri, yüzeyleri inceltmek ve istenen bitişi elde etmek için uygun parlatma ekipmanlarıyla birlikte kullanılır.
Yaygın Bitirme İşlemleri: Yüzey Hazırlığı, Ara Parlatma, Son Parlatma
Yatai'den Endüstriyel Paslanmaz Çelik Parlatma Çözümleri
Uygun parlatma bileşiğinin seçilmesi, tutarlı paslanmaz çelik bitirme sonuçları elde etmenin yalnızca bir parçasıdır. Parlatma makinesi, parlatma tekerleği, iş parçasının konumlandırılması ve işleme parametreleri de yüzey kalitesini etkiler.
Yatai Polishing Machine Co., Ltd., endüstriyel metal kaplama uygulamaları için otomatik taşlama, zımparalama ve cilalama ekipmanları sağlar.
Çözümlerimizi keşfedin Tencere ve Mutfak Gereçleri, Musluk ve Sıhhi Tesisat, Kilitler ve Mimari Donanım ve Otomotiv ve Motosiklet Parçaları . Farklı iş parçası geometrilerine ve son işlem gereksinimlerine uygun ekipmanı bulmak için
SSS
1. Paslanmaz Çelik İçin En İyi Parlatma Bileşiği Nedir?
En iyi cilalama bileşiği yüzey durumuna ve istenen cilaya bağlıdır. Siyah Zımpara genellikle daha ağır kesimler için, beyaz cila bileşikleri ara finisaj için ve Green Rouge ise son cilalama için kullanılır. Endüstriyel uygulamalar için her zaman paslanmaz çelik kalitesine, parlatma diskine ve parlatma ekipmanına uygun bir formülasyon seçin.
2. Parlatma Bileşiği ile Parlatma Bileşiği Arasındaki Fark Nedir?
Parlatma bileşikleri ve parlatma bileşikleri yakından ilişkilidir ve terimler sıklıkla birbirinin yerine kullanılır. Bununla birlikte, parlatma bileşikleri, kesme ve bitirme aşamaları boyunca kullanılan malzemeleri ifade edebilirken, parlatma bileşikleri genellikle yüzey iyileştirmeyi ve son parlaklığı vurgular. Gerçek performansları ürün adından ziyade aşındırıcı formülasyonuna bağlıdır.
3. Yeşil Parlatma Bileşiği Paslanmaz Çelik İçin İyi mi?
Evet. Green Rouge, özellikle parlak veya ayna benzeri bir yüzey gerektiğinde, paslanmaz çeliğin son cilalanması için yaygın olarak kullanılır. Birçok yeşil formülasyon krom oksit aşındırıcılar içerir. Ancak bileşik renkler standartlaştırılmadığından üreticilerin uyumluluğu doğrulaması ve ürünü kullanmadan önce test etmesi gerekir.
4. Paslanmaz Çelikte Ayna Kaplama için Hangi Parlatma Bileşimini Kullanmalıyım?
Uyumlu bir Green Rouge gibi ince bir son işlem bileşiği, ayna benzeri bir son kat elde etmek için sıklıkla yumuşak pamuklu veya flanel parlatma diskiyle birlikte kullanılır. Derin çizikler ve işleme izleri, son cilalama öncesindeki zımparalama ve cilalama aşamalarında giderilmelidir.
5. Parlatma Bileşiği Paslanmaz Çelikteki Çizikleri Giderebilir mi?
Evet, uygun cilalama bileşikleri derinliklerine ve aşındırıcı kuvvetlerine bağlı olarak çizikleri giderebilir veya azaltabilir. Ağır kesme bileşimleri daha belirgin yüzey işaretlerinin giderilmesine yardımcı olurken, daha ince bileşimler cilayı iyileştirir. Derin çizikler, bileşik bazlı cilalamadan önce taşlama veya zımparalama gerektirebilir.
6. Paslanmaz Çelik Parlatma Bileşiğiyle Hangi Parlatma Çarkını Kullanmalıyım?
Sisal veya işlenmiş pamuk diskler genellikle kesme bileşimleriyle birlikte kullanılırken, dikili pamuk diskler birçok ara cilalama işlemi için uygundur. Son perdahlama için genellikle yumuşak pamuklu veya flanel diskler tercih edilir. İdeal kombinasyon, bileşik formülasyonuna, iş parçası geometrisine ve bitirme gereksinimlerine bağlıdır.
7. Her Paslanmaz Çelik Son İşlem Aşamasında Aynı Parlatma Bileşimini Kullanabilir miyim?
Belirli sınırlı bitirme işleri için tek bir bileşik uygun olabilir, ancak birden fazla aşama genellikle farklı aşındırıcı formülasyonlar gerektirir. İlk kesme yüzey kusurlarını giderir, ara cilalama yüzeyi iyileştirir ve son cilalama parlaklığı artırır. Ayrı bileşenlerin ve uyumlu tekerleklerin kullanılması, son işlem tutarlılığını artırabilir ve çapraz kontaminasyonu azaltabilir.
Çözüm
seçmek Paslanmaz çelik için en iyi cila bileşiğini yüzey durumuna, gerekli cilaya ve cilalama işlemine bağlıdır. Siyah Zımpara genellikle ilk kesme için, beyaz cilalama bileşikleri ara bitirme için ve Green Rouge son cilalama için kullanılır. Ancak gerçek performans, bileşik formülasyonuna ve parlatma tekerleği seçimine göre değişir.
Endüstriyel üreticiler için tutarlı paslanmaz çelik parlatma sonuçları elde etmek, doğru bileşikten daha fazlasını gerektirir. Uygun cilalama ekipmanı, kontrollü işlem parametreleri ve uygun yüzey hazırlığı da aynı derecede önemlidir.
Yatai Polishing Machine Co., Ltd., çeşitli endüstriyel uygulamalar için otomatik metal taşlama ve parlatma çözümleri sunar. Ürünlerimizi keşfedin CNC Parlatma Makineleri ve Endüstriyel Parlatma Çözümleri . Üretim gereksinimlerinize uygun ekipmanı bulmak için