Pemilihan senyawa pemoles terbaik untuk baja tahan karat bergantung pada kondisi permukaan, tahap pemolesan, dan hasil akhir yang diinginkan. Senyawa yang berbeda dirancang untuk pemotongan berat, penghilangan goresan, pemolesan menengah, atau penggosokan akhir.
Untuk baja tahan karat, kompon ampelas hitam biasanya dikaitkan dengan pemotongan yang lebih berat, kompon pemoles putih cocok untuk operasi perantara atau penyelesaian, dan kompon pemerah pipi hijau sering dipilih untuk mendapatkan hasil akhir yang cerah dan seperti cermin. Namun, kinerja sebenarnya bervariasi tergantung formulasi senyawa, roda penggosok, dan kondisi pemolesan.
Panduan ini membandingkan kompon pemoles dan penggosok baja tahan karat yang umum, menjelaskan penerapannya, dan membantu Anda memilih kompon dan roda pemoles yang tepat untuk finishing logam industri.
Apa Senyawa Poles Terbaik untuk Baja Tahan Karat?
Tidak ada satu pun senyawa pemoles yang paling cocok untuk setiap aplikasi baja tahan karat. Pilihan yang tepat bergantung pada apakah Anda perlu menghilangkan goresan, memperhalus permukaan, atau mendapatkan hasil akhir cermin.
Persyaratan Pemolesan |
Jenis Senyawa yang Direkomendasikan |
Pemotongan berat dan persiapan permukaan |
Ampelas Hitam atau bahan pemotong yang sesuai |
Pemolesan menengah |
Senyawa Poles Putih |
Finishing seperti cermin |
Green Rouge atau kompon finishing halus yang kompatibel |
Penggosokan baja tahan karat umum |
Senyawa Penggosok Baja Tahan Karat |
Untuk hasil terbaik, cocokkan kompon pemoles dengan roda penggosok yang sesuai dan gunakan proses penyelesaian progresif bila permukaan memerlukan beberapa tahap.
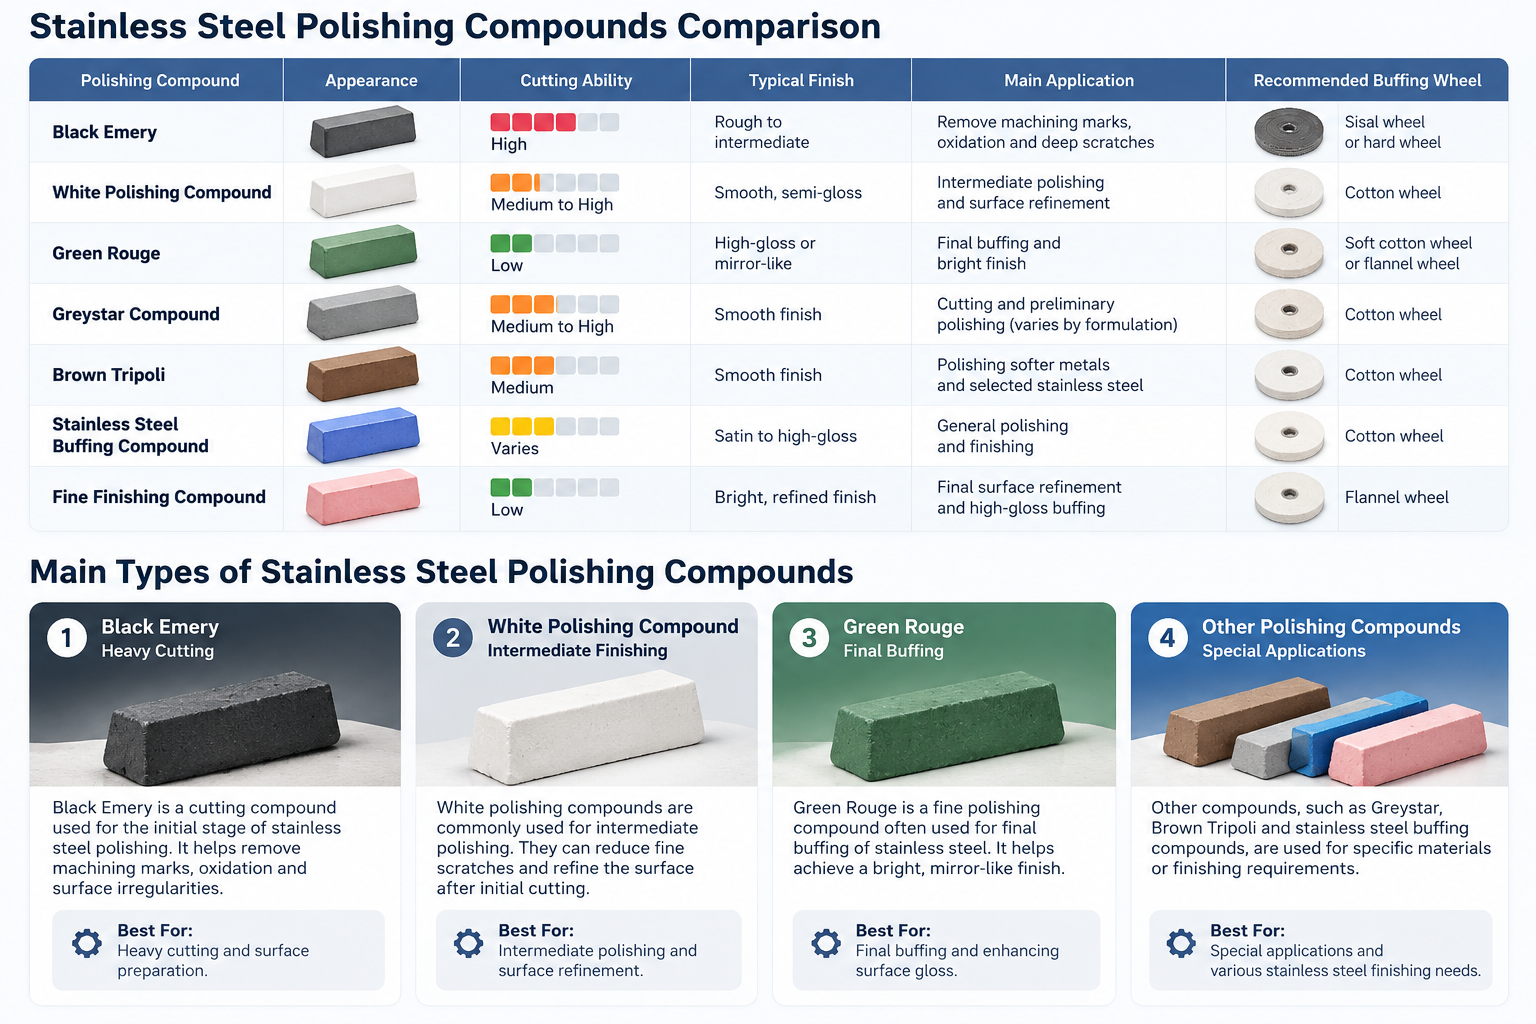
Perbandingan Senyawa Poles Stainless Steel
Senyawa pemoles baja tahan karat yang berbeda dirancang untuk tahap penyelesaian tertentu, mulai dari menghilangkan goresan permukaan hingga mencapai hasil akhir yang sangat mengkilap. Pemilihan kompon yang tepat bergantung pada sifat abrasifnya, kondisi benda kerja, dan kualitas permukaan yang diinginkan.
Perbandingan berikut menyoroti senyawa pemoles yang umum dan aplikasi khasnya dalam finishing baja tahan karat.
Senyawa Pemoles |
Kemampuan Memotong |
Selesai Khas |
Aplikasi Terbaik |
ampelas hitam |
Tinggi |
Kasar hingga menengah |
Pemotongan berat, menghilangkan bekas pemesinan |
Senyawa Poles Putih |
Sedang hingga Tinggi |
Halus, semi-gloss |
Pemolesan menengah dan penyempurnaan permukaan |
Merah Hijau |
Rendah |
Sangat mengkilap atau seperti cermin |
Penggosokan terakhir pada baja tahan karat |
Senyawa Greystar |
Sedang hingga Tinggi |
Hasil akhir yang halus |
Pemotongan dan pemolesan awal, tergantung formulasinya |
Senyawa Penggosok Baja Tahan Karat |
Bervariasi |
Bahan satin hingga mengkilap |
Pemolesan dan finishing umum |
Tripoli Coklat |
Sedang |
Hasil akhir yang halus |
Terutama logam yang lebih lunak; aplikasi baja tahan karat yang dipilih jika kompatibel |
Senyawa Finishing Halus |
Rendah |
Hasil akhir yang cerah dan halus |
Pemolesan akhir dan menghilangkan bekas finishing halus |
Catatan: Kemampuan pemotongan dan kualitas hasil akhir berbeda-beda menurut pabrikan, formulasi abrasif, roda pemoles, dan kondisi pengoperasian. Tabel ini mewakili aplikasi umum dan bukan peringkat kinerja standar.
Senyawa Poles Mana yang Harus Anda Pilih?
Untuk permukaan baja tahan karat dengan bekas pemesinan yang terlihat, senyawa pemotongan yang sesuai seperti Black Emery dapat digunakan pada tahap penyelesaian awal. Senyawa pemoles berwarna putih dapat membantu memperhalus permukaan, sedangkan Green Rouge atau senyawa halus lain yang kompatibel sering digunakan untuk penggosokan akhir.
Untuk pemolesan baja tahan karat industri, kompon harus dipilih bersamaan dengan roda penggosok, tekanan pemolesan, dan penyelesaian permukaan yang diperlukan.
Jenis Senyawa Poles untuk Baja Tahan Karat

Senyawa pemoles baja tahan karat tersedia dalam berbagai formulasi abrasif untuk pemotongan, pemolesan menengah, dan penggosokan akhir. Performanya bergantung pada bahan abrasif, komposisi kompon, roda penggosok, dan kondisi pemolesan.
Memahami tipe utama membantu produsen memilih senyawa yang sesuai untuk kebutuhan finishing baja tahan karat yang berbeda.
1. Ampelas Hitam – Pemotongan Berat
Ampelas Hitam adalah kompon pemotong yang biasa digunakan pada tahap awal pemolesan logam. Sifat abrasifnya membantu menghilangkan bekas pemesinan, oksidasi, dan ketidakrataan permukaan sebelum pemolesan lebih halus.
Umumnya digunakan dengan roda pemotong yang sesuai untuk persiapan awal permukaan baja tahan karat.
Terbaik Untuk: Pemotongan awal, menghilangkan cacat permukaan, dan menyiapkan logam untuk finishing yang lebih halus.
2. Kompon Poles Putih – Finishing Menengah
Senyawa pemoles putih biasanya digunakan untuk operasi perantara atau penyelesaian akhir pada baja tahan karat dan logam lainnya. Tergantung pada formulasinya, bahan ini dapat membantu mengurangi goresan halus dan menghaluskan permukaan setelah pemotongan awal.
Mereka sering kali dipasangkan dengan roda penggosok kapas yang sesuai untuk menghasilkan hasil akhir yang lebih halus dan seragam.
Terbaik Untuk: Pemolesan tingkat menengah, mengurangi bekas finishing yang tipis, dan mempersiapkan permukaan untuk penggosokan akhir.
3. Green Rouge – Penggosokan Terakhir
Green Rouge adalah senyawa pemoles halus yang biasa digunakan untuk penggosokan akhir baja tahan karat dan logam keras lainnya. Banyak formulasi mengandung bahan abrasif kromium oksida yang dirancang untuk menghaluskan permukaan dan menghasilkan hasil akhir yang cerah.
Biasanya diterapkan dengan roda penggosok lembut setelah goresan yang lebih berat telah dihilangkan.
Terbaik Untuk: Penggosokan akhir, meningkatkan kilap permukaan, dan menghasilkan lapisan baja tahan karat seperti cermin.
4. Senyawa Poles Lainnya – Aplikasi Khusus
Selain Black Emery, White Compound, dan Green Rouge, produsen dapat menggunakan formulasi lain untuk bahan atau persyaratan penyelesaian tertentu.
Jenis Senyawa |
Aplikasi Khas |
bintang abu-abu |
Pemotongan dan pemolesan awal, tergantung formulasinya |
Tripoli Coklat |
Biasa digunakan untuk logam yang lebih lunak seperti kuningan dan aluminium |
Senyawa Penggosok Baja Tahan Karat |
Diformulasikan untuk memotong atau menyelesaikan baja tahan karat, tergantung kualitasnya |
Senyawa Finishing Halus |
Penyempurnaan permukaan akhir dan penggosokan tingkat tinggi |
Tidak semua kompon cocok untuk setiap kelas baja tahan karat atau sistem pemolesan. Selalu periksa spesifikasi pabrikan dan uji senyawa pada sampel benda kerja sebelum produksi.
Cara Memilih Senyawa Poles Stainless Steel yang Tepat
Memilih yang tepat senyawa pemoles baja tahan karat memerlukan pertimbangan kondisi benda kerja, permukaan akhir yang diinginkan, peralatan pemolesan, dan persyaratan produksi. Senyawa yang berfungsi baik untuk pemotongan awal mungkin tidak cocok untuk pemolesan cermin akhir.
1. Evaluasi Kondisi Permukaan
Mulailah dengan memeriksa apakah baja tahan karat memiliki bekas pemesinan, goresan, oksidasi, atau hanya ketidaksempurnaan permukaan kecil. Senyawa pemotongan yang berat umumnya cocok untuk menghilangkan material awal, sedangkan senyawa yang lebih halus digunakan untuk menghaluskan permukaan yang telah disiapkan sebelumnya.
2. Tentukan Hasil Akhir yang Diinginkan
Tujuan penyelesaian akhir yang berbeda memerlukan pendekatan pemolesan yang berbeda. Hasil akhir yang disikat atau satin mungkin memerlukan pemrosesan sabuk abrasif, sedangkan hasil akhir seperti cermin sering kali memerlukan pemolesan progresif dan penggosokan akhir dengan senyawa halus.
3. Cocokkan Compound dengan Buffing Wheel
Roda penggosok mempengaruhi tindakan pemotongan, kontak permukaan, dan kualitas penyelesaian. Roda kapas sisal atau yang diolah biasanya digunakan untuk pemolesan yang lebih agresif, sedangkan roda kapas atau flanel yang lebih lembut biasanya lebih disukai untuk finishing yang halus. Selalu konfirmasikan kompatibilitas dengan senyawa yang dipilih.
4. Pertimbangkan Persyaratan Produksi Industri
Untuk pemolesan baja tahan karat otomatis, pertimbangkan geometri benda kerja, tekanan pemolesan, kecepatan roda, aplikasi kompon, dan volume produksi. Uji kombinasi kompon dan roda pada bagian sampel sebelum menerapkannya pada manufaktur skala penuh.
Panduan Pemilihan Senyawa Pemoles Baja Tahan Karat
| Persyaratan Permukaan |
Senyawa yang Disarankan |
Tahap Penyelesaian Khas |
| Tanda pemesinan berat |
Senyawa pemotongan yang cocok, seperti Black Emery |
Pemotongan awal |
| Goresan ringan dan permukaan kusam |
Senyawa Poles Putih yang Kompatibel |
Pemolesan menengah |
| Hasil akhir yang sangat mengkilap atau seperti cermin |
Green Rouge atau kompon finishing halus lainnya |
Penggosokan terakhir |
| Finishing baja tahan karat umum |
Senyawa penggosok baja tahan karat yang diformulasikan |
Tergantung pada tingkat senyawa |
Penting: Warna dan formulasi gabungan tidak terstandarisasi di seluruh produsen. Selalu verifikasi spesifikasi kompon dan uji hasil finishing sebelum produksi.
Roda Penggosok Mana yang Paling Cocok untuk Setiap Senyawa Pemoles?
Memilih roda penggosok yang tepat sama pentingnya dengan memilih kompon pemoles baja tahan karat yang tepat . Bahan dan konstruksi roda yang berbeda mempengaruhi tindakan pemotongan, tekanan pemolesan, pembangkitan panas, dan kualitas permukaan akhir.
Untuk pemolesan baja tahan karat industri, roda yang lebih keras biasanya digunakan untuk pemotongan awal, sedangkan roda yang lebih lembut lebih disukai untuk penyelesaian akhir.
Senyawa Pemoles Baja Tahan Karat dan Kompatibilitas Roda Penggosok
| Senyawa Pemoles Direkomendasikan |
Roda Penggosok |
Aplikasi Utama |
| ampelas hitam |
Sisal atau roda kapas yang diolah |
Pemotongan berat dan persiapan permukaan |
| Senyawa Poles Putih |
Roda kapas yang dijahit secara spiral |
Pemolesan tingkat menengah dan penyempurnaan goresan |
| Merah Hijau |
Roda berbahan katun atau flanel yang lembut |
Penggosokan akhir dan finishing seperti cermin |
| Senyawa Greystar |
Sisal atau roda kapas yang dijahit, tergantung formulasinya |
Pemotongan dan pemolesan awal |
| Senyawa Penggosok Baja Tahan Karat |
Roda kapas atau sisal, tergantung pada tingkat senyawanya |
Pemolesan logam umum |
| Kompon Finishing Halus |
Roda berbahan katun atau flanel yang lembut |
Penyempurnaan permukaan akhir |
Catatan: Ini adalah kombinasi umum dan bukan aturan kompatibilitas universal. Selalu ikuti rekomendasi pabrikan kompon dan roda.
Tips Hasil Penggosokan Stainless Steel Lebih Baik
1. Gunakan Roda Terpisah untuk Senyawa Berbeda
Hindari mencampurkan kompon pemotongan kasar dengan kompon finishing halus pada roda penggosok yang sama. Kontaminasi silang dapat menimbulkan goresan selama pemolesan akhir.
2. Kontrol Tekanan Poles dan Kecepatan Roda
Tekanan yang berlebihan atau kecepatan roda yang tidak sesuai dapat meningkatkan timbulnya panas, menyebabkan hasil akhir yang tidak rata, dan mempercepat keausan roda. Gunakan parameter operasi yang sesuai untuk peralatan dan benda kerja.
3. Uji Kombinasi Sebelum Produksi
Sebelum memoles komponen baja tahan karat dalam jumlah besar, uji senyawa yang dipilih dan roda penggosok pada sampel benda kerja untuk memastikan permukaan akhir yang diperlukan dan konsistensi proses.
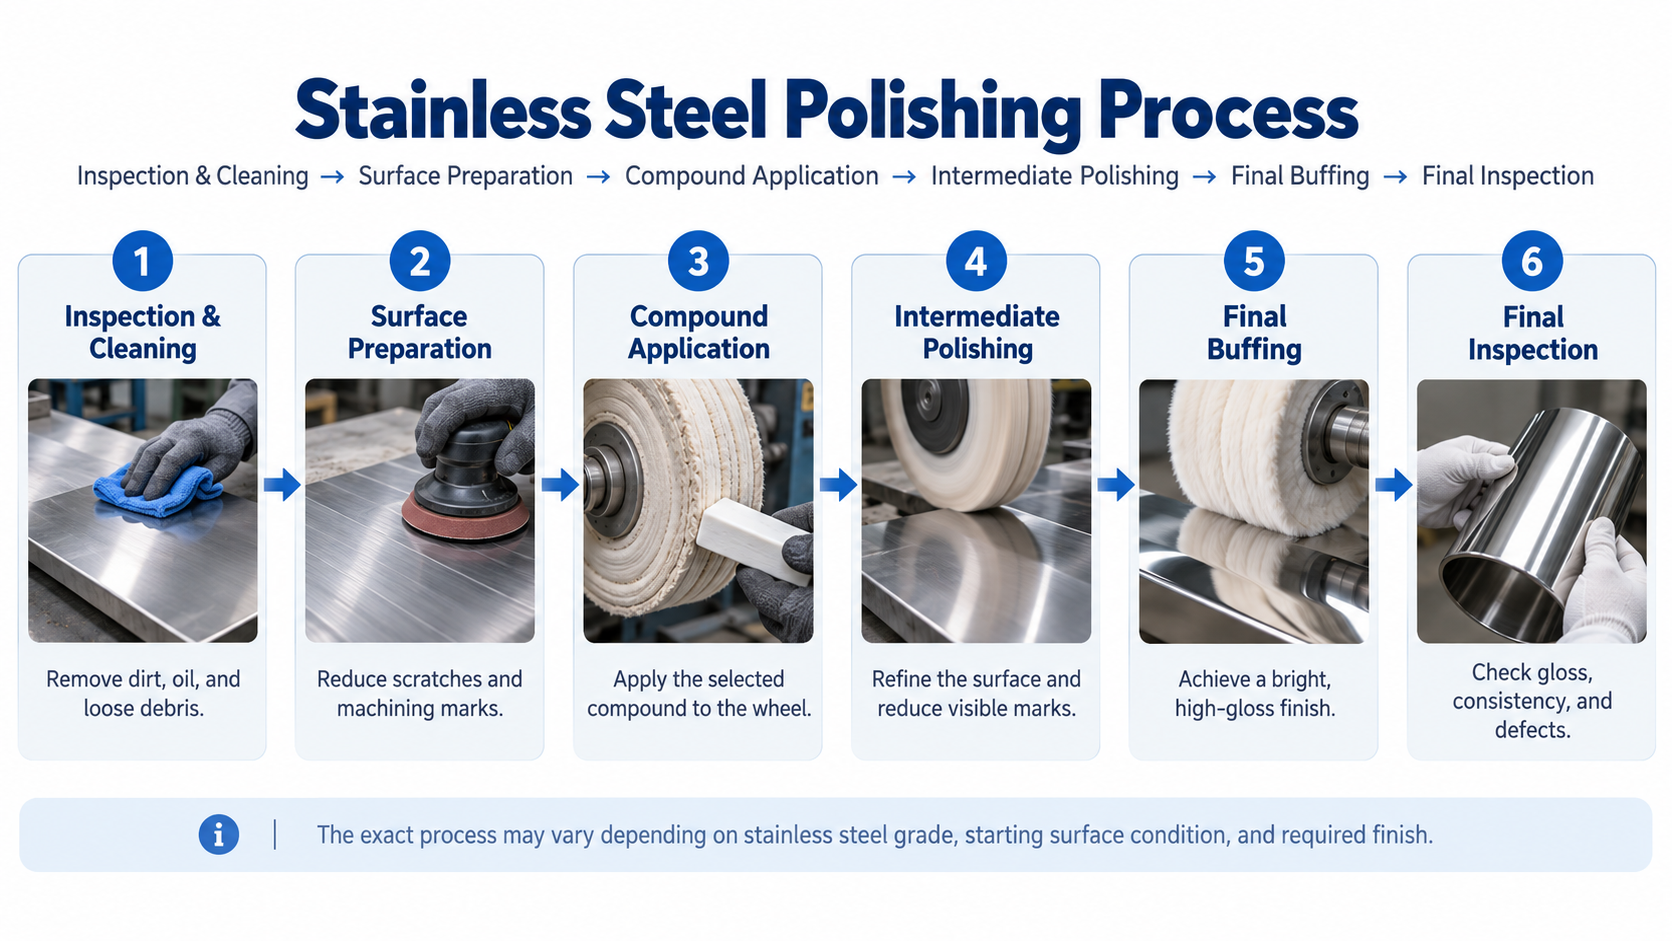
Cara Memoles Baja Tahan Karat Langkah demi Langkah
![b86a7778-a4bd-4553-81c5-a53abb932793]()
Pemolesan baja tahan karat memerlukan persiapan permukaan yang tepat, senyawa pemoles yang sesuai, dan kondisi penyelesaian akhir yang terkontrol. Untuk aplikasi industri, prosesnya biasanya dimulai dari menghilangkan cacat permukaan hingga penggosokan halus, bergantung pada penyelesaian permukaan yang diperlukan.
Langkah 1: Periksa dan Siapkan Permukaan
Periksa benda kerja baja tahan karat terhadap goresan, bekas pemesinan, oksidasi, dan kontaminasi permukaan. Hilangkan minyak, kotoran, dan serpihan lepas menggunakan metode pembersihan yang sesuai sebelum memoles.
Langkah 2: Hapus Ketidaksempurnaan Permukaan
Gunakan sabuk abrasif atau senyawa pemotongan yang sesuai untuk mengurangi bekas dan goresan pemesinan yang terlihat. Untuk permukaan yang rusak parah, penggilingan atau pengamplasan mungkin diperlukan sebelum pemolesan berbasis senyawa.
Langkah 3: Terapkan Senyawa Poles
Pilih senyawa pemoles sesuai dengan kondisi permukaan dan persyaratan finishing. Oleskan secukupnya pada roda penggosok yang kompatibel, dengan mengikuti instruksi dari produsen kompon dan peralatan.
Langkah 4: Lakukan Pemolesan Menengah
Gunakan roda pemoles dan kompon yang sesuai untuk memperhalus permukaan dan mengurangi bekas yang ditinggalkan oleh pemrosesan sebelumnya. Pertahankan kecepatan roda, tekanan kontak, dan posisi benda kerja yang terkontrol untuk meningkatkan konsistensi penyelesaian.
Langkah 5: Penggosokan Akhir dan Penyelesaian Cermin
Untuk aplikasi yang sangat mengkilap, gunakan senyawa finishing halus seperti formulasi Green Rouge yang kompatibel dengan kapas lembut atau roda flanel. Hindari kontaminasi pada roda penggosok akhir dengan senyawa pemotongan kasar.
Langkah 6: Bersihkan dan Periksa Permukaan Jadi
Hilangkan sisa senyawa pemoles menggunakan metode pembersihan yang sesuai. Periksa benda kerja yang telah selesai untuk mencari sisa goresan, kilap yang tidak rata, dan cacat permukaan. Jika perlu, sesuaikan prosesnya dan ulangi tahap penyelesaian yang relevan.
Catatan: Tidak semua komponen baja tahan karat memerlukan keenam langkah tersebut. Urutan pemolesan tergantung pada kondisi permukaan awal, tingkat bahan, dan hasil akhir yang diinginkan.
Masalah dan Solusi Umum Pemolesan Baja Tahan Karat
Selama pemolesan baja tahan karat, cacat permukaan mungkin masih muncul meskipun kompon dan roda penggosok yang benar digunakan. Masalah yang umum terjadi adalah goresan, kilap yang tidak rata, bekas pemolesan, dan penumpukan residu. Mengidentifikasi penyebabnya membantu meningkatkan efisiensi pemolesan dan kualitas permukaan akhir.
| Masalah |
Kemungkinan Penyebab |
Solusi yang Direkomendasikan |
| Goresan dalam masih terlihat |
Permukaan tidak dipersiapkan dengan baik; tahap pemotongan tidak mencukupi |
Tingkatkan persiapan permukaan dan gunakan senyawa pemotongan yang sesuai sebelum pemolesan akhir |
| Kilauan tidak merata atau hasil akhir keruh |
Tekanan pemolesan yang tidak konsisten, keausan roda, atau penggunaan kompon yang tidak tepat |
Pertahankan tekanan pemolesan yang stabil, periksa roda penggosok, dan gunakan kompon finishing yang sesuai |
| Tanda pemolesan terlihat |
Bahan abrasif kasar tidak dihilangkan seluruhnya sebelum tahap berikutnya |
Gunakan urutan pemolesan progresif dan bersihkan permukaan setiap tahap |
| Residu majemuk di permukaan |
Aplikasi kompon yang berlebihan atau pembersihan yang buruk setelah pemolesan |
Oleskan senyawa dalam jumlah terkontrol dan bersihkan benda kerja secara menyeluruh setelah setiap tahap |
| Terlalu panas atau perubahan warna |
Tekanan berlebihan, kecepatan roda, atau pemolesan yang terlalu lama pada satu area |
Kurangi tekanan, sesuaikan kecepatan, dan jaga agar gerakan pemolesan tetap merata |
| Hasil akhir tidak memiliki efek cermin |
Senyawa atau roda penggosok akhir tidak cocok untuk penyelesaian akhir yang mengkilap |
Gunakan bahan akhir yang halus, seperti Green Rouge yang kompatibel, dengan bahan katun lembut atau roda flanel |
Cara Mengurangi Cacat Pemolesan
Untuk meningkatkan kualitas pemolesan baja tahan karat, produsen harus mengontrol perkembangan abrasif, menggunakan roda penggosok terpisah untuk senyawa berbeda, dan menguji parameter pemolesan pada bagian sampel sebelum produksi penuh. Pemeriksaan rutin terhadap roda pemoles dan pembersihan benda kerja antar tahapan juga dapat membantu mengurangi cacat berulang.
Aplikasi Pemolesan Baja Tahan Karat Industri
Senyawa pemoles baja tahan karat banyak digunakan dalam finishing logam industri untuk menghilangkan ketidaksempurnaan permukaan, menghaluskan tekstur permukaan, dan mencapai hasil akhir seperti satin atau cermin yang konsisten. Kombinasi senyawa pemoles, roda penggosok, dan peralatan harus dipilih sesuai dengan geometri benda kerja, bahan, dan persyaratan penyelesaian.
1. Peralatan Masak dan Dapur Stainless Steel
Panci, wajan, peralatan dapur, dan komponen peralatan masak baja tahan karat sering kali memerlukan pengamplasan dan pemolesan untuk mendapatkan permukaan dekoratif yang halus. Senyawa pemoles yang sesuai dapat membantu mengurangi bekas finishing halus dan menghasilkan hasil akhir satin atau kilap yang konsisten.
Proses Penyelesaian Umum: Pengamplasan, Pemolesan Menengah, Penggosok Akhir
2. Keran dan Peralatan Sanitasi
Keran baja tahan karat, perlengkapan kamar mandi, dan perangkat sanitasi mungkin memerlukan beberapa tahap penyelesaian untuk mendapatkan tampilan permukaan yang seragam. Senyawa pemotong membantu menyiapkan permukaan yang tidak sempurna, sedangkan senyawa pemoles halus dapat meningkatkan kilap pada komponen yang disiapkan dengan tepat.
Proses Penyelesaian Umum: Persiapan Permukaan, Pemolesan, Penggosokan
3. Kunci dan Perangkat Keras Arsitektur
Gagang pintu, kunci, engsel, dan perangkat keras dekoratif dari baja tahan karat sering kali memerlukan pemolesan terkontrol untuk menghilangkan tanda produksi dan mencapai hasil akhir yang konsisten. Kombinasi kompon dan roda penggosok yang tepat bergantung pada bentuk produk dan tekstur permukaan yang ditentukan.
Proses Penyelesaian Umum: Penggilingan, Pengamplasan, Pemolesan
4. Komponen Otomotif dan Sepeda Motor
Komponen knalpot baja tahan karat, trim dekoratif, dan perangkat keras otomotif tertentu mungkin memerlukan pemolesan untuk meningkatkan kualitas dan penampilan permukaan. Senyawa pemoles industri digunakan bersama dengan peralatan penggosok yang sesuai untuk menghaluskan permukaan dan mencapai hasil akhir yang diinginkan.
Proses Penyelesaian Umum: Persiapan Permukaan, Pemolesan Menengah, Penggosokan Akhir
Solusi Pemolesan Baja Tahan Karat Industri oleh Yatai
Memilih senyawa pemoles yang tepat hanyalah salah satu bagian dari pencapaian hasil akhir baja tahan karat yang konsisten. Mesin pemoles, roda penggosok, posisi benda kerja, dan parameter pemrosesan juga mempengaruhi kualitas permukaan.
Yatai Polishing Machine Co., Ltd. menyediakan peralatan penggilingan, pengamplasan, dan pemolesan otomatis untuk aplikasi penyelesaian logam industri.
Jelajahi solusi kami untuk Peralatan Masak & Peralatan Dapur, Keran & Peralatan Sanitasi, Kunci & Perangkat Keras Arsitektur , dan Suku Cadang Otomotif & Sepeda Motor untuk menemukan peralatan yang sesuai dengan geometri benda kerja dan persyaratan penyelesaian yang berbeda.
Pertanyaan Umum
1. Apa Senyawa Poles Terbaik untuk Baja Tahan Karat?
Senyawa pemoles terbaik bergantung pada kondisi permukaan dan hasil akhir yang diinginkan. Ampelas Hitam biasanya digunakan untuk pemotongan yang lebih berat, senyawa pemoles putih untuk penyelesaian akhir, dan Green Rouge untuk penggosokan akhir. Untuk aplikasi industri, selalu pilih formulasi yang sesuai dengan kualitas baja tahan karat, roda penggosok, dan peralatan pemoles.
2. Apa Perbedaan Antara Poles Compound dan Buffing Compound?
Senyawa pemoles dan senyawa penggosok berkaitan erat, dan istilah ini sering digunakan secara bergantian. Namun, senyawa pemoles mungkin mengacu pada bahan yang digunakan selama tahap pemotongan dan penyelesaian, sedangkan senyawa penggosok sering kali menekankan kehalusan permukaan dan kilau akhir. Performa sebenarnya bergantung pada formulasi abrasif, bukan nama produk.
3. Apakah Senyawa Poles Hijau Baik untuk Baja Tahan Karat?
Ya. Green Rouge biasanya digunakan untuk penggosokan akhir pada baja tahan karat, terutama bila diperlukan hasil akhir yang cerah atau seperti cermin. Banyak formulasi ramah lingkungan mengandung bahan abrasif kromium oksida. Namun, warna majemuk tidak terstandarisasi, sehingga produsen harus memverifikasi kompatibilitas dan menguji produk sebelum digunakan.
4. Senyawa Poles Apa yang Harus Saya Gunakan untuk Lapisan Cermin pada Baja Tahan Karat?
Senyawa finishing yang halus, seperti Green Rouge yang kompatibel, sering kali digunakan dengan kapas lembut atau roda penggosok flanel untuk mendapatkan hasil akhir seperti cermin. Goresan dalam dan bekas pemesinan harus dihilangkan pada tahap pengamplasan dan pemolesan awal sebelum penggosokan akhir.
5. Bisakah Senyawa Poles Menghilangkan Goresan pada Baja Tahan Karat?
Ya, senyawa pemoles yang sesuai dapat menghilangkan atau mengurangi goresan tergantung pada kedalaman dan kekuatan abrasifnya. Senyawa pemotongan yang berat membantu menghilangkan bekas permukaan yang lebih terlihat, sementara senyawa yang lebih halus memperhalus hasil akhir. Goresan yang dalam mungkin memerlukan penggilingan atau pengamplasan sebelum pemolesan berbasis senyawa.
6. Roda Penggosok Mana yang Harus Saya Gunakan dengan Senyawa Pemoles Baja Tahan Karat?
Roda kapas sisal atau roda kapas yang diolah biasanya digunakan dengan senyawa pemotongan, sedangkan roda kapas yang dijahit cocok untuk banyak operasi pemolesan tingkat menengah. Roda berbahan katun atau flanel yang lembut umumnya lebih disukai untuk penggosokan akhir. Kombinasi ideal bergantung pada formulasi senyawa, geometri benda kerja, dan persyaratan penyelesaian.
7. Bisakah Saya Menggunakan Senyawa Poles yang Sama untuk Setiap Tahap Penyelesaian Baja Tahan Karat?
Senyawa tunggal mungkin cocok untuk tugas penyelesaian tertentu yang terbatas, namun beberapa tahap sering kali memerlukan formulasi abrasif yang berbeda. Pemotongan awal menghilangkan cacat permukaan, pemolesan menengah menghaluskan permukaan, dan penggosokan akhir meningkatkan kilap. Menggunakan kompon terpisah dan roda yang kompatibel dapat meningkatkan konsistensi penyelesaian akhir dan mengurangi kontaminasi silang.
Kesimpulan
Pemilihan senyawa pemoles terbaik untuk baja tahan karat bergantung pada kondisi permukaan, penyelesaian akhir yang diperlukan, dan proses pemolesan. Ampelas Hitam biasanya digunakan untuk pemotongan awal, senyawa pemoles putih untuk penyelesaian akhir, dan Green Rouge untuk penggosokan akhir. Namun, performa sebenarnya bervariasi tergantung formulasi kompon dan pemilihan roda penggosok.
Bagi produsen industri, untuk mencapai hasil pemolesan baja tahan karat yang konsisten memerlukan lebih dari sekadar kompon yang tepat. Peralatan pemolesan yang sesuai, parameter pemrosesan yang terkontrol, dan persiapan permukaan yang tepat juga sama pentingnya.
Yatai Polishing Machine Co., Ltd. menyediakan solusi penggilingan dan pemolesan logam otomatis untuk berbagai aplikasi industri. Jelajahi kami Mesin Poles CNC dan Solusi Pemolesan Industri untuk menemukan peralatan yang sesuai dengan kebutuhan manufaktur Anda.