選択は、 ステンレス鋼に最適な研磨剤の 表面の状態、研磨段階、および希望する仕上げによって異なります。重切削、傷取り、中間研磨、最終バフ研磨用に、さまざまなコンパウンドが設計されています。
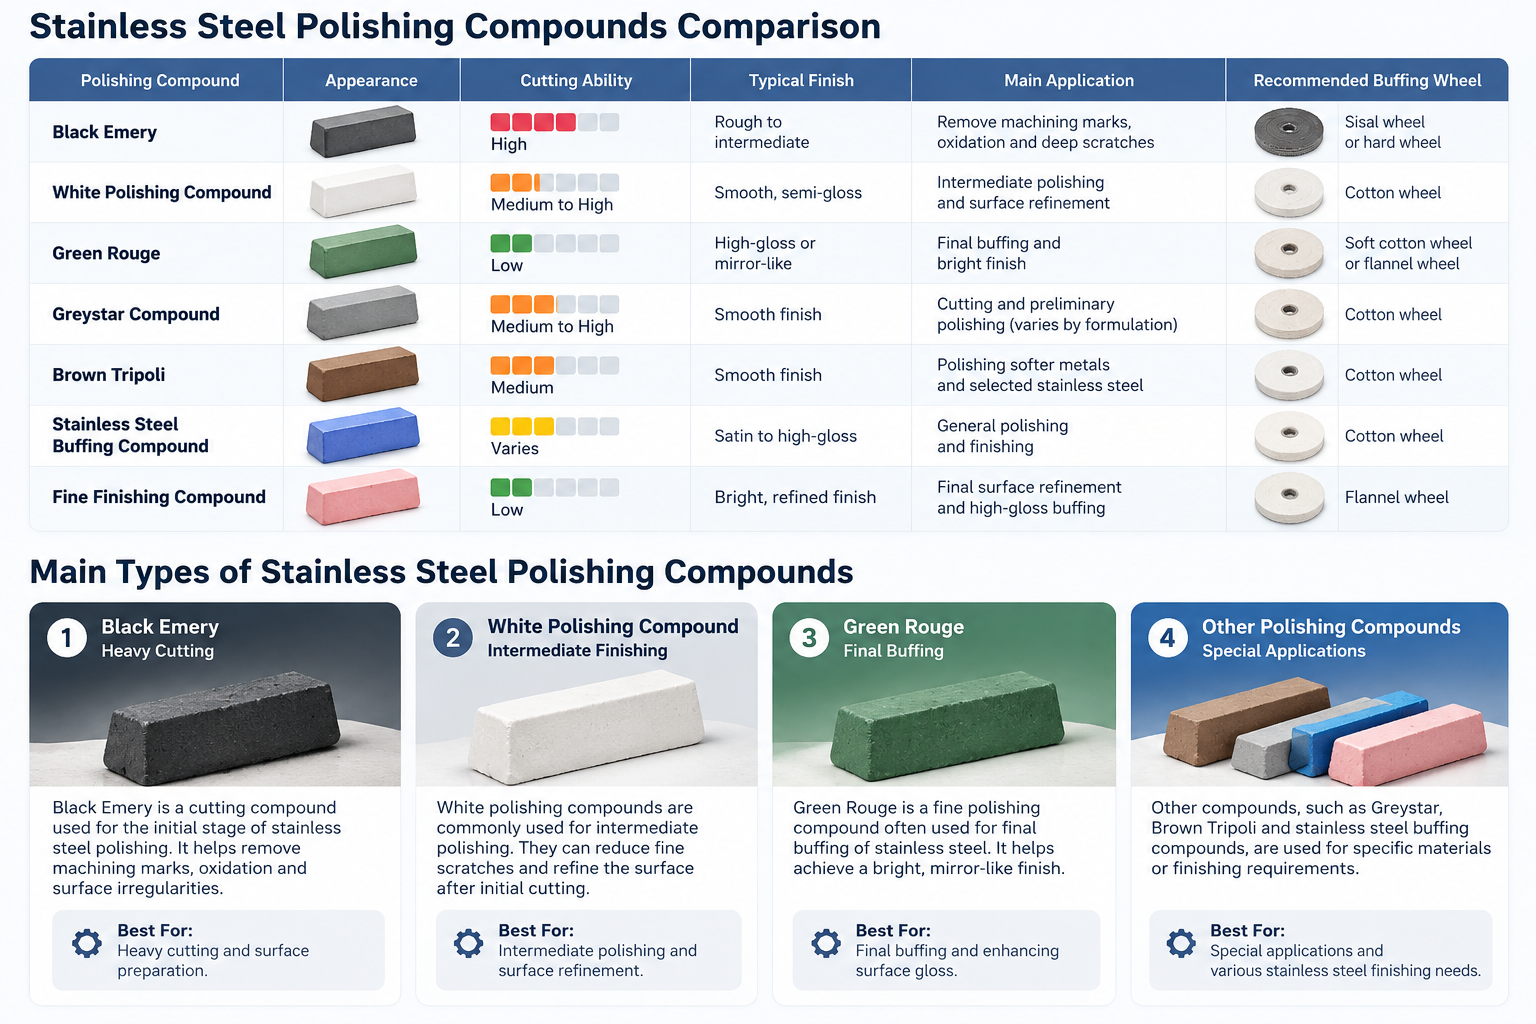
ステンレス鋼の場合、一般的に 黒色エメリーコンパウンドは 重切削に関連しており、 白色研磨コンパウンドは 中間または仕上げ作業に適しており、 緑色のルージュコンパウンドは 明るい鏡面仕上げを実現するために選択されることがよくあります。ただし、実際の性能はコンパウンドの配合、バフ砥石、研磨条件により異なります。
このガイドでは、一般的なステンレス鋼の研磨剤とバフ研磨剤を比較し、その用途を説明し、工業用金属仕上げに適切な研磨剤と研磨ホイールを選択するのに役立ちます。
ステンレス鋼に最適な研磨剤は何ですか?
あらゆるステンレス鋼の用途に最適な単一の研磨剤はありません。適切な選択は、傷を除去する必要があるか、表面を洗練する必要があるか、または鏡面仕上げを達成する必要があるかによって異なります。
研磨要件 |
推奨コンパウンドタイプ |
重切削と表面処理 |
黒エメリーまたは適切な切断用コンパウンド |
中間研磨 |
白色研磨剤 |
鏡面仕上げ |
Green Rouge または互換性のある仕上げ用コンパウンド |
一般ステンレスバフ研磨 |
ステンレスバフ研磨剤 |
最良の結果を得るには、研磨剤と適切なバフ研磨ホイールを組み合わせ、表面に複数の段階が必要な場合は段階的な仕上げプロセスを使用します。
ステンレス鋼用研磨剤の比較
さまざまなステンレススチール研磨剤は、表面の傷の除去から高光沢仕上げの達成まで、特定の仕上げ段階向けに設計されています。適切なコンパウンドの選択は、その研磨特性、ワークピースの状態、および望ましい表面品質によって異なります。
次の比較では、一般的な研磨剤とステンレス鋼の仕上げにおけるそれらの典型的な用途を強調しています。
研磨剤 |
切断能力 |
典型的な仕上げ |
最優秀アプリケーション |
ブラックエメリー |
高い |
ラフから中級 |
重切削、加工痕除去 |
白色研磨剤 |
中~高 |
滑らか、半光沢 |
中間研磨と表面精製 |
グリーンルージュ |
低い |
高光沢または鏡のような |
ステンレスの最終バフ研磨 |
グレイスターコンパウンド |
中~高 |
滑らかな仕上がり |
配合に応じて切断および予備研磨 |
ステンレスバフ研磨剤 |
さまざま |
サテンから高光沢まで |
一般的な研磨と仕上げ |
ブラウン トリポリ |
中くらい |
滑らかな仕上がり |
主に柔らかい金属。互換性がある場合は、選択されたステンレス鋼アプリケーション |
ファイン仕上げ用コンパウンド |
低い |
明るく上品な仕上がり |
最終研磨と細かい仕上げマークの除去 |
注: 切断能力と仕上げ品質は、メーカー、砥粒配合、研磨砥石、および使用条件によって異なります。この表は、標準化された性能評価ではなく、一般的なアプリケーションを表しています。
どの研磨剤を選択すればよいですか?
目に見える機械加工跡があるステンレス鋼の表面には、最初の仕上げ段階でブラックエメリーなどの適切な切削剤を使用できます。白い研磨剤は表面を磨くのに役立ちますが、グリーン ルージュまたは別の互換性のある細かい研磨剤は、最終的なバフ研磨によく使用されます。
工業用ステンレス研磨の場合は、バフ砥石、研磨圧力、必要な表面仕上げと合わせてコンパウンドを選定してください。
ステンレス用研磨剤の種類

ステンレス鋼研磨剤は、切断、中間研磨、最終バフ研磨用にさまざまな研磨剤配合で入手できます。その性能は砥粒の材質、配合組成、バフ砥石、研磨条件によって異なります。
主要なタイプを理解することは、メーカーがさまざまなステンレス鋼の仕上げ要件に適した化合物を選択するのに役立ちます。
1. 黒エメリー – 重切削
ブラックエメリーは、金属研磨の初期段階で一般的に使用される切削用コンパウンドです。その研磨特性は、より細かく研磨する前に、機械加工マーク、酸化、表面の凹凸を除去するのに役立ちます。
通常、ステンレス鋼の表面の予備処理に適切な切断ホイールと組み合わせて使用されます。
最適な用途: 初期の切断、表面欠陥の除去、およびより細かい仕上げのための金属の準備。
2. ホワイトポリッシュコンパウンド - 中仕上げ
白色研磨剤は、ステンレス鋼やその他の金属の中間または仕上げ作業に一般的に使用されます。配合に応じて、細かい傷を軽減し、最初の切断後の表面を精製するのに役立ちます。
多くの場合、より滑らかで均一な仕上げを実現するために、適切なコットン バフ研磨ホイールと組み合わせて使用されます。
用途: 中間研磨、軽い仕上げ跡の軽減、最終バフ仕上げのための表面の準備。
3. グリーンルージュ – 最終バフ仕上げ
Green Rouge は、ステンレス鋼やその他の硬質金属の最終バフ研磨に一般的に使用される微細な研磨剤です。多くの配合物には、表面を磨き、明るい仕上げを生み出すように設計された酸化クロム研磨剤が含まれています。
通常、大きな傷を取り除いた後、ソフトバフ研磨ホイールを使用して適用されます。
用途: 最終バフ研磨、表面光沢の向上、鏡面仕上げのステンレス鋼仕上げ。
4. その他の研磨剤 – 特殊な用途
ブラックエメリー、ホワイトコンパウンド、グリーンルージュ以外にも、メーカーは特定の材料や仕上げ要件に応じて他の配合を使用する場合があります。
複合タイプ |
代表的な用途 |
グレイスター |
配合に応じて切断および予備研磨 |
ブラウン トリポリ |
真鍮やアルミニウムなどの柔らかい金属によく使用されます。 |
ステンレスバフ研磨剤 |
グレードに応じてステンレス鋼の切断または仕上げ用に配合 |
ファイン仕上げ用コンパウンド |
最終的な表面精製と高光沢バフ研磨 |
すべてのコンパウンドがすべてのステンレス鋼グレードまたは研磨システムに適しているわけではありません。製造前に必ずメーカーの仕様を確認し、サンプルワークピースでコンパウンドをテストしてください。
適切なステンレス鋼研磨剤の選び方
適切な ステンレス鋼研磨剤を選択するには 、ワークピースの状態、望ましい表面仕上げ、研磨装置、および生産要件を考慮する必要があります。初期の切削に適したコンパウンドでも、最終の鏡面研磨には適さない場合があります。
1. 表面状態の評価
まず、ステンレス鋼に機械加工の痕跡、傷、酸化がないか、表面に小さな欠陥があるかどうかを確認します。一般に、重い切削コンパウンドは最初の材料除去に適していますが、より細かいコンパウンドは、事前に準備された表面を精製するために使用されます。
2. 希望の仕上がりを決定する
仕上げの目標が異なれば、異なる研磨アプローチが必要になります。ブラッシュ仕上げまたはサテン仕上げには研磨ベルト処理が必要な場合がありますが、鏡面仕上げには段階的な研磨と細かいコンパウンドでの最終バフ研磨が必要になることがよくあります。
3. コンパウンドをバフホイールに合わせます
バフホイールは、切削動作、表面接触、仕上げ品質に影響を与えます。サイザル麻または処理されたコットンホイールは、より積極的な研磨に一般的に使用されますが、より柔らかいコットンまたはフランネルホイールは通常、細かい仕上げに好まれます。選択した化合物との適合性を必ず確認してください。
4. 工業生産要件を考慮する
ステンレス鋼の自動研磨の場合は、ワークの形状、研磨圧力、ホイール速度、コンパウンドの塗布量、生産量を考慮します。本格的な製造に適用する前に、サンプル部品でコンパウンドとホイールの組み合わせをテストします。
ステンレス鋼研磨剤選択
| ガイド 表面要件 |
推奨研磨剤 |
一般的な仕上げ段階 |
| 激しい加工跡 |
黒エメリーなどの適切な切削剤 |
初期カット |
| 軽い傷と表面のくすみ |
互換性のある白色研磨剤 |
中間研磨 |
| 高光沢または鏡面仕上げ |
グリーン ルージュまたはその他の仕上げ用コンパウンド |
最終バフ研磨 |
| 一般的なステンレス仕上げ |
配合されたステンレス鋼バフ研磨コンパウンド |
コンパウンドグレードにより異なります |
重要: 複合色と配合はメーカー間で標準化されていません。製造前に必ずコンパウンドの仕様を確認し、仕上げ結果をテストしてください。
各研磨剤に対してどのバフホイールが最適ですか?
適切なバフ研磨ホイールを選択することは、適切な選択することと同じくらい重要です ステンレススチール研磨剤を。ホイールの材質や構造が異なると、切削動作、研磨圧力、発熱、最終的な表面品質に影響します。
工業用ステンレス鋼の研磨では、通常、初期の切断には硬い砥石が使用され、最終仕上げには柔らかい砥石が好まれます。
ステンレス研磨剤とバフホイールの互換性
| 研磨剤 |
推奨バフホイール |
主な用途 |
| ブラックエメリー |
サイザル麻または処理されたコットンホイール |
重切削と表面処理 |
| 白色研磨剤 |
スパイラル縫いされたコットンホイール |
中間研磨と傷の微細化 |
| グリーンルージュ |
柔らかいコットンまたはフランネルホイール |
最終バフ研磨と鏡面仕上げ |
| グレイスターコンパウンド |
処方に応じて、サイザル麻または縫製されたコットンホイール |
切断と予備研磨 |
| ステンレスバフ研磨剤 |
コンパウンドグレードに応じてコットンまたはサイザル麻ホイール |
一般的な金属研磨 |
| ファインフィニッシングコンパウンド |
柔らかいコットンまたはフランネルホイール |
最終的な表面の精製 |
注: これらは一般的な互換性ルールではなく、一般的な組み合わせです。常にコンパウンドとホイールのメーカーの推奨に従ってください。
ステンレス鋼のバフ研磨結果を向上させるためのヒント
1. 異なるコンパウンドに個別のホイールを使用する
同じバフ研磨ホイール上で、粗い切削用コンパウンドと細かい仕上げ用コンパウンドを混合しないでください。相互汚染により、最終研磨中に傷が入る可能性があります。
2. 研磨圧力と砥石速度の制御
過度の圧力や不適切なホイール速度は、発熱を増加させ、不均一な仕上げを引き起こし、ホイールの摩耗を促進する可能性があります。装置とワークに適した動作パラメータを使用してください。
3. 製造前に組み合わせをテストする
大量のステンレス鋼部品を研磨する前に、サンプルワークピースで選択したコンパウンドとバフホイールをテストして、必要な表面仕上げとプロセスの一貫性を確認します。
ステンレス鋼を段階的に研磨する方法
![b86a7778-a4bd-4553-81c5-a53abb932793]()
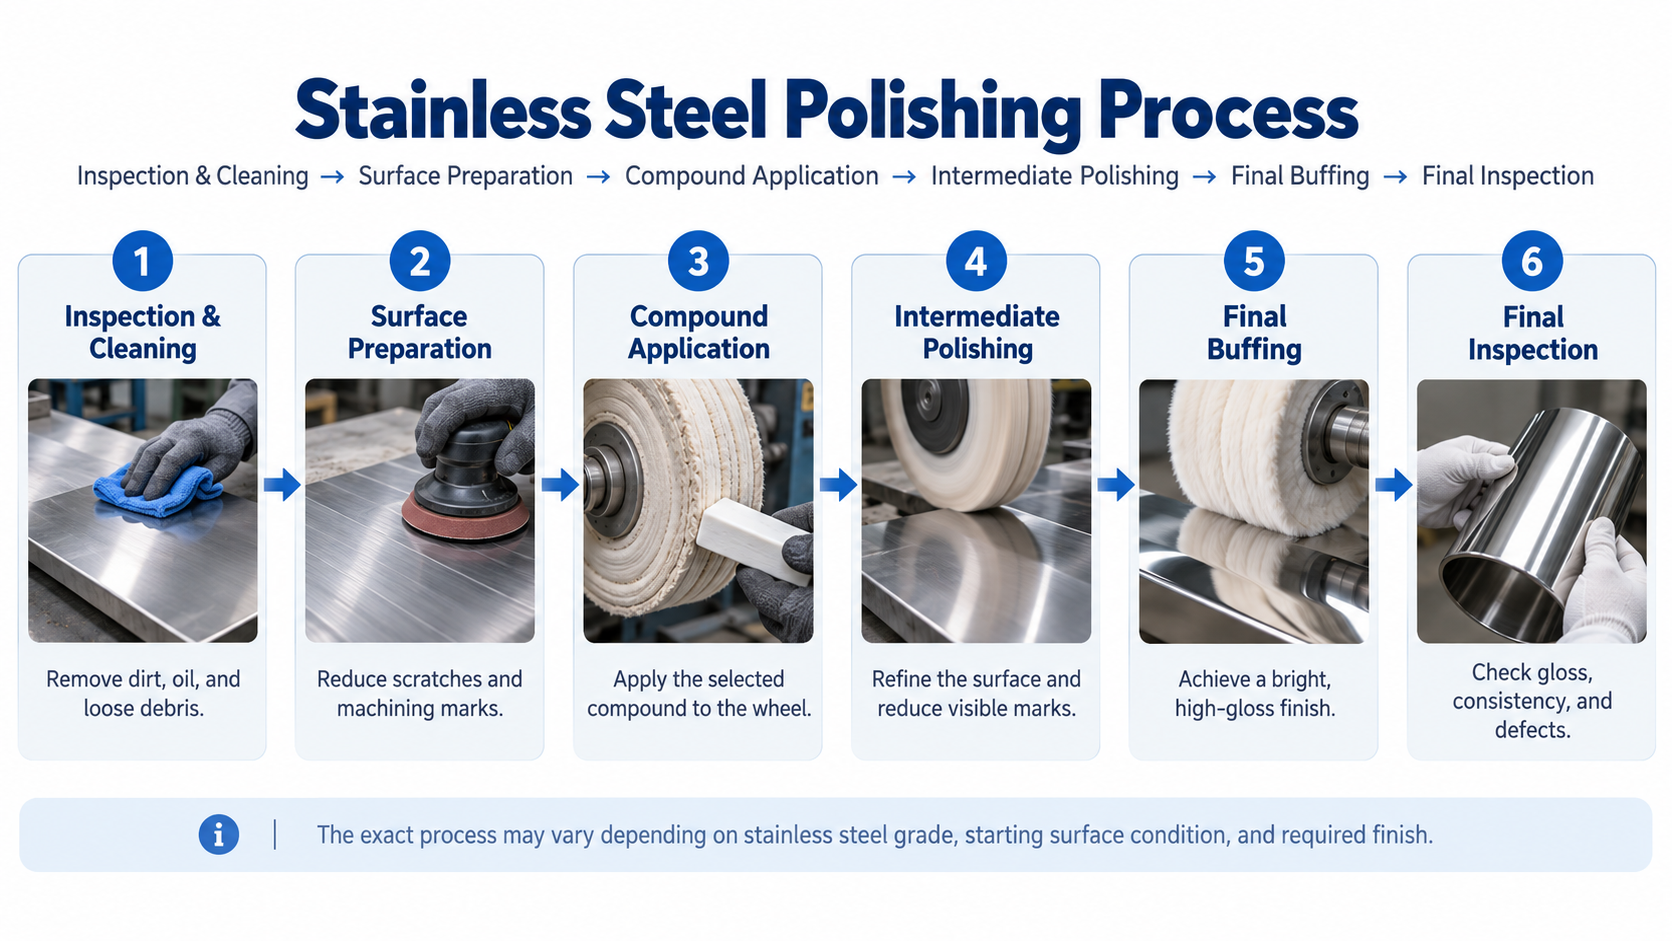
ステンレス鋼の研磨には、適切な表面処理、適切な研磨剤、および制御された仕上げ条件が必要です。工業用途の場合、プロセスは通常、必要な表面仕上げに応じて、表面欠陥の除去から細かいバフ研磨まで進みます。
ステップ 1: 表面の検査と準備
ステンレス鋼のワークピースに傷、加工痕、酸化、表面の汚れがないか検査します。研磨する前に、適切な洗浄方法を使用して油分、汚れ、ゴミを取り除きます。
ステップ 2: 表面の欠陥を除去する
目に見える加工跡や傷を減らすには、適切な研磨ベルトまたは切削コンパウンドを使用してください。ひどく損傷した表面の場合は、コンパウンドベースの研磨の前に研削またはサンディングが必要になる場合があります。
ステップ 3: 研磨剤を塗布する
表面の状態や仕上げの要件に応じて研磨剤を選択してください。コンパウンドおよび装置のメーカーの指示に従って、適切な量を互換性のあるバフホイールに塗布します。
ステップ4:中間研磨を行う
適切な研磨ホイールとコンパウンドを使用して表面を磨き、以前の加工で残った跡を減らします。制御されたホイール速度、接触圧力、およびワークピースの位置を維持して、仕上げの一貫性を向上させます。
ステップ5:最終バフ研磨・鏡面仕上げ
高光沢のアプリケーションの場合は、互換性のある Green Rouge 配合などの細かい仕上げ用コンパウンドと、柔らかいコットンまたはフランネル ホイールを使用してください。最終バフ研磨ホイールを粗い切削コンパウンドで汚染しないようにしてください。
ステップ 6: 仕上げ表面の洗浄と検査
適切な洗浄方法を使用して研磨剤の残留物を除去します。完成したワークピースに残った傷、光沢のむら、表面の欠陥を検査します。必要に応じて、プロセスを調整し、関連する仕上げ段階を繰り返します。
注: すべてのステンレス鋼コンポーネントが 6 つのステップすべてを必要とするわけではありません。研磨順序は、開始時の表面状態、材料グレード、および希望する仕上げによって異なります。
ステンレス鋼の研磨に関する一般的な問題と解決策
ステンレス鋼の研磨中に、適切なコンパウンドとバフホイールを使用した場合でも、依然として表面欠陥が発生する場合があります。一般的な問題には、傷、光沢の不均一、研磨跡、残留物の蓄積などがあります。原因を特定することは、研磨効率と最終的な表面品質の向上に役立ちます。
| 問題 |
考えられる原因 |
推奨される解決策 |
| 深い傷が目立ちます |
表面が適切に準備されていませんでした。カッティングステージが不十分でした |
最終研磨前に表面処理を改善し、適切な切削剤を使用してください。 |
| 光沢ムラや曇りのある仕上がり |
一貫性のない研磨圧力、ホイールの磨耗、または不適切なコンパウンドの使用 |
安定した研磨圧力を維持し、バフホイールを検査し、適切な仕上げ剤を使用してください。 |
| 目に見える研磨痕 |
次の段階に進む前に粗大研磨材が完全に除去されていませんでした |
プログレッシブ研磨シーケンスを使用し、ステージ間で表面をクリーニングします。 |
| 表面上の化合物残留物 |
コンパウンドの塗りすぎや研磨後の洗浄不良 |
制御された量でコンパウンドを塗布し、各段階後にワークピースを徹底的に洗浄します |
| 過熱または変色 |
過剰な圧力、ホイール速度、または同じ領域での長時間の研磨 |
圧力を下げ、速度を調整し、研磨動作を均一に保ちます。 |
| 最終仕上げには鏡面効果がありません |
最終バフ研磨コンパウンドまたはホイールは高光沢仕上げには適していません |
互換性のある Green Rouge などの仕上げ用コンパウンドを、柔らかいコットンまたはフランネル ホイールで使用してください。 |
研磨欠陥を減らす方法
ステンレス鋼の研磨品質を向上させるために、メーカーは研磨の進行を制御し、異なるコンパウンドに対して個別のバフ研磨ホイールを使用し、完全生産前にサンプル部品で研磨パラメータをテストする必要があります。研磨ホイールの定期的な検査とステージ間のワークピースの洗浄も、再発する欠陥を減らすのに役立ちます。
工業用ステンレス鋼の研磨用途
ステンレス鋼研磨剤は、表面の欠陥を除去し、表面の質感を磨き、一貫したサテンまたは鏡のような仕上げを実現するために、工業用金属仕上げに広く使用されています。研磨剤、バフ砥石、装置の組み合わせは、ワークの形状、材質、仕上げの要件に応じて選択してください。
1. ステンレス製の調理器具とキッチン用品
ステンレス鋼の鍋、フライパン、キッチン用品、調理器具の部品は、多くの場合、滑らかで装飾的な表面を実現するためにサンディングと研磨が必要です。適切な研磨剤を使用すると、細かい仕上げマークを軽減し、安定したサテン仕上げまたは高光沢仕上げを実現できます。
一般的な仕上げ工程:サンディング、中間研磨、最終バフ研磨
2. 蛇口と衛生陶器
ステンレス製の蛇口、バスルームの付属品、衛生金具では、均一な表面外観を実現するために複数の仕上げ段階が必要な場合があります。切削用コンパウンドは不完全な表面を整えるのに役立ち、一方、微細な研磨用コンパウンドは適切に準備されたコンポーネントの光沢を高めることができます。
一般的な仕上げプロセス: 表面処理、研磨、バフ研磨
3. 錠前と建築金物
ステンレス鋼のドアハンドル、ロック、ヒンジ、装飾金具は、多くの場合、製造マークを除去し、一貫した仕上げを実現するために、制御された研磨が必要です。適切なコンパウンドとバフ砥石の組み合わせは、製品の形状や指定する表面性状によって異なります。
一般的な仕上げプロセス: 研削、サンディング、研磨
4. 自動車およびオートバイ部品
ステンレス鋼の排気コンポーネント、装飾トリム、および一部の自動車ハードウェアは、表面の品質と外観を改善するために研磨が必要な場合があります。工業用研磨剤は、表面を磨き、希望の仕上げを実現するために、適切なバフ研磨装置と併用して使用されます。
一般的な仕上げ工程:下地処理、中間研磨、最終バフ研磨
Yataiの工業用ステンレス研磨ソリューション
適切な研磨剤を選択することは、ステンレス鋼の一貫した仕上げ結果を達成するための一部にすぎません。研磨機、バフ研磨ホイール、ワークピースの位置決め、および処理パラメータも表面品質に影響します。
Yatai Polishing Machine Co., Ltd. は、 工業用金属仕上げ用途向けの自動研削、サンディング、研磨装置を提供しています。
当社のソリューションを詳しく見る 調理器具とキッチン用品, 蛇口・衛生陶器, ロックと建築ハードウェア、および 自動車およびオートバイの部品では、 さまざまなワーク形状や仕上げ要件に適した装置を見つけることができます。
よくある質問
1. ステンレス鋼に最適な研磨剤は何ですか?
最適な研磨剤は、表面の状態と希望する仕上げによって異なります。黒エメリーは重切削に、白い研磨剤は中間仕上げに、グリーンルージュは最終バフ研磨によく使用されます。工業用途の場合は、必ずステンレス鋼種、バフ砥石、研磨装置に適合する配合を選択してください。
2. 研磨剤とバフ剤の違いは何ですか?
研磨用コンパウンドとバフ用コンパウンドは密接に関連しており、これらの用語はしばしば同じ意味で使用されます。ただし、研磨用コンパウンドは切断と仕上げの段階全体で使用される材料を指しますが、バフ研磨用コンパウンドは表面の精製と最終的な輝きを重視することがよくあります。実際の性能は、製品名ではなく研磨剤の配合によって決まります。
3. グリーン研磨剤はステンレス鋼に適していますか?
はい。グリーン ルージュは、特に光沢のあるまたは鏡面のような仕上げが必要な場合に、ステンレス鋼の最終バフ研磨に一般的に使用されます。多くのグリーン配合物には酸化クロム研磨剤が含まれています。ただし、複合色は標準化されていないため、メーカーは使用前に互換性を確認し、製品をテストする必要があります。
4. ステンレス鋼の鏡面仕上げにはどのような研磨剤を使用すればよいですか?
互換性のある Green Rouge などの細かい仕上げ用コンパウンドは、鏡面のような仕上げを実現するために、柔らかいコットンまたはフランネルのバフホイールとともに使用されることがよくあります。深い傷や機械加工跡は、最終バフ研磨前のサンディングと研磨の初期段階で除去する必要があります。
5. 研磨剤はステンレス鋼の傷を取り除くことができますか?
はい、適切な研磨剤を使用すると、傷の深さと研磨強度に応じて傷を除去または軽減できます。強力な切削コンパウンドは、より目立つ表面の傷に対処するのに役立ち、より細かいコンパウンドは仕上げを洗練します。深い傷がある場合は、コンパウンドベースの研磨の前に研削またはサンディングが必要な場合があります。
6. ステンレススチール研磨剤にはどのバフホイールを使用すればよいですか?
サイザル麻または処理された綿ホイールは一般に切断用コンパウンドとともに使用されますが、縫製された綿ホイールは多くの中間研磨作業に適しています。最終バフ研磨には、一般に柔らかいコットンまたはフランネルホイールが好まれます。理想的な組み合わせは、配合配合、ワークピースの形状、仕上げ要件によって異なります。
7. すべてのステンレス鋼の仕上げ段階で同じ研磨剤を使用できますか?
単一のコンパウンドは、特定の限られた仕上げ作業には適している場合がありますが、複数の段階では異なる研磨剤配合が必要になることがよくあります。最初の切削で表面の欠陥を取り除き、中間研磨で表面を磨き、最終バフ研磨で光沢を高めます。別のコンパウンドと互換性のあるホイールを使用すると、仕上げの一貫性が向上し、相互汚染が軽減されます。
結論
選択は、 ステンレス鋼に最適な研磨剤の 表面の状態、必要な仕上げ、および研磨プロセスによって異なります。黒エメリーは最初の切削に、白い研磨剤は中間仕上げに、グリーンルージュは最終バフ研磨によく使用されます。ただし、実際の性能はコンパウンドの配合やバフホイールの選択によって異なります。
産業メーカーにとって、一貫したステンレス鋼の研磨結果を達成するには、適切なコンパウンド以上のものが必要です。適切な研磨装置、制御された加工パラメータ、および適切な表面処理も同様に重要です。
Yatai Polishing Machine Co., Ltd. は、 さまざまな産業用途向けに自動化された金属研削および研磨ソリューションを提供しています。私たちの CNC研磨機 と の工業用研磨ソリューション。 お客様の製造要件に適した装置を見つけるため