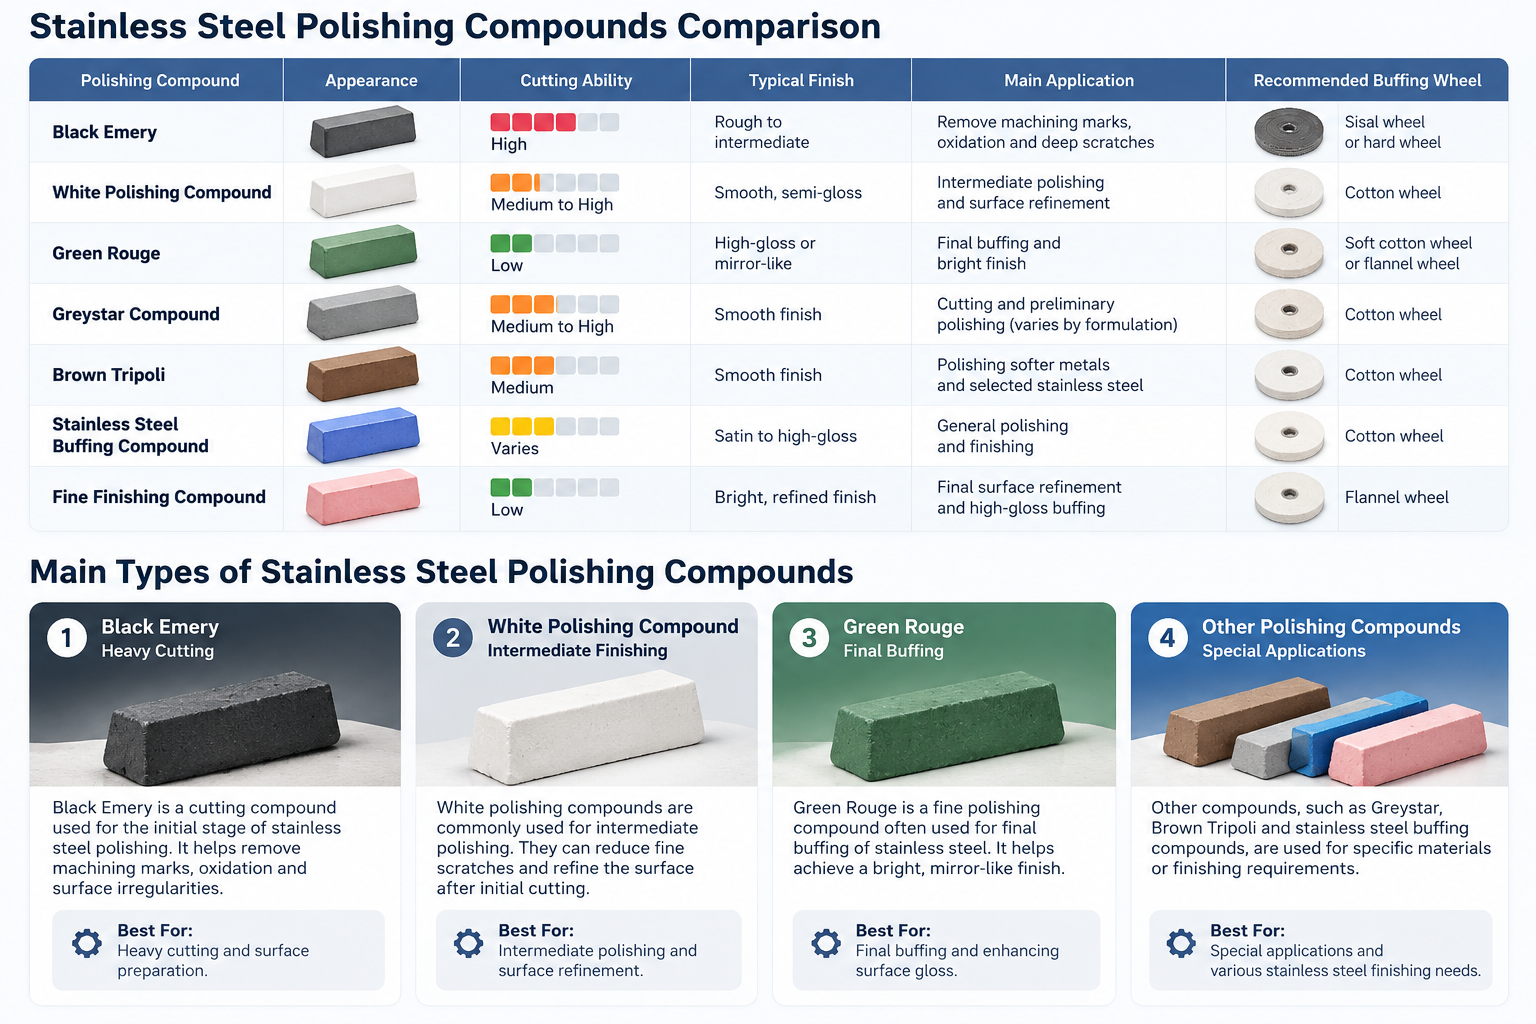
Výber najlepšej leštiacej zmesi na nehrdzavejúcu oceľ závisí od stavu povrchu, stupňa leštenia a požadovaného povrchu. Rôzne zmesi sú určené na ťažké rezanie, odstraňovanie škrabancov, medzileštenie alebo konečné leštenie.
V prípade nehrdzavejúcej ocele sa čierne šmirgľové zmesi bežne spájajú s ťažším rezaním, biele leštiace zmesi môžu byť vhodné pre medzioperačné alebo dokončovacie operácie a zmesi zeleného rúna sa často vyberajú na dosiahnutie jasného, zrkadlového povrchu. Skutočný výkon sa však líši v závislosti od zloženia zmesi, brúsneho kotúča a podmienok leštenia.
Táto príručka porovnáva bežné leštiace a leštiace zmesi na nehrdzavejúcu oceľ, vysvetľuje ich použitie a pomáha vám vybrať správnu zmes a leštiaci kotúč na priemyselné dokončovanie kovov.
Aká je najlepšia leštiaca zmes na nehrdzavejúcu oceľ?
Neexistuje jediná leštiaca zmes, ktorá by fungovala najlepšie pre každú aplikáciu na nehrdzavejúcu oceľ. Správna voľba závisí od toho, či potrebujete odstrániť škrabance, zušľachtiť povrch alebo dosiahnuť zrkadlovú úpravu.
Požiadavka na leštenie |
Odporúčaný typ zlúčeniny |
Náročné rezanie a príprava povrchu |
Black Emery alebo vhodná rezacia zmes |
Medzileštenie |
Biela leštiaca zmes |
Zrkadlové prevedenie |
Green Rouge alebo kompatibilná jemná dokončovacia zmes |
Všeobecné leštenie z nehrdzavejúcej ocele |
Leštiaca zmes z nehrdzavejúcej ocele |
Najlepšie výsledky dosiahnete, ak zladíte leštiacu zmes s príslušným brúsnym kotúčom a použijete progresívny proces dokončovania, keď si povrch vyžaduje viac stupňov.
Porovnanie leštiacich zmesí na nehrdzavejúcu oceľ
Rôzne leštiace zmesi na nehrdzavejúcu oceľ sú navrhnuté pre špecifické dokončovacie fázy, od odstraňovania povrchových škrabancov až po dosiahnutie vysokého lesku. Výber správnej zmesi závisí od jej abrazívnych vlastností, stavu obrobku a požadovanej kvality povrchu.
Nasledujúce porovnanie poukazuje na bežné leštiace zmesi a ich typické aplikácie pri povrchovej úprave nehrdzavejúcej ocele.
Leštiaca zmes |
Schopnosť rezania |
Typická úprava |
Najlepšia aplikácia |
Čierny Emery |
Vysoká |
Hrubé až stredné |
Ťažké rezanie, odstraňovanie stôp po obrábaní |
Biela leštiaca zmes |
Stredná až vysoká |
Hladký, pololesklý |
Medzileštenie a zušľachťovanie povrchu |
Green Rouge |
Nízka |
Vysoko lesklé alebo zrkadlové |
Konečné leštenie nehrdzavejúcej ocele |
Zmes Greystar |
Stredná až vysoká |
Hladká povrchová úprava |
Rezanie a predbežné leštenie v závislosti od zloženia |
Leštiaca zmes z nehrdzavejúcej ocele |
Líši sa |
Saténový do vysokého lesku |
Všeobecné leštenie a konečná úprava |
Hnedý Tripolis |
Stredná |
Hladká povrchová úprava |
Hlavne mäkšie kovy; vybrané aplikácie z nehrdzavejúcej ocele, ak sú kompatibilné |
Jemné dokončovacie zmesi |
Nízka |
Svetlý, rafinovaný povrch |
Konečné leštenie a odstránenie jemných stôp po dokončení |
Poznámka: Schopnosť rezania a kvalita povrchovej úpravy sa líši podľa výrobcu, brúsneho zloženia, leštiaceho kotúča a prevádzkových podmienok. Tabuľka predstavuje skôr všeobecné aplikácie než štandardizované hodnotenia výkonu.
Akú leštiacu zmes by ste si mali vybrať?
Pre povrchy z nehrdzavejúcej ocele s viditeľnými stopami opracovania sa môže počas počiatočnej fázy konečnej úpravy použiť vhodná rezná zmes, ako je napríklad Black Emery. Biele leštiace zmesi môžu pomôcť zjemniť povrch, zatiaľ čo Green Rouge alebo iná kompatibilná jemná zmes sa často používa na konečné leštenie.
Pre priemyselné leštenie nehrdzavejúcej ocele je potrebné zvoliť zmes spolu s leštiacim kotúčom, leštiacim tlakom a požadovanou povrchovou úpravou.
Druhy leštiacich zmesí na nehrdzavejúcu oceľ

Leštiace zmesi na nehrdzavejúcu oceľ sú dostupné v rôznych abrazívnych zloženiach na rezanie, medzileštenie a konečné leštenie. Ich výkon závisí od brúsneho materiálu, zloženia zmesi, brúsneho kotúča a podmienok leštenia.
Pochopenie hlavných typov pomáha výrobcom vybrať vhodné zlúčeniny pre rôzne požiadavky na povrchovú úpravu nehrdzavejúcej ocele.
1. Black Emery – Heavy Cutting
Black Emery je rezná zmes bežne používaná v počiatočných fázach leštenia kovov. Jeho abrazívne vlastnosti pomáhajú odstraňovať stopy po obrábaní, oxidáciu a nepravidelnosti povrchu pred jemnejším leštením.
Vo všeobecnosti sa používa s vhodnými reznými kotúčmi na predbežnú prípravu povrchu z nehrdzavejúcej ocele.
Najlepšie na: Počiatočné rezanie, odstránenie povrchových defektov a príprava kovu na jemnejšiu konečnú úpravu.
2. Biela leštiaca zmes – stredná povrchová úprava
Biele leštiace zmesi sa bežne používajú na medzioperačné alebo dokončovacie operácie na nehrdzavejúcej oceli a iných kovoch. V závislosti od ich zloženia môžu pomôcť znížiť jemné škrabance a zjemniť povrchy po počiatočnom rezaní.
Často sú spárované s vhodnými kotúčmi na leštenie bavlny, aby sa dosiahol hladší a jednotnejší povrch.
Najlepšie na: Stredné leštenie, redukcia svetlých škvŕn a príprava povrchov na konečné leštenie.
3. Green Rouge – Final Buffing
Green Rouge je jemná leštiaca zmes bežne používaná na konečné leštenie nehrdzavejúcej ocele a iných tvrdých kovov. Mnohé prípravky obsahujú abrazíva na báze oxidu chrómu určeného na zušľachtenie povrchu a vytvorenie lesklej povrchovej úpravy.
Zvyčajne sa nanáša mäkkými brúsnymi kotúčmi po odstránení ťažších škrabancov.
Najlepšie na: Konečné leštenie, zvýšenie lesku povrchu a dosiahnutie zrkadlových povrchov z nehrdzavejúcej ocele.
4. Iné leštiace zmesi – špeciálne aplikácie
Okrem Black Emery, White Compound a Green Rouge môžu výrobcovia použiť iné formulácie pre špecifické materiály alebo požiadavky na konečnú úpravu.
Typ zlúčeniny |
Typická aplikácia |
Greystar |
Rezanie a predbežné leštenie v závislosti od zloženia |
Hnedý Tripolis |
Bežne sa používa na mäkšie kovy, ako je mosadz a hliník |
Leštiaca zmes z nehrdzavejúcej ocele |
Určené na rezanie alebo konečnú úpravu nehrdzavejúcej ocele v závislosti od triedy |
Jemné dokončovacie zmesi |
Konečné zušľachťovanie povrchu a leštenie do vysokého lesku |
Nie všetky zmesi sú vhodné pre každý druh nehrdzavejúcej ocele alebo leštiaci systém. Pred výrobou vždy skontrolujte špecifikácie výrobcu a otestujte zmes na vzorkách obrobkov.
Ako si vybrať správnu leštiacu zmes na nehrdzavejúcu oceľ
Výber správnej zmesi na leštenie nehrdzavejúcej ocele vyžaduje zváženie stavu obrobku, požadovanej povrchovej úpravy, leštiaceho zariadenia a výrobných požiadaviek. Zmes, ktorá funguje dobre na počiatočné rezanie, nemusí byť vhodná na konečné zrkadlové leštenie.
1. Vyhodnoťte stav povrchu
Začnite tým, že skontrolujete, či nehrdzavejúca oceľ nemá stopy po opracovaní, škrabance, oxidáciu alebo len drobné povrchové nedokonalosti. Ťažké rezné zmesi sú vo všeobecnosti vhodné na počiatočné odstraňovanie materiálu, zatiaľ čo jemnejšie zmesi sa používajú na zušľachťovanie predtým pripravených povrchov.
2. Určite požadovaný povrch
Rôzne dokončovacie ciele vyžadujú rôzne prístupy leštenia. Kartáčovaný alebo saténový povrch môže vyžadovať opracovanie brúsnym pásom, zatiaľ čo zrkadlový povrch často zahŕňa postupné leštenie a konečné leštenie jemnou zmesou.
3. Spojte zmes s leštiacim kolieskom
Brúsny kotúč ovplyvňuje rezanie, kontakt s povrchom a kvalitu dokončovania. Sisalové alebo upravené bavlnené kotúče sa bežne používajú na agresívnejšie leštenie, zatiaľ čo kotúče z mäkšej bavlny alebo flanelu sa zvyčajne uprednostňujú na jemné dokončovanie. Vždy potvrďte kompatibilitu s vybranou zlúčeninou.
4. Zvážte požiadavky priemyselnej výroby
Pri automatizovanom leštení nehrdzavejúcej ocele zvážte geometriu obrobku, tlak leštenia, rýchlosť kotúča, aplikáciu zmesi a objem výroby. Pred použitím v sériovej výrobe otestujte kombináciu zmesi a kolesa na vzorových dieloch.
Sprievodca výberom leštiacej zmesi na nehrdzavejúcu oceľ Požiadavka
| na povrch |
Navrhovaná zmes |
Typická fáza dokončovania |
| Ťažké stopy po obrábaní |
Vhodná rezná zmes, napríklad Black Emery |
Počiatočné rezanie |
| Ľahké škrabance a matné povrchy |
Kompatibilná biela leštiaca zmes |
Medzileštenie |
| Vysoko lesklý alebo zrkadlový povrch |
Green Rouge alebo iná jemná dokončovacia zmes |
Záverečné leštenie |
| Všeobecná povrchová úprava z nehrdzavejúcej ocele |
Formulovaná leštiaca zmes z nehrdzavejúcej ocele |
Závisí od triedy zlúčeniny |
Dôležité: Farby a zloženie zmesí nie sú štandardizované medzi výrobcami. Pred výrobou vždy overte špecifikácie zmesi a otestujte konečný výsledok.
Ktorý brúsny kotúč funguje najlepšie s každou leštiacou zmesou?
Výber správneho brúsneho kotúča je rovnako dôležitý ako výber správnej leštiacej zmesi na nehrdzavejúcu oceľ . Rôzne materiály a konštrukcie kotúčov ovplyvňujú rezný výkon, leštiaci tlak, tvorbu tepla a konečnú kvalitu povrchu.
Na priemyselné leštenie nehrdzavejúcej ocele sa na počiatočné rezanie vo všeobecnosti používajú tvrdšie kotúče, zatiaľ čo mäkšie kotúče sa uprednostňujú na konečnú úpravu.
Leštiaci prostriedok na nehrdzavejúcu oceľ a leštiaci kotúč Kompatibilita
| leštiaceho prostriedku |
Odporúčaná |
hlavná aplikácia leštiaceho kotúča |
| Čierny Emery |
Sisalové alebo upravené bavlnené koliesko |
Náročné rezanie a príprava povrchu |
| Biela leštiaca zmes |
Špirálovo šité bavlnené koliesko |
Stredné leštenie a zjemnenie škrabancov |
| Green Rouge |
Mäkké bavlnené alebo flanelové koliesko |
Finálne leštenie a zrkadlová úprava |
| Zmes Greystar |
Sisalové alebo šité bavlnené koliesko, v závislosti od zloženia |
Rezanie a predbežné leštenie |
| Leštiaca zmes z nehrdzavejúcej ocele |
Bavlnené alebo sisalové kolieska, v závislosti od triedy zmesi |
Všeobecné leštenie kovov |
| Jemná dokončovacia zmes |
Mäkké bavlnené alebo flanelové koliesko |
Konečná povrchová úprava |
Poznámka: Toto sú skôr typické kombinácie než univerzálne pravidlá kompatibility. Vždy dodržiavajte odporúčania výrobcu zmesi a kolies.
Tipy na lepšie výsledky leštenia nehrdzavejúcej ocele
1. Pre rôzne zmesi použite samostatné kolesá
Vyhnite sa miešaniu hrubých rezných zmesí s jemnými dokončovacími zmesami na tom istom brúsnom kotúči. Krížová kontaminácia môže spôsobiť škrabance počas konečného leštenia.
2. Ovládajte tlak leštenia a rýchlosť kotúča
Nadmerný tlak alebo nevhodné otáčky kotúča môžu zvýšiť tvorbu tepla, spôsobiť nerovnomerné povrchové úpravy a urýchliť opotrebovanie kotúča. Používajte prevádzkové parametre vhodné pre zariadenie a obrobok.
3. Pred výrobou otestujte kombináciu
Pred leštením veľkých sérií dielov z nehrdzavejúcej ocele otestujte vybranú zmes a brúsny kotúč na vzorkách obrobkov, aby ste potvrdili požadovanú povrchovú úpravu a konzistenciu procesu.
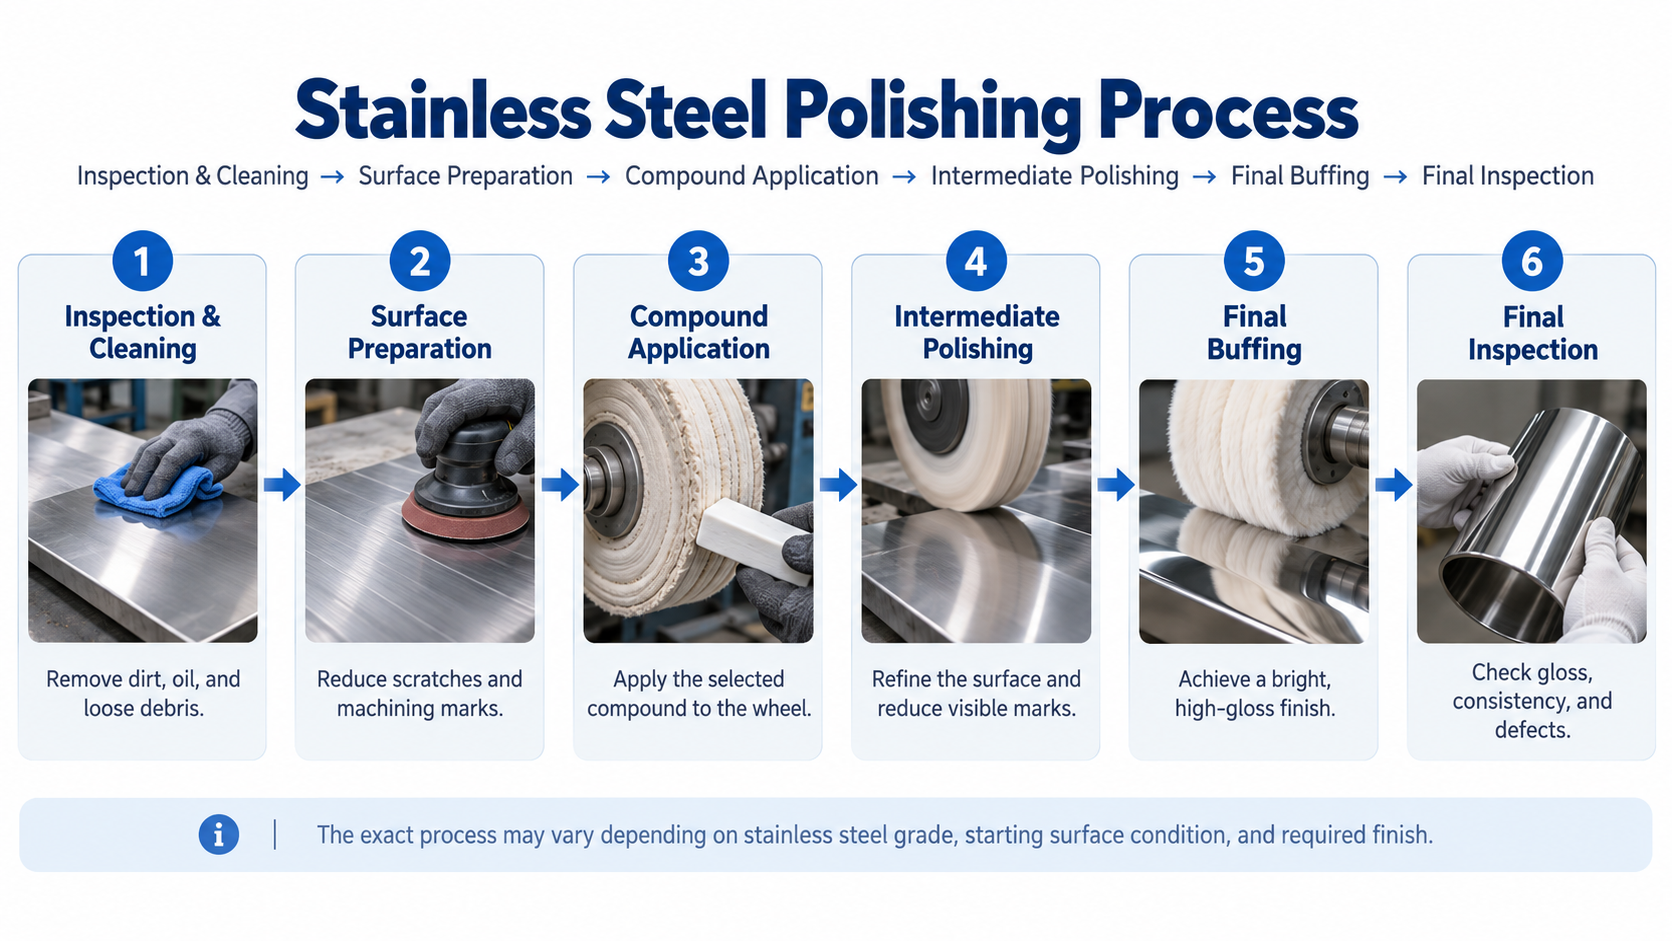
Ako leštiť nehrdzavejúcu oceľ krok za krokom
![b86a7778-a4bd-4553-81c5-a53abb932793]()
Leštenie nehrdzavejúcej ocele vyžaduje správnu prípravu povrchu, vhodné leštiace zmesi a kontrolované podmienky dokončovania. Pri priemyselných aplikáciách proces zvyčajne postupuje od odstraňovania povrchových defektov k jemnému lešteniu v závislosti od požadovanej povrchovej úpravy.
Krok 1: Skontrolujte a pripravte povrch
Skontrolujte obrobok z nehrdzavejúcej ocele, či neobsahuje škrabance, stopy po obrábaní, oxidáciu a povrchovú kontamináciu. Pred leštením odstráňte olej, nečistoty a uvoľnené nečistoty pomocou vhodnej metódy čistenia.
Krok 2: Odstráňte nedokonalosti povrchu
Použite vhodné brúsne pásy alebo rezné zmesi, aby ste znížili viditeľné stopy po obrábaní a škrabance. Pri silne poškodených povrchoch môže byť potrebné brúsenie alebo brúsenie pred leštením na báze zmesi.
Krok 3: Naneste leštiacu zmes
Vyberte si leštiacu zmes podľa stavu povrchu a požiadaviek na konečnú úpravu. Naneste primerané množstvo na kompatibilný brúsny kotúč podľa pokynov výrobcu zmesi a zariadenia.
Krok 4: Vykonajte stredné leštenie
Použite vhodný leštiaci kotúč a zmes na zjemnenie povrchu a zníženie škvŕn po predchádzajúcom spracovaní. Udržujte kontrolovanú rýchlosť kotúča, prítlak a polohu obrobku, aby ste zlepšili konzistenciu dokončovania.
Krok 5: Finálne leštenie a zrkadlová úprava
Pre aplikácie s vysokým leskom použite jemnú finálnu zmes, ako je kompatibilná formulácia Green Rouge s mäkkým bavlneným alebo flanelovým kotúčom. Zabráňte kontaminácii konečného brúsneho kotúča hrubými reznými zmesami.
Krok 6: Vyčistite a skontrolujte hotový povrch
Zvyšky leštiacej zmesi odstráňte vhodnou metódou čistenia. Skontrolujte hotový obrobok, či neobsahuje škrabance, nerovnomerný lesk a povrchové chyby. V prípade potreby upravte proces a zopakujte príslušnú konečnú fázu.
Poznámka: Nie každý komponent z nehrdzavejúcej ocele vyžaduje všetkých šesť krokov. Postupnosť leštenia závisí od počiatočného stavu povrchu, kvality materiálu a požadovanej povrchovej úpravy.
Bežné problémy a riešenia leštenia nehrdzavejúcej ocele
Počas leštenia nehrdzavejúcej ocele sa môžu povrchové chyby objaviť aj pri použití správnej zmesi a brúsneho kotúča. Bežné problémy zahŕňajú škrabance, nerovnomerný lesk, stopy po leštení a nahromadenie zvyškov. Identifikácia príčiny pomáha zlepšiť účinnosť leštenia a konečnú kvalitu povrchu.
| Problém |
Možné príčiny |
Odporúčané riešenie |
| Hlboké škrabance zostávajú viditeľné |
Povrch nebol správne pripravený; etapa rezania bola nedostatočná |
Zlepšite prípravu povrchu a pred konečným leštením použite vhodnú reznú zmes |
| Nerovnomerný lesk alebo zakalený povrch |
Nekonzistentný tlak na leštenie, opotrebovanie kotúča alebo nesprávne použitie zmesi |
Udržujte stabilný leštiaci tlak, skontrolujte brúsny kotúč a použite vhodnú dokončovaciu zmes |
| Viditeľné stopy po leštení |
Hrubé abrazíva neboli úplne odstránené pred ďalšou fázou |
Použite postupné leštenie a medzi jednotlivými fázami vyčistite povrch |
| Zvyšky zmesi na povrchu |
Nadmerná aplikácia zmesi alebo zlé čistenie po leštení |
Naneste zmes v kontrolovanom množstve a po každej fáze obrobok dôkladne očistite |
| Prehriatie alebo zmena farby |
Nadmerný tlak, otáčky kotúča alebo dlhodobé leštenie v jednej oblasti |
Znížte tlak, upravte rýchlosť a udržujte rovnomerný leštiaci pohyb |
| Finálnej úprave chýba zrkadlový efekt |
Finálna leštiacia zmes alebo kotúč nie je vhodný na povrchovú úpravu s vysokým leskom |
Použite jemnú dokončovaciu zmes, napríklad kompatibilnú Green Rouge, s jemným bavlneným alebo flanelovým kotúčom |
Ako znížiť chyby leštenia
Aby sa zlepšila kvalita leštenia nehrdzavejúcej ocele, výrobcovia by mali kontrolovať postup brúsenia, používať samostatné brúsne kotúče pre rôzne zlúčeniny a testovať parametre leštenia na vzorových dieloch pred úplnou výrobou. Pravidelná kontrola leštiacich kotúčov a čistenie obrobku medzi jednotlivými fázami môže tiež pomôcť znížiť opakujúce sa chyby.
Priemyselné aplikácie na leštenie nehrdzavejúcej ocele
Leštiace zmesi na nehrdzavejúcu oceľ sa široko používajú pri priemyselnej povrchovej úprave kovov na odstránenie povrchových nedokonalostí, zjemnenie textúry povrchu a dosiahnutie konzistentných saténových alebo zrkadlových povrchov. Kombinácia leštiacej zmesi, brúsneho kotúča a zariadenia by sa mala zvoliť podľa geometrie obrobku, materiálu a požiadaviek na konečnú úpravu.
1. Nerezový riad a kuchynský riad
Nerezové hrnce, panvice, kuchynské náčinie a súčasti riadu často vyžadujú brúsenie a leštenie, aby sa dosiahli hladké, dekoratívne povrchy. Vhodné leštiace zmesi môžu pomôcť znížiť jemné stopy po konečnej úprave a vytvoriť konzistentné saténové alebo vysoko lesklé povrchy.
Bežné dokončovacie procesy: brúsenie, medzileštenie, konečné leštenie
2. Vodovodné batérie a sanitárna keramika
Nerezové vodovodné batérie, kúpeľňové armatúry a sanitárne vybavenie môžu vyžadovať viaceré dokončovacie fázy na dosiahnutie jednotného vzhľadu povrchu. Rezné zmesi pomáhajú pripraviť nedokonalé povrchy, zatiaľ čo jemné leštiace zmesi môžu zvýšiť lesk na vhodne pripravených komponentoch.
Bežné dokončovacie procesy: Príprava povrchu, leštenie, leštenie
3. Zámky a architektonický hardvér
Kľučky dverí, zámky, pánty a dekoratívne kovanie z nehrdzavejúcej ocele často vyžadujú kontrolované leštenie, aby sa odstránili výrobné značky a dosiahli sa konzistentné povrchové úpravy. Vhodná kombinácia zmesi a brúsneho kotúča závisí od tvaru produktu a špecifikovanej štruktúry povrchu.
Bežné dokončovacie procesy: brúsenie, brúsenie, leštenie
4. Automobilové a motocyklové komponenty
Komponenty výfuku z nehrdzavejúcej ocele, ozdobné lišty a vybrané automobilové príslušenstvo môžu vyžadovať leštenie, aby sa zlepšila kvalita povrchu a vzhľad. Priemyselné leštiace zmesi sa používajú spolu s vhodným leštiacim zariadením na zušľachtenie povrchov a dosiahnutie požadovaného výsledku.
Bežné dokončovacie procesy: Príprava povrchu, stredné leštenie, konečné leštenie
Priemyselné riešenia na leštenie nehrdzavejúcej ocele od Yatai
Výber vhodnej leštiacej zmesi je len jednou časťou dosiahnutia konzistentných výsledkov povrchovej úpravy nehrdzavejúcej ocele. Leštiaci stroj, leštiaci kotúč, polohovanie obrobku a parametre spracovania tiež ovplyvňujú kvalitu povrchu.
Yatai Polishing Machine Co., Ltd. poskytuje automatizované zariadenia na brúsenie, brúsenie a leštenie pre priemyselné aplikácie na konečnú úpravu kovov.
Preskúmajte naše riešenia pre Kuchynský riad a riad, Vodovodné batérie a sanitárna keramika, Zámky a architektonické kovanie a Automobilové a motocyklové diely na nájdenie vybavenia vhodného pre rôzne geometrie obrobkov a požiadavky na konečnú úpravu.
FAQ
1. Aká je najlepšia leštiaca zmes na nehrdzavejúcu oceľ?
Najlepšia leštiaca zmes závisí od stavu povrchu a požadovanej povrchovej úpravy. Black Emery sa bežne používa na ťažšie rezanie, biele leštiace zmesi na medzifinišovanie a Green Rouge na konečné leštenie. Pre priemyselné aplikácie vždy vyberte zloženie kompatibilné s triedou nehrdzavejúcej ocele, brúsnym kotúčom a leštiacim zariadením.
2. Aký je rozdiel medzi leštiacou zmesou a leštiacou zmesou?
Leštiace zmesi a leštiace zmesi spolu úzko súvisia a termíny sa často používajú zameniteľne. Leštiace zmesi sa však môžu vzťahovať na materiály používané vo fázach rezania a dokončovania, zatiaľ čo leštiace zmesi často zdôrazňujú zjemnenie povrchu a konečný lesk. Ich skutočný výkon závisí skôr od brúsneho zloženia ako od názvu produktu.
3. Je zelená leštiaca zmes vhodná na nehrdzavejúcu oceľ?
áno. Green Rouge sa bežne používa na konečné leštenie nehrdzavejúcej ocele, najmä ak sa vyžaduje lesklý alebo zrkadlový povrch. Mnohé zelené prípravky obsahujú abrazíva na báze oxidu chrómu. Zložené farby však nie sú štandardizované, takže výrobcovia by si mali overiť kompatibilitu a produkt pred použitím otestovať.
4. Akú leštiacu zmes by som mal použiť na zrkadlovú povrchovú úpravu nehrdzavejúcej ocele?
Jemná dokončovacia zmes, ako je kompatibilná Green Rouge, sa často používa s jemným bavlneným alebo flanelovým leštiacim kotúčom, aby sa dosiahol zrkadlový povrch. Hlboké škrabance a stopy po opracovaní by sa mali odstrániť počas skorších fáz brúsenia a leštenia pred konečným leštením.
5. Môže leštiaci prostriedok odstrániť škrabance z nehrdzavejúcej ocele?
Áno, vhodné leštiace zmesi môžu odstrániť alebo zredukovať škrabance v závislosti od ich hĺbky a abrazívnej sily. Ťažké rezné zmesi pomáhajú riešiť výraznejšie povrchové stopy, zatiaľ čo jemnejšie zmesi zjemňujú povrch. Hlboké škrabance môžu vyžadovať brúsenie alebo brúsenie pred leštením na báze zmesi.
6. Ktorý brúsny kotúč by som mal použiť s leštiacou zmesou na nehrdzavejúcu oceľ?
Sisalové alebo upravené bavlnené kotúče sa bežne používajú s reznými zmesami, zatiaľ čo šité kotúče z bavlny sú vhodné pre mnohé stredné leštiace operácie. Na konečné leštenie sa vo všeobecnosti uprednostňujú mäkké bavlnené alebo flanelové kolieska. Ideálna kombinácia závisí od zloženia zmesi, geometrie obrobku a požiadaviek na konečnú úpravu.
7. Môžem použiť rovnakú leštiacu zmes pre každú fázu dokončovania nehrdzavejúcej ocele?
Jedna zmes môže byť vhodná pre určité obmedzené dokončovacie úlohy, ale viaceré stupne často vyžadujú rôzne abrazívne formulácie. Počiatočné rezanie odstraňuje povrchové chyby, medzileštenie zjemňuje povrch a konečné leštenie zvyšuje lesk. Použitie samostatných zmesí a kompatibilných kotúčov môže zlepšiť konzistenciu konečnej úpravy a znížiť krížovú kontamináciu.
Záver
Výber najlepšej leštiacej zmesi na nehrdzavejúcu oceľ závisí od stavu povrchu, požadovanej povrchovej úpravy a procesu leštenia. Black Emery sa bežne používa na počiatočné rezanie, biele leštiace zmesi na medzifinišovanie a Green Rouge na konečné leštenie. Skutočný výkon sa však líši v závislosti od zloženia zmesi a výberu brúsneho kotúča.
Pre priemyselných výrobcov vyžaduje dosiahnutie konzistentných výsledkov leštenia nehrdzavejúcej ocele viac ako len správnu zmes. Rovnako dôležité sú vhodné leštiace zariadenia, kontrolované parametre spracovania a správna príprava povrchu.
Yatai Polishing Machine Co., Ltd. poskytuje automatizované riešenia na brúsenie a leštenie kovov pre rôzne priemyselné aplikácie. Preskúmajte naše CNC leštiace stroje a Riešenia priemyselného leštenia na nájdenie vybavenia vhodného pre vaše výrobné požiadavky.