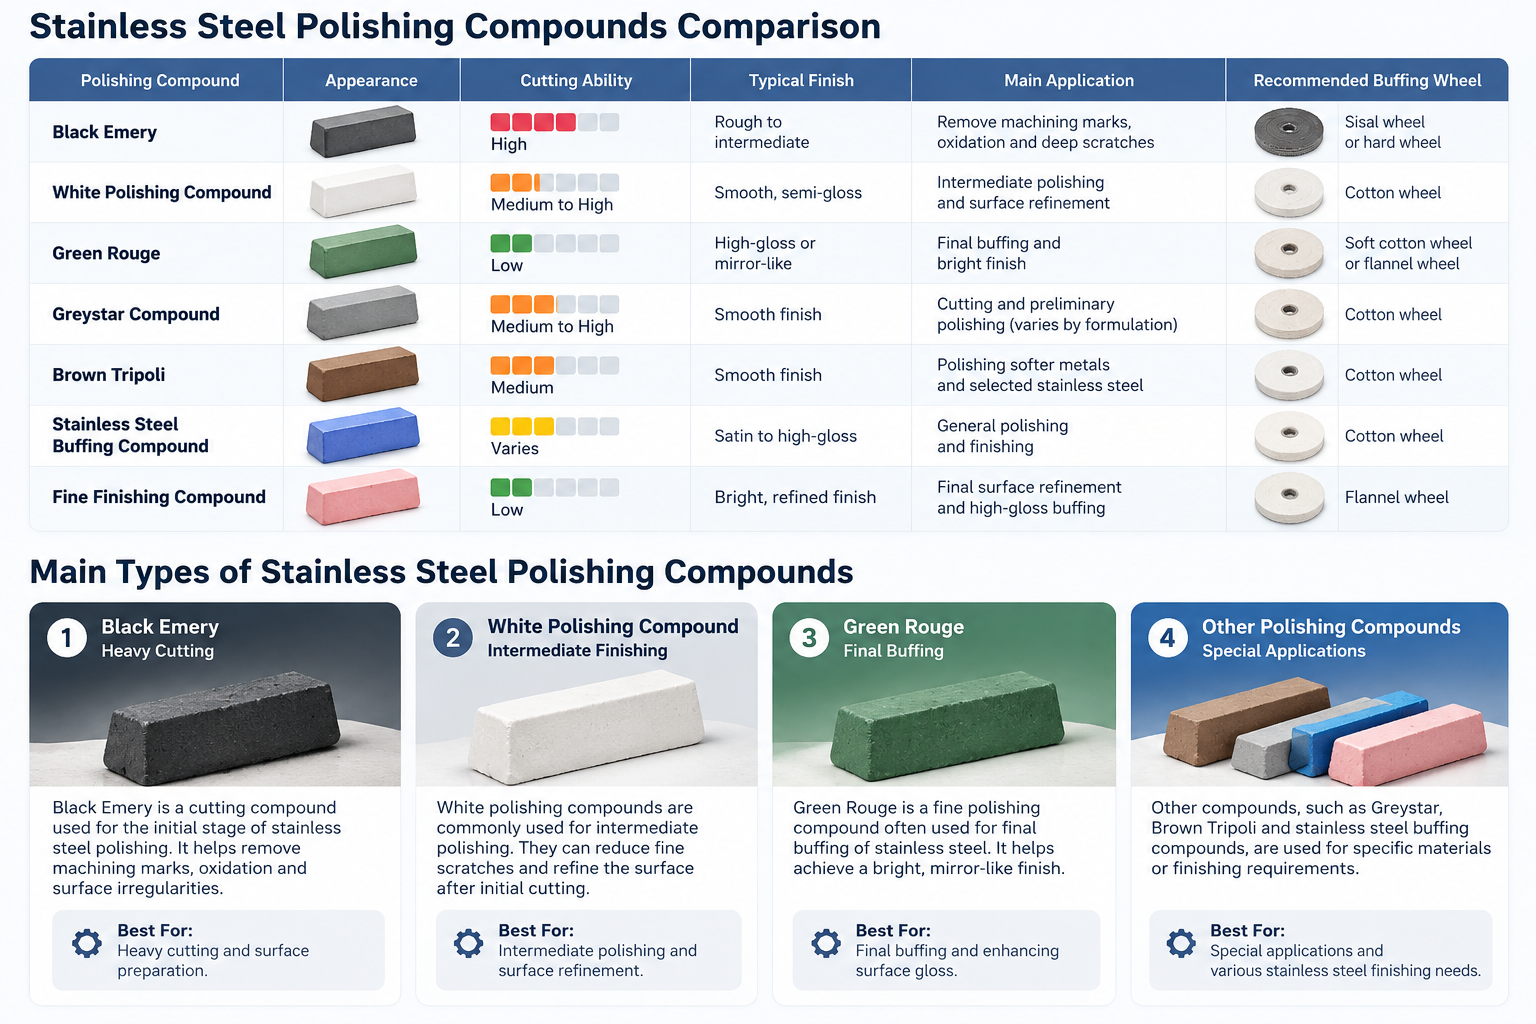
Memilih sebatian penggilap terbaik untuk keluli tahan karat bergantung pada keadaan permukaan, peringkat penggilapan dan kemasan yang diingini. Sebatian yang berbeza direka untuk pemotongan berat, penyingkiran calar, pengilat pertengahan atau penimbalan akhir.
Untuk keluli tahan karat, sebatian ampelas hitam biasanya dikaitkan dengan pemotongan yang lebih berat, sebatian penggilap putih boleh sesuai untuk operasi pertengahan atau kemasan, dan sebatian rouge hijau sering dipilih untuk mencapai kemasan yang cerah seperti cermin. Walau bagaimanapun, prestasi sebenar berbeza dengan rumusan kompaun, roda buffing dan keadaan penggilap.
Panduan ini membandingkan sebatian penggilap dan penggilap keluli tahan karat biasa, menerangkan aplikasinya dan membantu anda memilih kompaun dan roda penggilap yang betul untuk kemasan logam industri.
Apakah Kompaun Penggilap Terbaik untuk Keluli Tahan Karat?
Tiada sebatian penggilap tunggal yang paling sesuai untuk setiap aplikasi keluli tahan karat. Pilihan yang tepat bergantung pada sama ada anda perlu mengeluarkan calar, menapis permukaan atau mencapai kemasan cermin.
Keperluan Menggilap |
Jenis Kompaun Disyorkan |
Pemotongan berat dan penyediaan permukaan |
Black Emery atau sebatian pemotong yang sesuai |
Penggilap pertengahan |
Kompaun Penggilap Putih |
Kemasan seperti cermin |
Green Rouge atau sebatian kemasan halus yang serasi |
Penimbalan keluli tahan karat am |
Kompaun Buffing Keluli Tahan Karat |
Untuk hasil terbaik, padankan sebatian penggilap dengan roda penimbal yang sesuai dan gunakan proses kemasan progresif apabila permukaan memerlukan beberapa peringkat.
Perbandingan Sebatian Penggilap Keluli Tahan Karat
Sebatian penggilap keluli tahan karat yang berbeza direka untuk peringkat kemasan tertentu, daripada menghilangkan calar permukaan hingga mencapai kemasan berkilat tinggi. Memilih sebatian yang betul bergantung pada sifat melelasnya, keadaan bahan kerja, dan kualiti permukaan yang diingini.
Perbandingan berikut menyerlahkan sebatian penggilap biasa dan aplikasi lazimnya dalam kemasan keluli tahan karat.
Kompaun Penggilap |
Keupayaan Memotong |
Penamat Biasa |
Aplikasi Terbaik |
Black Emery |
tinggi |
Kasar hingga pertengahan |
Pemotongan berat, menghilangkan tanda pemesinan |
Kompaun Penggilap Putih |
Sederhana hingga Tinggi |
Licin, separa berkilat |
Penggilapan pertengahan dan penghalusan permukaan |
Green Rouge |
rendah |
Berkilat tinggi atau seperti cermin |
Penimbalan akhir keluli tahan karat |
Kompaun Greystar |
Sederhana hingga Tinggi |
Kemasan licin |
Memotong dan menggilap awal, bergantung pada formulasi |
Kompaun Buffing Keluli Tahan Karat |
Berbeza-beza |
Satin hingga berkilat tinggi |
Penggilapan dan kemasan am |
Tripoli coklat |
Sederhana |
Kemasan licin |
Terutamanya logam yang lebih lembut; aplikasi keluli tahan karat terpilih jika serasi |
Sebatian Kemasan Halus |
rendah |
Kemasan yang terang dan halus |
Menggilap akhir dan menghilangkan tanda penamat yang halus |
Nota: Keupayaan pemotongan dan kualiti kemasan berbeza mengikut pengilang, rumusan kasar, roda penggilap dan keadaan operasi. Jadual mewakili aplikasi umum dan bukannya penilaian prestasi standard.
Kompaun Penggilap Mana Yang Harus Anda Pilih?
Untuk permukaan keluli tahan karat dengan tanda pemesinan yang boleh dilihat, sebatian pemotongan yang sesuai seperti Black Emery boleh digunakan semasa peringkat kemasan awal. Sebatian penggilap putih boleh membantu menghaluskan permukaan, manakala Green Rouge atau sebatian halus lain yang serasi sering digunakan untuk buff akhir.
Untuk penggilap keluli tahan karat industri, kompaun harus dipilih bersama-sama dengan roda penimbal, tekanan penggilap, dan kemasan permukaan yang diperlukan.
Jenis Sebatian Penggilap untuk Keluli Tahan Karat

Sebatian penggilap keluli tahan karat boleh didapati dalam rumusan pelelas yang berbeza untuk pemotongan, pengilapan perantaraan dan penimbalan akhir. Prestasi mereka bergantung pada bahan pelelas, komposisi kompaun, roda penimbal dan keadaan penggilap.
Memahami jenis utama membantu pengeluar memilih sebatian yang sesuai untuk keperluan kemasan keluli tahan karat yang berbeza.
1. Black Emery – Potongan Berat
Black Emery ialah sebatian pemotongan yang biasa digunakan semasa peringkat awal penggilap logam. Sifat melelasnya membantu menghilangkan tanda pemesinan, pengoksidaan, dan ketidakteraturan permukaan sebelum menggilap lebih halus.
Ia biasanya digunakan dengan roda pemotong yang sesuai untuk penyediaan permukaan keluli tahan karat awal.
Terbaik Untuk: Pemotongan awal, menghilangkan kecacatan permukaan, dan menyediakan logam untuk kemasan yang lebih halus.
2. Kompaun Penggilap Putih – Kemasan Pertengahan
Sebatian penggilap putih biasanya digunakan untuk operasi perantaraan atau kemasan pada keluli tahan karat dan logam lain. Bergantung pada formulasinya, ia boleh membantu mengurangkan calar halus dan menghaluskan permukaan selepas pemotongan awal.
Mereka sering dipasangkan dengan roda buffing kapas yang sesuai untuk menghasilkan kemasan yang lebih licin dan seragam.
Terbaik Untuk: Penggilapan pertengahan, mengurangkan tanda kemasan cahaya, dan menyediakan permukaan untuk buff akhir.
3. Green Rouge - Buffing Akhir
Green Rouge ialah sebatian penggilap halus yang biasa digunakan untuk penimbalan akhir keluli tahan karat dan logam keras lain. Banyak formulasi mengandungi pelelas kromium oksida yang direka untuk menapis permukaan dan menghasilkan kemasan yang cerah.
Ia biasanya digunakan dengan roda buffing lembut selepas calar yang lebih berat telah dikeluarkan.
Terbaik Untuk: Penimbunan akhir, meningkatkan kilauan permukaan dan mencapai kemasan keluli tahan karat seperti cermin.
4. Sebatian Penggilap Lain – Aplikasi Khas
Selain Black Emery, White Compound dan Green Rouge, pengeluar boleh menggunakan formulasi lain untuk bahan tertentu atau keperluan kemasan.
Jenis Kompaun |
Aplikasi Biasa |
Greystar |
Memotong dan menggilap awal, bergantung pada formulasi |
Tripoli coklat |
Biasa digunakan untuk logam yang lebih lembut seperti loyang dan aluminium |
Kompaun Buffing Keluli Tahan Karat |
Dirumus untuk memotong atau kemasan keluli tahan karat, bergantung pada gred |
Sebatian Kemasan Halus |
Penghalusan permukaan akhir dan buffing berkilat tinggi |
Tidak semua sebatian sesuai untuk setiap gred keluli tahan karat atau sistem penggilap. Sentiasa periksa spesifikasi pengilang dan uji kompaun pada sampel bahan kerja sebelum pengeluaran.
Cara Memilih Kompaun Penggilap Keluli Tahan Karat yang Betul
Memilih yang betul sebatian penggilap keluli tahan karat memerlukan mempertimbangkan keadaan bahan kerja, kemasan permukaan yang dikehendaki, peralatan penggilap dan keperluan pengeluaran. Sebatian yang berfungsi dengan baik untuk pemotongan awal mungkin tidak sesuai untuk menggilap cermin akhir.
1. Nilaikan Keadaan Permukaan
Mulakan dengan memeriksa sama ada keluli tahan karat mempunyai tanda pemesinan, calar, pengoksidaan atau hanya ketidaksempurnaan permukaan kecil. Sebatian pemotongan berat biasanya sesuai untuk penyingkiran bahan awal, manakala sebatian yang lebih halus digunakan untuk menapis permukaan yang disediakan sebelum ini.
2. Tentukan Kemasan yang Diingini
Matlamat penamat yang berbeza memerlukan pendekatan penggilapan yang berbeza. Kemasan berus atau satin mungkin memerlukan pemprosesan tali pinggang yang kasar, manakala kemasan seperti cermin selalunya melibatkan penggilapan progresif dan buff akhir dengan sebatian halus.
3. Padankan Kompaun dengan Roda Buffing
Roda buffing mempengaruhi tindakan pemotongan, sentuhan permukaan dan kualiti kemasan. Roda kapas sisal atau terawat biasanya digunakan untuk penggilap yang lebih agresif, manakala roda kapas atau flanel yang lebih lembut biasanya diutamakan untuk kemasan yang halus. Sentiasa sahkan keserasian dengan kompaun yang dipilih.
4. Pertimbangkan Keperluan Pengeluaran Perindustrian
Untuk penggilap keluli tahan karat automatik, pertimbangkan geometri bahan kerja, tekanan penggilap, kelajuan roda, aplikasi kompaun dan volum pengeluaran. Uji gabungan kompaun dan roda pada bahagian sampel sebelum digunakan pada pembuatan skala penuh.
Panduan Pemilihan Kompaun Penggilap Keluli Tahan Karat
| Keperluan Permukaan Cadangan |
Kompaun |
Tahap Kemasan Biasa |
| Tanda pemesinan berat |
Kompaun pemotong yang sesuai, seperti Black Emery |
Pemotongan awal |
| Calar ringan dan permukaan kusam |
Sebatian Penggilap Putih yang Serasi |
Penggilap pertengahan |
| Kemasan berkilat tinggi atau seperti cermin |
Green Rouge atau sebatian kemasan halus lain |
Buffing akhir |
| Kemasan keluli tahan karat am |
Kompaun penimbalan keluli tahan karat yang dirumus |
Bergantung pada gred kompaun |
Penting: Warna dan rumusan kompaun tidak diseragamkan merentas pengeluar. Sentiasa sahkan spesifikasi kompaun dan uji hasil penamat sebelum pengeluaran.
Roda Buffing Mana Yang Paling Baik Dengan Setiap Kompaun Penggilap?
Memilih roda buffing yang betul adalah sama pentingnya dengan memilih sebatian penggilap keluli tahan karat yang betul . Bahan dan pembinaan roda yang berbeza mempengaruhi tindakan pemotongan, tekanan penggilap, penjanaan haba dan kualiti permukaan akhir.
Untuk penggilap keluli tahan karat industri, roda yang lebih keras biasanya digunakan untuk pemotongan awal, manakala roda yang lebih lembut diutamakan untuk kemasan akhir.
Kompaun Penggilap Keluli Tahan Karat dan Kesesuaian Roda Penimbalan
| Kompaun Penggilap Disyorkan |
Roda Penimbalan |
Aplikasi Utama |
| Black Emery |
Sisal atau roda kapas yang dirawat |
Pemotongan berat dan penyediaan permukaan |
| Kompaun Penggilap Putih |
Roda kapas yang dijahit lingkaran |
Penggilapan pertengahan dan penghalusan calar |
| Green Rouge |
Roda kapas atau flanel lembut |
Buffing akhir dan kemasan seperti cermin |
| Kompaun Greystar |
Roda kapas sisal atau dijahit, bergantung pada formulasi |
Memotong dan menggilap awal |
| Kompaun Buffing Keluli Tahan Karat |
Roda kapas atau sisal, bergantung pada gred kompaun |
Penggilap logam am |
| Kompaun Penamat Halus |
Roda kapas atau flanel lembut |
Penapisan permukaan akhir |
Nota: Ini adalah gabungan biasa dan bukannya peraturan keserasian universal. Sentiasa ikuti cadangan pengilang kompaun dan roda.
Petua untuk Hasil Penimbalan Keluli Tahan Karat yang Lebih Baik
1. Gunakan Roda Asing untuk Sebatian Berbeza
Elakkan mencampurkan sebatian pemotongan kasar dengan sebatian kemasan halus pada roda buffing yang sama. Pencemaran silang boleh menyebabkan calar semasa pengilapan akhir.
2. Kawal Tekanan Penggilapan dan Kelajuan Roda
Tekanan yang berlebihan atau kelajuan roda yang tidak sesuai boleh meningkatkan penjanaan haba, menyebabkan kemasan tidak sekata dan mempercepatkan haus roda. Gunakan parameter operasi yang sesuai untuk peralatan dan bahan kerja.
3. Uji Gabungan Sebelum Pengeluaran
Sebelum menggilap kumpulan besar bahagian keluli tahan karat, uji kompaun dan roda buffing yang dipilih pada bahan kerja sampel untuk mengesahkan kemasan permukaan yang diperlukan dan konsistensi proses.
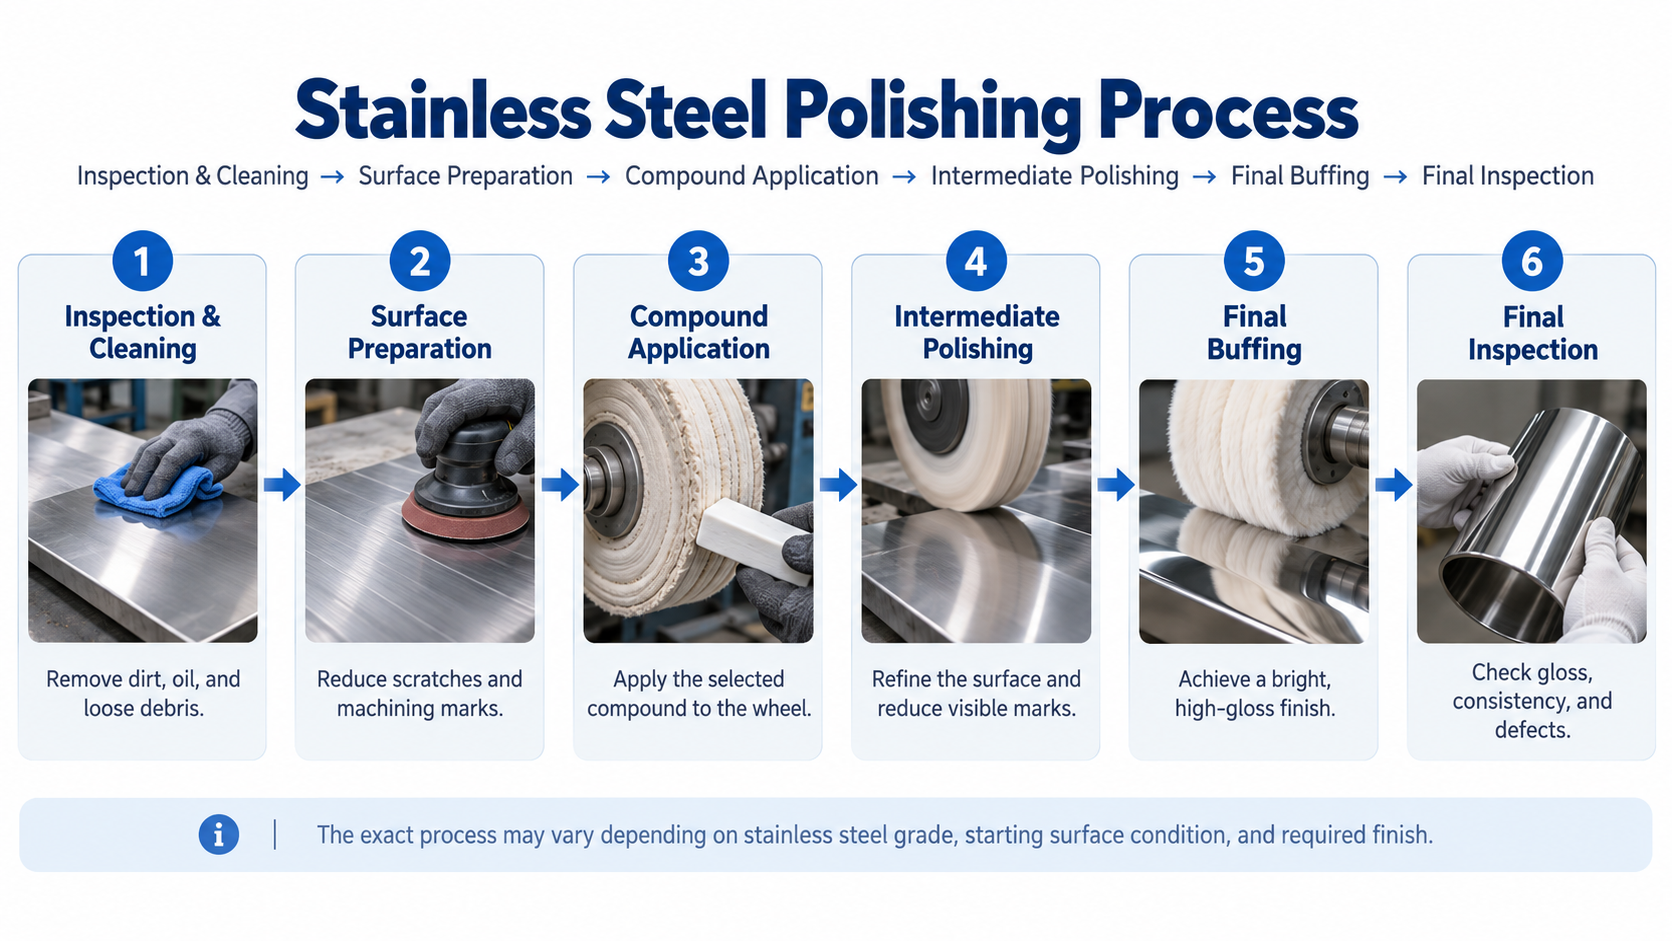
Cara Menggilap Keluli Tahan Karat Langkah demi Langkah
![b86a7778-a4bd-4553-81c5-a53abb932793]()
Menggilap keluli tahan karat memerlukan penyediaan permukaan yang betul, sebatian penggilap yang sesuai, dan keadaan kemasan yang terkawal. Untuk aplikasi perindustrian, proses lazimnya berlangsung daripada membuang kecacatan permukaan kepada penimbalan halus, bergantung pada kemasan permukaan yang diperlukan.
Langkah 1: Periksa dan Sediakan Permukaan
Periksa bahan kerja keluli tahan karat untuk mengesan calar, tanda pemesinan, pengoksidaan dan pencemaran permukaan. Keluarkan minyak, kotoran dan serpihan longgar menggunakan kaedah pembersihan yang sesuai sebelum menggilap.
Langkah 2: Alih Keluar Ketidaksempurnaan Permukaan
Gunakan tali pinggang pelelas atau sebatian pemotong yang sesuai untuk mengurangkan tanda pemesinan dan calar yang boleh dilihat. Untuk permukaan yang rosak teruk, pengisaran atau pengamplasan mungkin diperlukan sebelum penggilap berasaskan kompaun.
Langkah 3: Sapukan Kompaun Penggilap
Pilih sebatian penggilap mengikut keadaan permukaan dan keperluan kemasan. Sapukan jumlah yang sesuai pada roda buffing yang serasi, mengikut arahan pengilang kompaun dan peralatan.
Langkah 4: Lakukan Penggilapan Pertengahan
Gunakan roda penggilap dan kompaun yang sesuai untuk menapis permukaan dan mengurangkan kesan yang ditinggalkan oleh pemprosesan awal. Kekalkan kelajuan roda terkawal, tekanan sentuhan dan kedudukan bahan kerja untuk meningkatkan konsistensi kemasan.
Langkah 5: Buffing Akhir dan Kemasan Cermin
Untuk aplikasi berkilat tinggi, gunakan sebatian kemasan halus seperti formulasi Green Rouge yang serasi dengan kapas lembut atau roda flanel. Elakkan mencemari roda buffing akhir dengan sebatian pemotongan kasar.
Langkah 6: Bersihkan dan Periksa Permukaan Selesai
Keluarkan sisa kompaun penggilap menggunakan kaedah pembersihan yang sesuai. Periksa bahan kerja yang telah siap untuk mengesan baki calar, kilauan tidak sekata dan kecacatan permukaan. Jika perlu, laraskan proses dan ulangi peringkat penamat yang berkaitan.
Nota: Tidak setiap komponen keluli tahan karat memerlukan semua enam langkah. Urutan penggilap bergantung pada keadaan permukaan permulaan, gred bahan dan kemasan yang dikehendaki.
Masalah dan Penyelesaian Penggilapan Keluli Tahan Karat Biasa
Semasa penggilap keluli tahan karat, kecacatan permukaan mungkin masih kelihatan walaupun apabila kompaun dan roda buffing yang betul digunakan. Isu biasa termasuk calar, kilauan tidak sekata, kesan menggilap dan pembentukan sisa. Mengenal pasti punca membantu meningkatkan kecekapan penggilapan dan kualiti permukaan akhir.
| Masalah |
Kemungkinan Punca |
Penyelesaian Disyorkan |
| Calar dalam kekal kelihatan |
Permukaan tidak disediakan dengan betul; peringkat pemotongan tidak mencukupi |
Perbaiki penyediaan permukaan dan gunakan kompaun pemotongan yang sesuai sebelum menggilap akhir |
| Kemasan berkilat atau keruh tidak sekata |
Tekanan pengilat yang tidak konsisten, haus roda atau penggunaan kompaun yang tidak betul |
Kekalkan tekanan penggilap yang stabil, periksa roda buffing, dan gunakan kompaun kemasan yang sesuai |
| Kelihatan tanda pengilat |
Bahan pelelas kasar tidak dikeluarkan sepenuhnya sebelum peringkat seterusnya |
Gunakan urutan penggilap progresif dan bersihkan permukaan antara peringkat |
| Sisa kompaun di permukaan |
Penggunaan kompaun yang berlebihan atau pembersihan yang lemah selepas menggilap |
Sapukan kompaun dalam jumlah terkawal dan bersihkan bahan kerja dengan teliti selepas setiap peringkat |
| Terlalu panas atau berubah warna |
Tekanan berlebihan, kelajuan roda, atau penggilapan berpanjangan di satu kawasan |
Kurangkan tekanan, laraskan kelajuan, dan pastikan gerakan menggilap sama rata |
| Kemasan akhir tidak mempunyai kesan cermin |
Kompaun buffing akhir atau roda tidak sesuai untuk kemasan berkilat tinggi |
Gunakan sebatian kemasan halus, seperti Green Rouge yang serasi, dengan kapas lembut atau roda flanel |
Cara Mengurangkan Kecacatan Penggilapan
Untuk meningkatkan kualiti penggilap keluli tahan karat, pengilang harus mengawal perkembangan yang melelas, menggunakan roda buffing yang berasingan untuk sebatian yang berbeza, dan menguji parameter penggilap pada bahagian sampel sebelum pengeluaran penuh. Pemeriksaan berkala pada roda penggilap dan pembersihan bahan kerja antara peringkat juga boleh membantu mengurangkan kecacatan berulang.
Aplikasi Penggilap Keluli Tahan Karat Industri
Sebatian penggilap keluli tahan karat digunakan secara meluas dalam kemasan logam industri untuk menghilangkan ketidaksempurnaan permukaan, memperbaiki tekstur permukaan, dan mencapai kemasan satin atau cermin yang konsisten. Gabungan kompaun penggilap, roda buffing, dan peralatan hendaklah dipilih mengikut geometri bahan kerja, bahan dan keperluan kemasan.
1. Peralatan Memasak Keluli Tahan Karat dan Peralatan Dapur
Periuk keluli tahan karat, kuali, peralatan dapur dan komponen alat memasak selalunya memerlukan pengamplasan dan penggilap untuk mencapai permukaan yang licin dan hiasan. Sebatian penggilap yang sesuai boleh membantu mengurangkan tanda kemasan halus dan menghasilkan kemasan satin atau berkilat tinggi yang konsisten.
Proses Kemasan Biasa: Mengempelas, Menggilap Pertengahan, Menimbalan Akhir
2. Faucets dan Sanitary Ware
Faucet keluli tahan karat, kelengkapan bilik mandi dan perkakasan kebersihan mungkin memerlukan beberapa peringkat kemasan untuk mencapai penampilan permukaan yang seragam. Sebatian pemotongan membantu menyediakan permukaan yang tidak sempurna, manakala sebatian penggilap halus boleh meningkatkan kilauan pada komponen yang disediakan dengan sesuai.
Proses Kemasan Biasa: Penyediaan Permukaan, Menggilap, Mengilap
3. Kunci dan Perkakasan Senibina
Pemegang pintu keluli tahan karat, kunci, engsel dan perkakasan hiasan selalunya memerlukan penggilap terkawal untuk menghilangkan tanda pembuatan dan mencapai kemasan yang konsisten. Gabungan kompaun dan roda buffing yang sesuai bergantung pada bentuk produk dan tekstur permukaan yang ditentukan.
Proses Kemasan Biasa: Mengisar, Mengempelas, Menggilap
4. Komponen Automotif dan Motosikal
Komponen ekzos keluli tahan karat, hiasan hiasan dan perkakasan automotif terpilih mungkin memerlukan penggilap untuk meningkatkan kualiti dan penampilan permukaan. Sebatian penggilap industri digunakan bersama peralatan penggilap yang sesuai untuk menapis permukaan dan mencapai kemasan yang diingini.
Proses Kemasan Biasa: Penyediaan Permukaan, Penggilapan Pertengahan, Penimbalan Akhir
Penyelesaian Penggilapan Keluli Tahan Karat Industri oleh Yatai
Memilih sebatian penggilap yang sesuai hanyalah satu bahagian untuk mencapai hasil kemasan keluli tahan karat yang konsisten. Mesin penggilap, roda buffing, kedudukan bahan kerja dan parameter pemprosesan juga mempengaruhi kualiti permukaan.
Yatai Polishing Machine Co., Ltd. menyediakan peralatan pengisaran, pengamplasan dan penggilap automatik untuk aplikasi kemasan logam industri.
Terokai penyelesaian kami untuk Alat Memasak & Peralatan Dapur, Keran & Alat Kebersihan, Kunci & Perkakasan Senibina , dan Bahagian Automotif & Motosikal untuk mencari peralatan yang sesuai dengan geometri bahan kerja yang berbeza dan keperluan kemasan.
Soalan Lazim
1. Apakah Kompaun Penggilap Terbaik untuk Keluli Tahan Karat?
Kompaun penggilap terbaik bergantung pada keadaan permukaan dan kemasan yang dikehendaki. Black Emery biasanya digunakan untuk pemotongan yang lebih berat, sebatian penggilap putih untuk kemasan pertengahan, dan Green Rouge untuk penimbalan akhir. Untuk aplikasi industri, sentiasa pilih formulasi yang serasi dengan gred keluli tahan karat, roda buffing dan peralatan penggilap.
2. Apakah Perbezaan Antara Kompaun Penggilap dan Kompaun Buffing?
Sebatian penggilap dan sebatian buffing berkait rapat, dan istilah ini sering digunakan secara bergantian. Walau bagaimanapun, sebatian penggilap mungkin merujuk kepada bahan yang digunakan sepanjang peringkat pemotongan dan kemasan, manakala sebatian penggilap selalunya menekankan penghalusan permukaan dan kilauan akhir. Prestasi sebenar mereka bergantung pada formulasi yang melelas dan bukannya nama produk.
3. Adakah Kompaun Penggilap Hijau Baik untuk Keluli Tahan Karat?
ya. Green Rouge biasanya digunakan untuk penimbalan akhir keluli tahan karat, terutamanya apabila kemasan cerah atau seperti cermin diperlukan. Banyak formulasi hijau mengandungi bahan pelelas kromium oksida. Walau bagaimanapun, warna kompaun tidak diseragamkan, jadi pengeluar harus mengesahkan keserasian dan menguji produk sebelum digunakan.
4. Apakah Kompaun Penggilap yang Perlu Saya Gunakan untuk Kemasan Cermin pada Keluli Tahan Karat?
Sebatian kemasan yang halus, seperti Green Rouge yang serasi, selalunya digunakan dengan kapas lembut atau roda penimbal flanel untuk mencapai kemasan seperti cermin. Calar dalam dan tanda pemesinan hendaklah dibuang semasa peringkat mengampelas dan menggilap lebih awal sebelum buff akhir.
5. Bolehkah Kompaun Penggilap Menghilangkan Calar dari Keluli Tahan Karat?
Ya, sebatian penggilap yang sesuai boleh menghilangkan atau mengurangkan calar bergantung pada kedalaman dan kekuatan melelasnya. Sebatian pemotongan berat membantu menangani tanda permukaan yang lebih ketara, manakala sebatian yang lebih halus memperhalusi kemasan. Calar dalam mungkin memerlukan pengisaran atau pengamplasan sebelum penggilap berasaskan kompaun.
6. Roda Buffing Manakah yang Perlu Saya Gunakan dengan Kompaun Penggilap Keluli Tahan Karat?
Roda sisal atau kapas yang dirawat biasanya digunakan dengan sebatian pemotongan, manakala roda kapas yang dijahit sesuai untuk banyak operasi pengilapan pertengahan. Roda kapas atau flanel yang lembut biasanya lebih disukai untuk buff akhir. Gabungan yang ideal bergantung pada formulasi kompaun, geometri bahan kerja, dan keperluan kemasan.
7. Bolehkah Saya Menggunakan Kompaun Penggilap Yang Sama untuk Setiap Peringkat Kemasan Keluli Tahan Karat?
Sebatian tunggal mungkin sesuai untuk tugas kemasan terhad tertentu, tetapi beberapa peringkat selalunya memerlukan formulasi pelelas yang berbeza. Pemotongan awal menghilangkan kecacatan permukaan, pengilat perantaraan menghaluskan permukaan, dan buffing akhir meningkatkan kilauan. Menggunakan sebatian berasingan dan roda yang serasi boleh meningkatkan konsistensi kemasan dan mengurangkan pencemaran silang.
Kesimpulan
Memilih sebatian penggilap terbaik untuk keluli tahan karat bergantung pada keadaan permukaan, kemasan yang diperlukan dan proses penggilap. Black Emery biasanya digunakan untuk pemotongan awal, sebatian penggilap putih untuk kemasan pertengahan, dan Green Rouge untuk buffing akhir. Walau bagaimanapun, prestasi sebenar berbeza dengan formulasi kompaun dan pemilihan roda buffing.
Bagi pengilang industri, mencapai hasil penggilap keluli tahan karat yang konsisten memerlukan lebih daripada sebatian yang betul. Peralatan penggilap yang sesuai, parameter pemprosesan terkawal, dan penyediaan permukaan yang betul adalah sama penting.
Yatai Polishing Machine Co., Ltd. menyediakan penyelesaian pengisaran dan penggilap logam automatik untuk pelbagai aplikasi perindustrian. Terokai kami Mesin Penggilap CNC dan Penyelesaian Penggilapan Industri untuk mencari peralatan yang sesuai dengan keperluan pembuatan anda.